


漆皮革:历史演变、生产工艺与环境影响考量
背景
漆皮革是经化学固化高光漆涂层饰面的成品革,呈现独特镜面光泽。虽传统以黑色为主,可生产多彩色系。长期作为正装鞋与舞鞋主流材质。
漆皮革制造遵循高档皮革基础流程——鞣制、脱毛、脱脂——关键差异在于终饰漆涂工序。所有皮革源自动物皮/革,以牛皮最常见,亦有羊、山羊、猪、珍稀爬行类。现代工艺中任何合格革均可饰面为漆皮,拓宽原料选择。
兽皮三层:表皮、富胶原密实真皮、皮下层。鞣制除毛脂、稳定胶原、赋耐用柔韧。最早鞣制溯史前,经古埃及中东植物鞣法、1858年铬鞣法引入演变。现代铬鞣用硫酸铬,大幅替代植鞣实现规模化生产。
漆皮革历史始1799年英人埃德蒙·普赖尔专利以染料、煮沸油、油性清漆漆绘皮革。1805、1854年专利优化终饰,引入亚麻籽油、鲸油、含普鲁士蓝等染料的专有清漆配方。1822年漆皮革商业化面世,18–19世纪上流社会正装鞋首选,地位延续至今。
现代漆皮革典型以犊牛/山羊皮为基材——实则任何优质革可饰面——聚氨酯与丙烯酸酯共混饰面。PU提供硬挺高光耐磨,丙烯酸酯赋柔韧。水性分散体饰面日益普及以达环保合规。
核心原材料
现代漆皮革通常起自优质牛皮。饰面涂层为聚氨酯与丙烯酸酯共混平衡硬度与柔韧。染黑为主,可调色。制革通用辅料:腌制盐、脱毛石灰/碱、脱石灰酸盐、铬鞣盐、全程用水。
兽皮须及时腌制防腐败;否则微生物活动破坏皮质完整性。
制造工艺流程
皮料准备
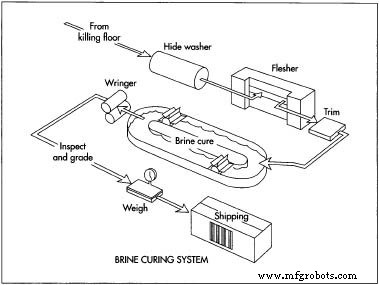
- 1. 皮料通常源自肉用屠宰牛。熟练工剥皮保完整性;操作失误影响质量。剥皮即腌盐停腐。大型设施冷藏、水洗、刮肉机去粪脂残肉。净皮入盐水池储存。
仓储环节
- 2. 腌制后皮料运鞣革厂。历史上鞣革厂储皮长达一年,1970年代末起美鞣革厂多采准时制极低库存。
浸水、浸灰、软化
- 3. 阶段车间12–24小时序列。先冷水浸泡脱盐。石灰/碱液脱毛致皮膨胀软化。软化步——温水、钙盐、酶——除残毛脂并中和pH。水洗至净。
鞣制
- 4. 皮入旋转鼓硫酸铬液浸泡8–12小时,铬渗透胶原强化着色。鞣后干燥≥24小时。
终饰
- 5. 终饰将鞣制革转化为漆皮。美常用流涂机:聚氨酯/丙烯酸酯液喷涂输送带上革面。首遍深层渗透。经红外/紫外加热隧道固化。二遍含黑染料,三遍透明面漆硬化增光封闭表面。现代工厂渐采水性分散体降低大气污染。
后序
- 6. 面漆干燥后革保持原形。鞋厂裁剪纸样件,极力减废。
质量管控
质量标准因鞣革厂与客户规格而异。优质漆皮应:无龟裂、面漆完全固化、无粘手感、耐擦伤。多厂执行目检、力学测试、化学分析确保合规。客户通常购前约定测试协议与验收标准。
副产品与废料
漆皮革生产产生大量废水,尤鞣制与终饰阶段。1980年代EPA法规推动溶剂喷涂转水性饰面。废水经专用处理厂处理后回用。边角料可作狗磨牙棒,毛脂固废可转肥料。责任鞣革厂实施回收减废策略降环境足迹。
制造工艺