


冲浪板构造与设计:从波利尼西亚起源到现代创新
背景
冲浪板是冲浪运动的核心装备,助骑手滑行于破碎浪面。常规尺寸:宽18-24英寸(46-61厘米),长72-120英寸(183-305厘米),厚度随风格变化。核心为轻量浮力聚氨酯泡沫,外裹硬质玻璃纤维壳。骑手趴伏划桨入浪,随浪而起立冲浪。衍生品如帆板(配桅帆风帆冲浪)、趴板(更短、俯卧骑乘)拓展运动多样性。
冲浪源于波利尼西亚,最早公元400年。夏威夷波利尼西亚人引入岛屿,用本土树木雕制木板,植物油养护。最大传统板“奥洛”长144-240英寸(3.6-6米),重达200磅(91公斤)。1920-30年代,中空设计与红木/轻木层压减重保强。
1946年首块玻璃纤维板问世,双模成型配红木纵向加强筋。鲍勃·西蒙斯1949年原型采用聚苯乙烯泡沫芯夹胶合板单板与树脂。
现代冲浪板制造始于1958年霍比·奥特引入聚氨酯泡沫芯,后配以聚酯树脂玻璃纤维壳——此工艺沿用至今。
原材料
典型板材:刚性聚氨酯泡沫芯、玻璃纤维布外皮、聚酯树脂粘合。若用纵向加强筋,多为红木、椴木、云杉,亦有彩色玻璃纤维筋。鳍(或称尾鳍)通常用木或层压玻璃纤维树脂制成。
设计演进
设计经持续实验演进。1960年代曾短暂推行标准化量产,但多数板仍由资深制板师手工打造。四十年来板长起伏,鳍配置从单鳍进化至双鳍、三鳍甚至多鳍布局,每次迭代皆为提升操控性。部分制板师在底部加工纵向导流槽增强稳定性。
当今制板师实验导流槽几何、翘曲轮廓、翘曲刃组合,追求“完美板”。高阶冲浪者常备5-10块板,匹配个人风格与当地浪况。
制造工艺
多数冲浪板在小型工作室逐块手工制作。工法虽异,典型流程如下。
泡沫芯成型
- 1. 泡沫芯(称“毛坯”)于对半水泥模具中浇铸,模具衬特种纸防粘。模具加热,液态聚氨酯化学料注入。热引发反应生成致密白色泡沫——行称“吹坯”。25分钟后开模取芯,继续硬化。
植入纵向加强筋
- 2. 芯体硬化后纵向劈半。薄木筋涂胶夹入中间夹紧干燥,提供刚性防开裂。
毛坯造型
- 3. 用木制模板描绘板型轮廓,曲线锯切割。底面用电刨刨平、修整轮廓。翻面造型顶面,电磨去棱。手工刨平木筋,粗砂纸修边,精磨整板。标记鳍槽位置,制板师以独特图案或签名落款。
外壳层压
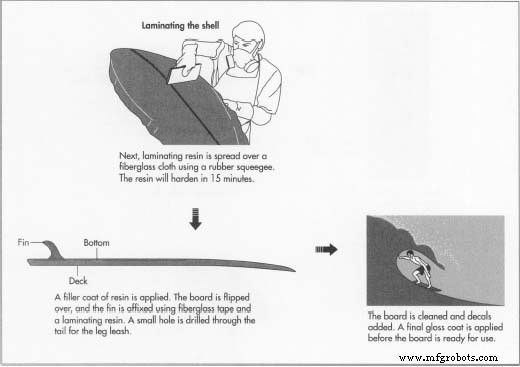
- 4. 压缩气吹净毛坯。若需彩绘,喷枪/气刷在泡沫上喷涂丙烯酸颜料。裁剪玻璃纤维布贴合。先层压面板:聚酯树脂配催化剂,15分钟固化周期。橡胶刮刀均匀刮布树脂——称“贴布”。面板固化后重复底板工序,再加第二层面板层压以增强强度耐磨。
填充涂层与安装鳍
- 5. 二次树脂涂层称填充漆或砂光漆,填补瑕疵。先涂面板,翻板涂底板与鳍。鳍用玻璃纤维带与层压树脂固定,底板与鳍同涂填充漆。干燥后尾部钻小孔系脚绳——弹力绳防跌板漂流。
打磨
- 6. 大面积用电磨去余树脂,边棱手磨护玻璃纤维层。
最终精饰
- 7. 吹净磨尘。可贴花或加彩绘。终道光油刷涂,配催化剂15分钟固化。静置至少12小时彻底硬化。可选湿磨细砂纸、手擦、抛光至高光镜面。
质量控制
多阶段检验:脱模后查气孔,造型中捕捉瑕疵,精饰后核对制板师标准。
有毒材料与安全考量
制板涉及危化品。聚氨酯泡沫前体毒性大、易燃,需防爆抽风、控温控湿。造型产生泡沫粉尘刺激肺部——防尘口罩强制。层压树脂烟毒;贴布时必须佩戴防毒面具。全员防护装备与通风不可妥协。
未来展望
创新持续重塑制板业。计算机辅助设计(CAD)系统支持三维建模、调整尺寸、打印精准模板,大幅加速设计周期。部分匠师试验聚苯乙烯芯与环氧树脂,获更轻、更强、低毒烟,但成本与工艺复杂度上升。石墨纤维增强提供超卓刚性,但限色(仅黑)且更贵。
新兴CNC造型机约25分钟完成毛坯成型,手工需数小时,但高昂前期投入与重编程需求限制普及。模具复制法约4.5小时出板,但需现成板作模。
尽管技术进步,合理价位定制板需求持续,确保小型手工作坊仍为优质冲浪板主要来源。
制造工艺
- 熨衣板制造:设计、材料与生产流程
- 印制电路板:设计、制造与未来趋势
- 基于 Helium 网络的太阳能供电空气质量监测站:设计与部署全指南
- RasPiRobot Board V2:将树莓派扩展为强大机器人控制器
- DIY Arduino单词时钟 – 极简优雅的实时文字显示
- 用 Arduino Mega 制作惊艳的 5×5×5 LED 光立方
- PCB 表面处理工艺全解析:HASL、沉锡、OSP、ENIG 优劣势与选型指南
- PCB 原型核心术语精讲(一):从激活到细线设计
- 预防 PCB 脱气:保护电路板免受缺陷影响
- 过孔类型全解析:PCB互连技术综合指南
- 2021 年十大单片机开发板专家精选与特性解析
- 复合材料:轻量、耐用、高性价比的现代工程解决方案