


金属铸造设计:打造耐用、高性价比零部件
为质量与价值设计金属铸件
良好金属铸造设计意为创造能生产所需形状的最简模具。此过程需专家级金属和铸造方法知识,在质量铸件中寻得最佳价值。
最终用户常需知铸件金属物体受冲击、不同热条件、最重要是负载下表现如何。会翘曲、开裂、随时间变形?这些机械要求决定何种金属最适合产品。金属设计可能因美学或机械原因要求特定精加工等级。工程师或设计师选金属和铸造方法满足这些需求,利用材料与方法在铸造车间相互影响经验创建设计。了解金属液态、冷却、固态行为对创建最小化车间问题设计至关重要。
金属铸造设计变量
金属铸造性
四大金属特性影响铸造设计结果:
- 流动性是各金属熔融态流动容易度。液态金属流动性越好,越能捕捉模具内小细节。
- 收缩是熔融金属从液态冷却时收缩率。液态收缩描述金属初始冷却收缩率,凝固收缩描述金属从液态开始冻结凝固时刻,固态收缩指金属已定型时。这些速率可预测冷却中可能发生应变和缺陷。若设计部分冻结快得多,挑战铸件完整性。
- 渣或氧化渣形成描述铸件中非金属夹杂存在,及可接受(表面)或有害(次表面)位置。
- 浇注温度是给定合金可浇注温度;金属越热,生产挑战越多。
热传递
两种不同热传递速率影响金属在模具中凝固速度。一是金属自身热耗散,二是铸件接触模具处热传递速率。这些速率帮助确定铸件整体温差,以及铸件截面变化时可能发生的差异冷却。
凝固模式
通常铸件接触模具处冷却更快,从边缘向内结晶。了解给定金属结晶、热传递、收缩速率,允许工程师或冶金师预测铸件结晶模式。为最小化收缩问题,模具设计考虑这些凝固模式。模具部分可用冷铁加速某截面收缩。铸件其他部分可连接储库(冒口),缓慢向冷却铸件供液态金属防固态收缩形成空腔。
形状与截面尺寸变化
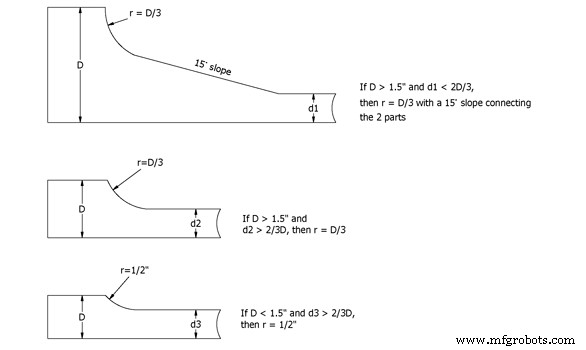
冷却铸件热点可在材料厚度增加处形成。可能时设计均匀壁厚有帮助,但不可能时可通过渐变壁坡度、确保所有部位保持最小金属厚度来最小化应变。
截面连接处
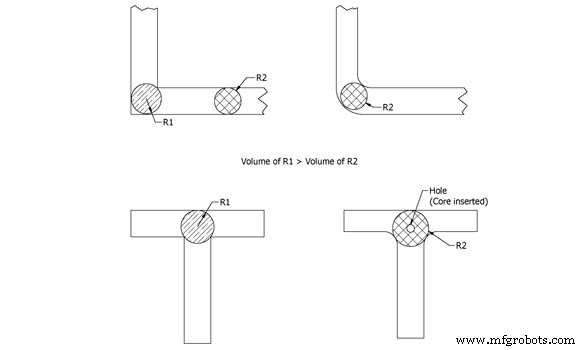
截面连接处尖角是工程师考虑铸件壁厚时关注区域。除非设计师小心,两个或更多铸件截面汇合点会形成比两侧金属体积更大金属体积。设计师将这些圆角圆滑远离尖角,此体积可与两侧金属体积更一致。
模具稳定性
铸造模具须承受金属冷却时行为。膨胀、收缩、脱气(浇注时模具析气被困在凝固铸件中)均可能,取决于用金属。模具材料须承受金属所有状态不断裂坍塌。
表面光洁度能力
不同造型方法产生不同表面。若产品需精细表面,造型工艺往往更贵。某些情况仅部分需精密表面,部分铸件出模后可机加工:此时金属需易加工。极光滑表面倾向来自更密集更贵造型工艺,但大件比全表面机加工便宜。
其他模具设计考量
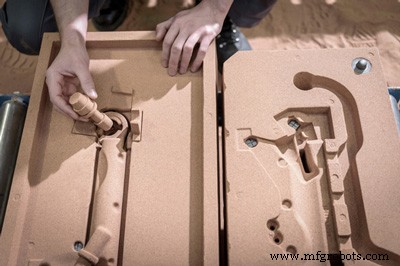
为以好价格生产优质铸件,设计师应最小化或消除昂贵芯子、深拔模斜度、不规则分型。
拔模斜度
拔模斜度指铸件垂直壁锥度。必要以便型板(物体“正像”)抽出不扰动模具壁。
芯子
芯子用于在铸件内制造有意孔洞或空腔。设计在造型时烧毁或后震出。常生产昂贵,某些设计可通过改变模具“分型线”或铸件方向避免。
分型线
分型线是模具两半合箱处形成。冒口和内浇口常置于分型线,因此铸件取出后可能需额外金属加工去除多余材料。也可能有金属渗入分型线,通常薄而平:称飞边,去飞边是铸造后常见步骤。
铸造设计卓越性
设计金属铸件时,理解材料与方法关系是制造质量价值产品关键。金属与模具依赖关系复杂。知最终产品所需机械性能影响需用金属;金属液态、冷却、固态行为决定部分需求。例如,流动性差金属可能在少细节模具表现更好:冷却极脆金属可能不适合易崩裂尖锐边缘设计。所需熔化温度也决定铸造车间工艺挑战——如钢高熔点要求全铸造过程更高监控精度。设计师、工程师、金属工人经验沟通有助以最低价格创造优质产品。
制造工艺