


结晶器:连铸钢工艺的核心部件
结晶器在连铸钢中的作用
结晶器在液态钢连续铸造过程中扮演重要角色,是连铸工艺的心脏。连铸过程中,液态钢从中间包经浸入式水口(SEN)浸入液态钢中注入结晶器。结晶器水冷却。液态钢在结晶器内通过间接冷却开始凝固,此冷却过程称初冷。
结晶器内,靠近壁面薄钢壳先于中间部分凝固,形成铸坯离开结晶器底部进入喷淋室。铸坯壁内大部分钢液仍为熔融状态。铸坯立即由密集水冷辊支撑,对抗铸坯内仍凝固液态钢铁静压。为提高凝固速率,铸坯通过喷淋室时大量喷水冷却,称二冷。铸坯最终凝固可能在离开喷淋室后发生。
连铸结晶器功能:接收液态钢,保证向冷却水快速传热实现快速凝固。液态钢离开结晶器时,须有足够厚外壳防止溢溅连铸机部件。结晶器服务此功能。结晶器后通过直接水喷淋进一步直接冷却钢铸坯。
凝固源于铸造过程动态本质,特别涉及:
- 结晶器内极高热流处理
- 培育初始薄脆凝固壳避免铸坯下降结晶器时漏钢
- 设计铸造参数匹配钢种凝固动力学,最小化或消除铸件表面内部缺陷
离开结晶器钢壳关键要素:形状、壳厚、均匀壳温分布、无缺陷内部表面质量、最小气孔、少非金属夹杂物。
铸机安全运行(无漏钢)和达可接受铸钢质量,要求理解工艺工程和凝固冶金。重要方面:结晶器摩擦控制、钢种特性对凝固影响。前者是凝固机制与工艺工程独特结合,后者定义多钢种铸造应用铸造参数。
结晶器结构
结晶器基本为开口箱形结构,内衬高纯铜合金水冷却内衬。添加少量合金元素增加强度。结晶器水带走凝固壳热量。铜工作面常镀铬或镍提供更硬工作面,避免铜粘附铸坯表面导致表面裂纹。结晶器深度0.5~2.0m,视铸速和断面尺寸而定。
结晶器锥度减少气隙形成。锥度典型为结晶器长度1%。截面锥度约1mm/m。结晧器横截面即铸造断面。结晶器截面自上而下逐渐减小。
镀层即涂覆结晶器内壁,延长铜结晶器寿命。镀层质量显著决定结晶器使用寿命。多年开发不同镀层持续提升连铸结晶器质量和成本效益。
视铸造工艺要求,应用不同镀层工艺材料获最优结果。可用镀层材料:Ag、Ni、Cr、Mo、CrO、ZrO、Al₂O₃。镀层用化学、电解、热法施加。可用镀层类型:
- 平行镀层——防止铸坯直接接触铜,通过改变镀层厚度控制热损失(所有情况非耗散),延长寿命。
- 多层镀层——补偿热点,延长寿命。
- 入口或出口部分配平行镀层——入口镀层减少结晶器上部热耗散、防重叠、延长寿命;出口镀层减少结晶器末端热耗散、延长寿命。
- 锥形镀层——控制结晶器长度方向热耗散、延长寿命。
连铸结晶器可因铸造断面不同有不同形状内部锥度。图1展示几种典型结晶器横截面形状。
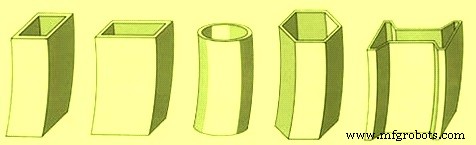
结晶器期望要求
结晶器须耐热侵蚀和变形。期望性能:
- 高导热率
- 高强度硬度确保:(i)耐磨,(ii)抗蠕变,(iii)抗疲劳,(iv)抗裂
- 高软化温度(高温保持期望性能)
结晶器液面高度控制对连铸机成败至关重要。通过控制钢液面(液面高度)实现。凝固始于结晶器钢液面液面弯月面。结晶器液面传感器控制液面高度。
结晶器通常提取总热量~10%。结晶器传热既关键又复杂。数学和计算机建模典型用于深入理解结晶器热工况,辅助合理设计操作实践。传热一般视为一系列热阻:
- 凝固壳内传热
- 钢壳表面至铜结晶器外表面传热
- 铜结晶器内传热
- 铜结晶器内表面至冷却水传热
连铸早期凝固以液面弯月部分霜冻形式发生,起始于结晶器液面接触点。防止初始薄壳下降过程中粘连撕裂是结晶器主要功能之一。为最小化壳粘连撕裂,铸坯表面与结晶器壁摩擦须保持临界水平以下(取决于壳强度)。
结晶器振动
通过引入结晶器振动辅以润滑,实现最小化摩擦和连续脱离壳。结晶器上下振动拉出部分凝固铸坯。振动频率可变。结晶器垂直(或近垂直曲线)振动防止液态钢粘结结晶器壁。
振动周期影响结晶器-铸坯摩擦(含铸坯脱离结晶器)及铸件表面形貌。振动周期频率、行程、模式各异。从润滑角度,振动周期转化两个操作阶段:
- 持续时间t₁压缩相,定义为负脱离时间,结晶器渣渗入首凝固壳与结晶器间隙。t₁期间结晶器向下速度高于铸坯下降速度,负责铸坯从结晶器壁脱离,使壳体产生压应力,封闭表面裂纹气孔增加强度。
- 持续时间t₂润滑相,对首凝固壳施加拉应力,伴随渗入渣沉积结晶器壁。对应结晶器上行运动。
结晶器振动最小化凝固壳摩擦粘连,避免壳撕裂和液态钢漏钢(导致设备破坏、停机清理维修)。结晶器壳摩擦通过模具润滑剂(油或粉末模具熔剂)减少。振动通过液压或电机驱动凸轮/杠杆支撑往复(振动)结晶器实现。
结晶器振动在铸件表面形成近规则间隔振动痕迹(OM)。可能伴随振动痕迹下形成凝固钩。振动痕迹形成基本三阶段:
- 液面弯月面对结晶器壁和结晶器渣部分凝固形成脆弱钩。
- t₁期间钩弯曲、愈合前次上行冲程粘滞拖拽造成壳撕裂。偏析线归因壳弯曲,溶质富集枝晶间液挤出表面。
- 上行冲程粘滞拖拽壳回弹。强液面壳或液面上升可能伴随液态钢溢流越过弯曲钩。壳回弹和金属溢流组合也可能。壳回弹振动痕迹较深,溢流时浅并显重叠表面。
钩和振动痕迹形状基本与壳弯曲/回弹程度及铸造时液面溢流程度相关。
结晶器润滑
润滑剂可加入结晶器液态钢防粘连,捕获液态钢中可能存在渣颗粒(含氧化物颗粒或氧化皮)带至液面形成浮渣层。
结晶器润滑源于结晶器渣渗入铸坯-结晶器间隙。间隙内渣分层。结晶器摩擦被认为源自两机制:结晶器相对凝固壳运动因渣膜粘度产生摩擦力,称液体摩擦,与结晶器速度、铸速、液态渣膜粘度、渣膜厚度相关。
若铸坯与凝固结晶器渣发生相对运动,固-固接触产生摩擦力,称固体摩擦,与固体摩擦系数、熔融钢铁静压相关。
液体润滑完全主导结晶器上部。反之,结晶器下部固体摩擦值低于液体摩擦,显示固体润滑主导。渣粘度越低,液体润滑区延伸越深入结晶器下部。
上述摩擦概念解释铸速增加粘连漏钢倾向增加。摩擦分析表明:高速铸造防粘连漏钢需改善结晶器上部润滑,特别是液面下方区域。
制造工艺