


钢材无损检测技术:提升质量与可靠性的先进方法
钢材无损检测概述
钢材无损检测(NDT)是一组在不损伤材料、部件或焊缝的前提下,评估其性能的分析技术。NDT技术用于检测和评估可能导致在设计工况下失效的内部和表面缺陷(如瑕疵、不连续性、缺陷等)。这些缺陷可能是材料完整性较低的区域,或表现为裂纹、气孔及其他缺陷。NDT提供间接但有效的结果,且被测对象仍适合预定用途。
无损检查(NDE)、无损探伤(NDI)、无损评价(NDE)等术语也用于指代这些技术。因NDT不永久改变被测钢材,故被视为材料检验的重要手段。NDT在产品评估、故障排查和研究中节省时间和成本。
NDT技术属高度专业化工作,发挥关键作用。需高素质专业技术人员操作精密设备,评估肉眼难以或无法检查的钢材部件区域。
NDT技术的应用范围与局限
NDT技术用于检测制造、加工过程中及钢材部件使用期间产生的缺陷。但无法通过单一NDT检出所有可能缺陷。NDT检测的不是缺陷本身,而是缺陷对材料物理性质造成的影响(如超声衰减、电导率变化等)。NDT提供间接信息,需解释判读。不同NDT技术的直接性和准确性各异。
多种NDT技术可评估钢材、部件或焊缝。所有NDT技术共有以下要素:
- 存在某种探测能量源或探测介质。
- 不连续性必须导致探测介质发生改变或改变。
- 具有检测该变化的手段。
- 具有指示该变化的手段。
- 具有观察和/或记录指示以便解释并分类不连续性的手段。
某NDT技术是否适合特定应用,取决于上述要素。探测能量源或介质须适合被测对象及所求缺陷类型。缺陷须能以某种方式改变探测介质。变化发生后,须有方法检测。不连续性引起的探测介质变化须形成可记录的指示。最终需对指示进行复核解释,以分类不连续性。
已开发多种NDT技术,各有优劣,适用性不同。面对众多技术,选择能提供必要结果的技术至关重要。也可组合多种NDT技术,确保材料或部件适合使用。
钢材及部件NDT常用方法有:(i) 目视检查,(ii) 渗透检测,(iii) 磁粉检测,(iv) 射线检测,(v) 超声检测,(vi) 涡流检测。
目视检查
目视检查是最常见、首要、低成本且历史最悠久的NDT检查形式。依靠肉眼发现表面缺陷,无需特殊设备(除放大镜等简单辅助工具),检查快速经济。但因主观性强,结果变异性大。肉眼不可见的缺陷无法通过目视发现。目视检查三大基本要求:(i) 视力良好,能看清目标不连续性;(ii) 照明良好,光源类型正确;(iii) 经验丰富,能识别不连续性。
渗透检测
渗透检测利用渗透剂在对比背景下“渗出”显示表面缺陷。将渗透染料涂覆在预清洁的钢材表面,经规定停留时间(驻留时间),靠毛细作用渗入表面缺陷。去除多余渗透剂后涂显像剂。显像剂逆转毛细作用,将缺陷中渗透剂吸出。形成的指示显示缺陷存在,技术人员可目视观察评估。渗透检测示意见图1。
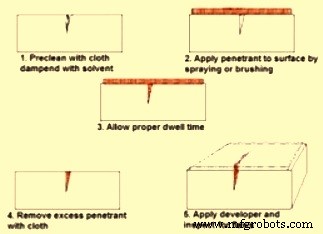
图1 渗透检测
渗透剂分类有两种方式:(i) 指示类型,(ii) 去除方法。渗透检测结果显示方式有可见光和荧光两种。可见渗透剂在良好白光下于白色显像剂背景上显示醒目红线或痕迹。荧光渗透剂在紫外光下显示绿色荧光指示。人眼对荧光指示感知更敏锐,故荧光渗透检测更敏感。
第二种分类基于多余渗透剂去除方式。渗透剂分为水洗型、溶剂去除型、后乳化型。水洗型含乳化剂,可用低压水喷雾冲洗。溶剂去除型需溶剂清除表面多余渗透剂。后乳化型在渗透驻留时间后加入乳化剂去除。
该工艺简单、通用、成本低,配合鲜艳或荧光染料可进一步增强。唯一缺点是只能检测表面缺陷。
磁粉检测
磁粉检测用于定位铁磁性材料(如钢材)的表面和近表面不连续性或缺陷。磁化部件存在的此类缺陷会导致磁场(磁通)泄漏。若在表面施加磁粉,磁粉会被磁通泄漏吸附,形成可视指示。虽有多种磁粉检测方法,但均依赖此基本原理。工艺简单、成本效益高。
磁粉检测通过在被测部件产生磁场,将磁粉施加于检测表面进行。可在现场用便携磁轭,或在车间用磁力工作台。工作台更适合大批量作业。
钢材磁粉检测通常使用特定电磁铁。电磁铁依据通电导体产生磁场原理工作。可用交流电(AC)或直流电(DC)感应磁场。交流电因“集肤效应”使磁场在工件表面最强,且赋予磁粉更大表面活动性,能自由移动定位磁通泄漏区域,即使工件表面不平。直流电感应磁场穿透力更强,可检测近表面不连续性。
射线检测
射线检测基于短波电磁辐射穿透钢材。传统射线照相法将被测对象在射线胶片上形成永久记录以检测缺陷。将被测对象暴露于电子产生的X射线或放射源发出的γ射线。辐射穿透对象后记录在胶片上。胶片经处理后,合格技术人员按适用规范标准观察射线照片,识别缺陷和异常。
原理:厚度减薄或密度较低的钢材区域允许更多辐射通过,吸收较少。穿透材料到达胶片的辐射在射线照片上形成阴影图像。低吸收区(夹渣、气孔、疏松)呈暗区;高吸收区(致密夹杂)呈亮区。
此法易检出的亚表面不连续性包括:气孔、缺陷、金属和非金属夹杂、裂纹。
射线检测的最新进展是数字射线照相,无需昂贵胶片和显影设备。
超声检测
超声检测(UT)利用高频声波(超声波,超出人耳听觉范围)测量钢材几何和物理性能。用电产生的声波穿透钢材工件检测缺陷。声波反射、折射和吸收在阴极射线管(CRT)屏幕上显示记录供解释。该过程需极高技能和经验以提供准确解释。
UT主要优势是真正的体积检测。不仅能确定缺陷长度和位置,还能提供缺陷类型信息。另一重要优势是仅需接触被测材料单侧。UT对垂直于声束的平面不连续性(如裂纹、未熔合)最敏感。因可使用多种声束角度,UT能检测层状夹杂、未熔合和裂纹,这些缺陷定向使射线检测无法发现。UT穿透能力强。
UT设备进步包括相控阵和三维(3D)技术,大大提高了UT在各类NDT工作中的灵活性和适应性。
涡流检测
涡流检测(ET)中,通交流电的线圈置于试件表面附近或环绕试件。线圈电流在试件表面附近产生循环涡流,涡流又通过互感影响线圈电流。试件缺陷和材料变化影响涡流强度。通过测量激励线圈电变化(电压和相位变化,简易仪器仅测电压变化)判断缺陷存在。
涡流强度取决于:试件电导率、磁导率、试件与线圈距离、激励线圈交流频率、线圈和试件尺寸、缺陷存在。ET检测成败很大程度上取决于分离这些变量影响。大多数涡流仪需在标准试件上校准,缺陷灵敏度可极高。
涡流检测技术用于:裂纹检测、材料厚度测量、涂层厚度测量、导电率测量识别材料、热损伤检测、渗层深度确定、鞍部磨损、点蚀、横向裂纹、冻结鼓包、裂纹、凹痕、热处理监控、小部件快速分选(缺陷、尺寸变异、材质变异)。
涡流检测是检测腐蚀损伤及导致管壁变薄损伤(如换热器、锅炉管)的有用工具。该方法对表面和近表面缺陷效果好,对微小裂纹和其他缺陷敏感,工件准备极少。局限于导电材料,且表面须探头可及。
制造工艺
- Mark Carlos 当选 ASTM E07 无损检测委员会主席
- 破坏性测试解析:原理、关键应用与执行专长
- 非破坏性检测 (NDT):原理、应用与行业效益
- 基于 MLX90614 与 Arduino Nano 的非接触红外测温枪
- 氮在钢铁性能中的双重角色与控制策略
- 锻造大师之路:从入门到精通的16项核心锻造技术详解
- 发电机(交流发电机)检测全攻略:万用表、螺丝刀、断电法实测指南
- JFET 偏置技术专家指南:实现稳定高性能电路
- IGFET 偏置技术专家指南
- 铸件无损检测(NDT):保障质量与可靠性的关键
- 软件测试技术:类型、优势与局限全解析
- 无损检测(NDT)全解析:八大主流方法、标准规范与无人机应用