


钢材退火工艺:提升强度、延展性与成形性
钢材退火概述
金属冷加工(室温变形)时,因变形导致位错密度增加,微观组织严重畸变。冷加工又称加工硬化或应变硬化。随冷加工程度增加,强度硬度上升,延展性下降。最终需退火以便进一步成形而不断裂。此外,某些钢主要靠冷加工强化,使用时不得显著软化。
冷加工钢微观组织高度畸变,处于高能、热力学不稳定状态。退火是软化冷加工硬化金属的热处理工艺,包含三个截然不同阶段:(1)恢复,(2)再结晶,(3)晶粒长大。虽然存储能降低提供驱动力,但退火通常不在室温自发进行,因存储能降低靠扩散,启动扩散所需活化能室温下通常不足。故需加热提供热活化能,将材料转变为低能态。退火过程中内部晶格应力释放,强度下降、延展性提高。
三个退火阶段详解
恢复
恢复阶段,内部缺陷(位错)重排为低能构型,但晶粒形状和取向不变。残余应力显著降低,但强度和延展性基本不变。因恢复大幅降低残余应力,常用于消除残余应力,防止应力腐蚀开裂或最小化变形。应力消除操作中控制温度时间,避免强度硬度大幅下降。
再结晶
特征是无应变晶粒在冷变形金属基体中核化生长。严重变形的冷加工晶粒被新的无应变晶粒取代。再结晶形成新取向、新晶粒尺寸、新晶粒形貌。驱动力为恢复未消耗的剩余存储能。强度下降、延展性提升至冷加工前水平。
当再结晶金属力学性能接近冷加工前水平时,认为再结晶完成。再结晶及随之而来的力学软化完全抵消冷加工对工件力学性能的影响。典型钢退火曲线显示:恢复期力学性能变化极小,再结晶期性能剧变。硬度、屈服强度、抗拉强度、伸长率、断面收缩率等力学性能在极窄温度范围内剧烈变化。电导率等物理性能在恢复期大幅增加,再结晶期继续增加。
晶粒长大
指部分再结晶晶粒生长,必以牺牲其他再结晶晶粒为代价。因细晶粒带来最佳强韧性组合,晶粒长大几乎总是有害。过度晶粒长大源于保温过久或温度过高。
退火定义与分类
退火是通用术语,指加热至适宜温度保温后以适当速度冷却,主要使金属材料软化的处理。涉及加热冷却过程,通常旨在软化。也指改变力学/物理性能、获得特定组织、除气的处理。操作温度和冷却速率取决于材料和处理目的。
通常碳钢退火获得铁素体-珠光体组织(图1)。退火可便于冷加工或切削、改善力学/电学性能、促进尺寸稳定性。在最低成本下获得足够性能组合常需妥协。表示钢特定退火类型的术语描述方法、设备或处理后材料状态。图1展示退火对钢微观组织影响。
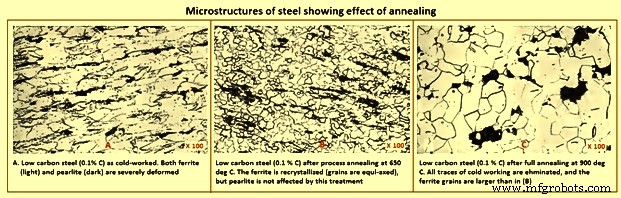
图1 退火对钢微观组织的影响
冶金原理
铁-碳二元相图(图2)有助于理解退火过程。虽无退火过程达真正平衡,但可紧密逼近。定义各类退火时常用转变温度或临界温度。
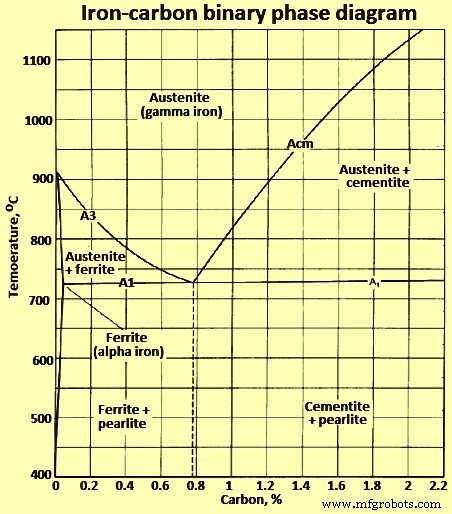
图2 铁-碳二元相图
临界温度
讨论钢退火时考虑的临界温度定义奥氏体转变始末。对给定钢,临界温度取决于加热或冷却。加热时奥氏体转变开始和完成温度分别记为Ac₁和Ac₃(亚共析钢)、Ac₁和Accm(或Acm)(过共析钢)。这些温度高于冷却时对应临界温度Ar₃和Ar₁(亚共析钢)、Arcm和Ar₁(过共析钢)。(符号中c源自法语chauffage加热,r源自refroidissement冷却)。随加热冷却速度无限趋近零,这些临界温度收敛至平衡值Ae₁、Ae₃、Aecm。其位置接近图2中更通用的A₁、A₃、Acm线。
合金元素显著影响临界温度。如铬升高共析温度A₁,锰降低。可用钢实际化学成分计算上下临界温度。亚共析钢近似临界温度公式:(1) Ac₁(℃)=723-20.7(%Mn)-16.9(%Ni)+29.1(%Si)-16.9(%Cr),标准差±11.5℃;(2) Ac₃(℃)=910-203(%C)-15.2(%Ni)+44.7(%Si)+104(%V)+31.5(%Mo),标准差±16.7℃。其他合金元素也有显著影响。平衡临界温度通常位于等速率加热冷却临界温度中点。因退火涉及各种加热冷却速率与等温处理组合,讨论基本概念时较少使用A₁、A₃、Acm具体术语。
退火热循环分类
实践中用几乎无限多样的具体热循环实现退火目标。按钢加热温度和冷却方式分类:最高温度可(1)低于下临界温度A₁(亚临界退火);(2)高于A₁但低于上临界温度A₃(亚共析钢)或Acm(过共析钢)(间隙退火);(3)高于A₃(完全退火)。
因A₁以上存在奥氏体,转变区冷却方式是获得所需组织性能的关键。因此加热超A₁的钢须缓慢连续冷却或在A₁以下某温度等温处理,使转变在合理时间内完成。特定条件下可组合或连续使用两种以上循环。任何退火操作成功取决于基于冶金原理正确选择控制热循环。
亚临界退火
不涉及奥氏体形成。钢先前状态经热激活过程(恢复、再结晶、晶粒长大、碳化物团聚)修改。钢先前历史因此为重要因素。轧制/锻造态亚共析钢(铁素体+珠光体)亚临界退火可调整两相硬度,但大幅软化可能需极长保温时间。亚临界处理对硬化或冷加工钢最有效,其易再结晶形成新铁素体晶粒。软化速率随退火温度接近A₁急剧增加。从亚临界退火温度冷却对既定组织性能影响极小。
间隙退火
钢温超A₁时奥氏体开始形成。碳溶解度在A₁附近骤增(近1%)。亚共析钢A₁-A₃间隙区平衡组织为铁素体+奥氏体,A₃以上全奥氏体。但平衡混合物非即时达成。图3展示典型共析钢奥氏体化速率。
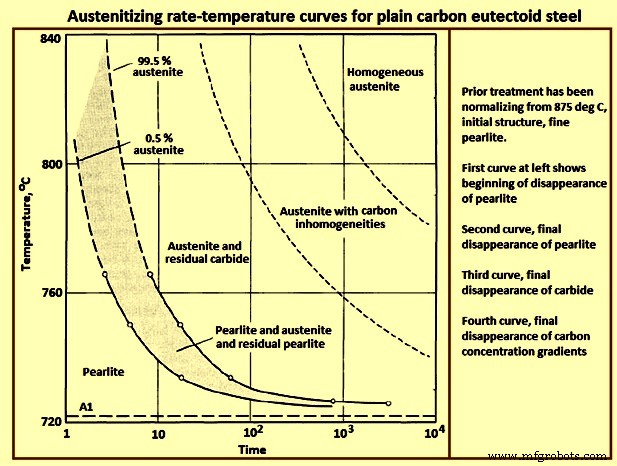
图3 共析钢奥氏体化速率-温度曲线
未溶碳化物可残留,尤其奥氏体化时间短或温度近A₁时,导致奥氏体不均匀。过共析钢A₁-Acm间隙区碳化物与奥氏体共存,奥氏体均匀度取决于时间温度。奥氏体化温度下组织均匀度是退火组织性能发展的重要考量。高温奥氏体化形成的均匀组织倾向于冷却时形成片层状碳化物;间隙区低温奥氏体化导致不均匀奥氏体,促进球化碳化物形成。
钢加热超A₁形成的奥氏体缓慢冷却至A₁以下转变回铁素体和碳化物。奥氏体分解速率及碳化物倾向片层或球化主要取决于转变温度。若奥氏体在A₁刚下方转变,分解缓慢。产物含较粗球化碳化物或粗片层珠光体(取决于钢成分和奥氏体化温度),硬度极低。但A₁刚下方低转变速率要求等温长时间保温或连续极慢冷却以获最大软度。等温处理比缓慢连续冷却更高效(最短时间达成所需组织软度)。有时设备限制或工件质量使缓慢连续冷却成唯一可行选择。转变温度降低时,奥氏体分解加快,产物硬度高、片层化程度高、粗糙度低。更低转变温度下产物为更硬的铁素体+碳化物混合物,完全等温转变所需时间可能再次增加。
展示多种钢等温(IT)或连续(CT)条件下奥氏体转变进程的温度-时间图验证上述原理。这些IT/CT图有助于设计特定钢种退火处理,但实用性受限,因多数公开图代表从完全奥氏体化、相对均匀条件转变,退火中并不总能获得或不希望获得该条件。
连续退火工艺采用间隙退火实践开发双相和三相微观组织。钢从间隙温度快速冷却,奥氏体团转变为马氏体。最终组织为铁素体基体上马氏体岛。视奥氏体团合金含量和冷却条件,奥氏体可能不全转变,组织为铁素体基体上马氏体/残留奥氏体区。
完全转变后冷却
奥氏体完全转变后,冷却至室温几无冶金变化。极慢冷却可致碳化物团聚、略微进一步软化,但不如高温转变有效。故转变完成后无冶金理由缓慢冷却,可尽快从转变温度冷却以最小化总操作时间。
若用缓慢连续冷却转变,可停止控制冷却的温度取决于钢转变特性。但工件质量或防氧化需求等实际因素可能要求继续缓慢冷却至奥氏体转变停止温度以下。
先前组织影响
先前组织中碳化物越细、分布越均,A₁以上形成的奥氏体越快趋于完全均匀。先前组织故影响退火响应。退火组织需球化碳化物时,有时用A₁略下方温度预热团聚先前碳化物,增加其在后续加热奥氏体化时抗溶解能力。未溶碳化物或奥氏体中浓度梯度促进奥氏体转变时形成球化而非片层结构。预热促进球化主要适用亚共析钢,对某些过共析低合金钢也有用。
过临界/完全退火
常见退火实践将亚共析钢加热至上临界温度(A₃)以上达完全奥氏体化,称完全退火。亚共析钢(C<0.77%)过临界退火(>A₃)在奥氏体区进行(退火温度下钢全奥氏体化)。过共析钢(C>0.77%)退火在A₁以上进行,处于奥氏体-渗碳体双相区。图4显示完全退火温度范围叠加在图2相图上。通常亚共析钢A₃上50℃、过共析钢A₁上50℃为足够退火温度。
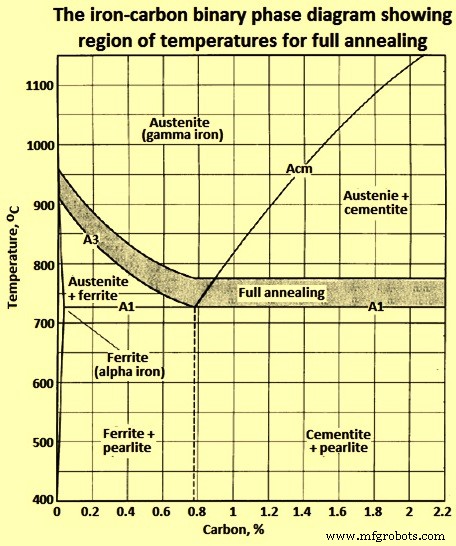
图4 铁-碳相图显示完全退火温度区域
奥氏体化时间与极软钢
过共析钢长时间保持奥氏体化温度可极度软化。奥氏体化时间对实际硬度影响小(如241HB至229HB),但对切削加工或冷成形性能影响显著。长时奥氏体化对过共析钢有效,因其使残余碳化物在奥氏体中团聚。粗大碳化物促进更软最终产品。低碳钢碳化物在A₁以上不稳定倾向溶入奥氏体,但溶解可能缓慢。
近共析含碳钢极长时间奥氏体化通常形成片层转变产物。A₁略上方长时保温溶解碳化物、消除碳浓度梯度,效果可比高温短时保温。完全退火时,奥氏体化温度通常取A₃上50℃(亚共析钢)或A₁上50℃(过共析钢)。
退火指导原则七条法则
上述冶金原理归纳为七条指导法则,用于制定成功高效退火制度:
- 法则1:奥氏体化钢组织越均匀,退火钢组织越完全片层化。反之,奥氏体化组织越不均匀,退火碳化物越趋近球化。
- 法则2:钢最软状态通常在A₁上<55℃奥氏体化、在A₁下<55℃转变时获得。
- 法则3:因A₁下<55℃完全转变需极长时间,让大部分转变在形成软产物的较高温度进行,在转变完成所需时间短的较低温度完成剩余转变。
- 法则4:奥氏体化后尽快冷却至转变温度,最小化退火总时长。
- 法则5:钢在产生所需组织硬度的温度完全转变后,尽快冷却至室温,进一步缩短退火总时间。
- 法则6:为确保0.7%-0.9%C工具钢及其他低合金中碳钢退火组织中片层珠光体最少,奥氏体化转变前在A₁下约28℃预热数小时。
- 法则7:为获过共析合金工具钢退火最低硬度,在奥氏体化温度长时间保温(约10-15小时),然后常规转变。
这些法则在钢临界温度和转变特性已确立、可行等温转变时应用最有效。
退火温度选择
实践中大多数退火制度基于经验建立。许多应用只需指定钢从指定退火(奥氏体化)温度炉冷。利用正常范围上限奥氏体化温度得珠光体组织;用较低温度得以球化物为主组织。合金钢退火为获得特定微观组织,需更精确指定温度和冷却条件。
大多数钢可通过加热至奥氏体化温度,然后炉中控制速率冷却或快速冷却至较低温度等温转变来退火。两者硬度几乎相同,但等温转变所需时间大幅缩短。
温度均匀性
退火失败潜在原因之一是不了解炉内钢料温度分布。单次退火20吨钢的大炉不少见,大型锻造车间工件超300吨。炉越大,越难建立维持全料温度均匀,越难在加热冷却中改变钢温度。炉热电偶指示炉膛空间温度,可能比钢实际温度高低28℃以上,尤其钢在管/箱内、或棒材/带材密集装炉保护气氛中。此类条件下,须在棒材、锻件、卷料间放置热电偶建立加热冷却全程温度分布。良好做法:点焊热电偶于工件或用嵌入式热电偶(钻孔植入)。退火操作炉温调节应基于接触钢的热电偶指示温度,而非炉热电偶指示。
球化退火
绝大多数球化退火旨在改善钢冷成形性。也用于改善过共析钢和工具钢切削加工性。球化组织利于冷成形,因降低材料流动应力。流动应力由铁素体和碳化物比例分布决定。铁素体强度取决于晶粒尺寸和冷却速率。碳化物以珠光体片层或球化体形式存在,彻底影响钢成形性。钢可球化退火(加热冷却产生铁素体基体上球状碳化物组织)。
图5展示含0.77%C共析钢全渗碳体球化组织。球化可通过多种方法:(1)Ae₁略下方长时间保温;(2)Ac₁略上方与Ar₁略下方交替加热冷却;(3)加热至Ac₁略上方,然后炉中极慢冷却或Ar₁略下方保温;(4)从所有碳化物溶解最低温度按适当速率冷却防止碳化物网络再形成,然后按上述(1)或(2)方法再加热(适用含碳化物网络过共析钢)。图5显示亚共析和过共析钢球化温度范围。球化速率某种程度上取决于先前微观组织,淬火组织(碳化物相细小分散)球化速率最大。先前冷加工也加速亚临界球化处理反应速率。
注:临界温度标识难以统一。长时保温加热讨论中关注平衡温度Ae₁、Ae₃。未指定速率保温时间的加热冷却讨论中术语更随意。
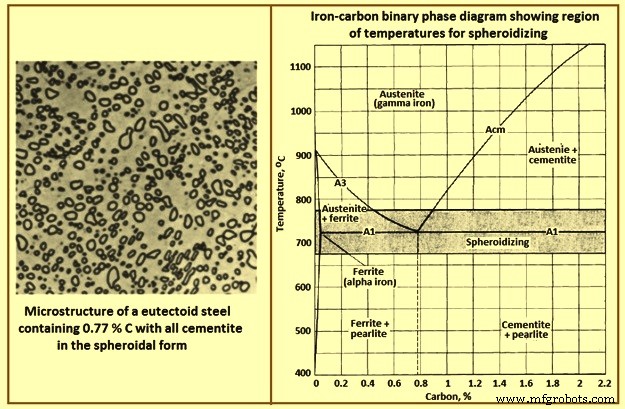
图5 球化微观组织及铁-碳相图显示球化温度区域
先前微观组织对球化影响可见:给两样品(一先前马氏体组织、一先前铁素体-珠光体组织)相同时间/温度加热循环,均700℃保温21小时。可见先前马氏体钢已球化;先前铁素体-珠光体钢球化刚开始。200小时后,先前铁素体-珠光体钢球化近完成,仍可见珠光体区痕迹。
完全球化用略高于Ac₁或Ac₁与Ac₃中点奥氏体化温度。若用略高于Ac₁温度,需良好装炉特性和精确温控,否则可能达不到Ac₁、无法奥氏体化。低碳钢很少为切削球化,因球化态过软“粘刀”,切屑长韧。低碳钢球化通常为允许大变形。例:0.2%C钢管冷拔两三道次,每道次后690℃退火0.5-1小时可获球化组织,终产品硬度约163HB,能承受后续冷成形严重变形。同其他热处理一样,球化后硬度取决于C和合金含量。增加C或合金含量提高球化硬度,通常163-212HB范围。
工艺退火(中间退火)
钢冷加工硬度上升、延展性下降、进一步冷变形困难时,需退火恢复延展性。工序间此类退火称工艺退火或中间退火。可采用任何适当处理,但多数情况下亚临界处理足够且成本最低,“工艺退火”无进一步限定通常指工序间亚临界退火。图6显示典型工艺退火温度范围。冲压、顶锻、挤压冷成形零件常指定工艺退火。热加工高碳合金钢也工艺退火防开裂、软化便于剪切、车削、矫直。
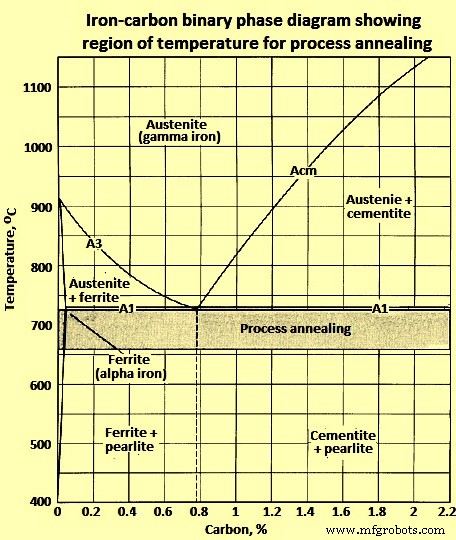
图6 铁-碳相图显示工艺退火温度区域
工艺退火通常加热至Ae₁以下,适当保温后冷却(通常空冷)。多数情况加热至Ae₁下10-20℃获得最佳组织硬度力学性能组合。温控仅需防止超Ae₁从而违背退火目的。若仅为冷锯、冷剪软化材料,远低于Ae₁温度通常适用,无需严格控制。
线材工业中,工艺退火用作拉制至略大于成品尺寸与轻微减径拉制成品尺寸间的中间处理。此法制线称工艺退火线。工艺退火也用于生产足够软便于严重镦粗、允许拉制不能直接从热轧盘条拉至成品小尺寸的低中碳钢小规格线材。对因成分或尺寸(或两者)无法拉至成品尺寸的材料(缺乏延展性或不满足物理要求),工艺退火比球化退火更满意。加工中冷剪材料工艺退火将剪切面延展性提升至适合进一步加工水平。
切削加工用退火组织
不同微观组织和硬度组合对切削加工性意义重大。基于大量观察,表1给出不同含碳量钢切削加工最佳微观组织。
| 表1 不同含碳量钢切削加工最佳微观组织 | ||
|---|---|---|
| 序号 | 含碳% | 最佳微观组织 |
| 1 | 0.06-0.2 | 轧制态(最经济) |
| 2 | 0.2-0.3 | 直径<75mm-正火;≥75mm-轧制态 |
| 3 | 0.3-0.4 | 退火,产生粗珠光体,最少铁素体 |
| 4 | 0.4-0.6 | 粗片层珠光体至粗球化碳化物 |
| 5 | 0.6-1.0 | 100%球化碳化物,粗至细 |
加工操作类型也是因素。例:某齿轮用5160钢管双工序(自动车床加工+横槽拉削)制造。车床操作宜全球化材料,拉削宜珠光体组织。半球化组织被证明为满意折衷。
半球化组织可通过比获珠光体组织更低奥氏体化温度、有时更高冷却速率实现。上述5160钢管半球化组织通过790℃加热、28℃/h冷却至650℃获得。该钢~775℃奥氏体化得更多球化、更少珠光体。
中碳钢完全球化比1095、52100等高碳钢难得多。缺乏过剩碳化物核化促进球化反应,实际热处理周期中难完全消除珠光体。低碳水平下,铁素体基体上粗珠光体组织常被发现最易切削。某些合金钢此类组织最好通过远高于Ac₃温度建立粗奥氏体晶粒,然后Ar₁以下保温形成粗片层珠光体实现。此过程有时称循环退火或片层退火。例:锻造4620钢齿轮5区炉快速加热至980℃,水冷区冷至625-640℃,保温120-150分钟。结果组织为铁素体基体上粗片层珠光体,硬度140-146HB。
制造工艺
- 直升机:垂直起降精准悬停的多功能旋翼飞行器
- 冷镦/冷压成型机完全指南:原理、分类与优势
- 挖掘机冬季封存全攻略:机器与操作员双重防寒
- 冷凿详解:冷态金属切割的得力工具
- 退火工艺详解:降低硬度、消除应力、提升金属加工性能
- AuAg20Cu10 金银铜接触合金——耐腐蚀耐磨零冷加工材料
- 30% 冷加工金 (Au):增强强度、延展性与合金化潜力
- 50% 冷加工金 (Au):增强强度与多功能合金化
- 金 (Au) – 0% 冷加工:纯净、未改性的贵金属
- 10% 冷加工金 (Au):优质纯金与增强加工性能
- 金 (Au) 20% 冷加工 – 卓越强度与多功能性
- Sanicro® 30 冷加工合金 —— 面向高温核应用的镍铁铬合金