


通用工字钢/H型钢:设计、轧制与应用全解析
通用型钢及其轧制
通用型钢又称平行翼缘型钢或宽翼缘型钢。截面为工字形或H形。H形也称通用柱。截面水平部分称翼缘,垂直部分称腹板。H型钢翼缘比工字钢宽。通用型钢通常用结构钢轧制,用于建筑和土木工程。通用型钢截面最高效,因大部分材料远离中性轴,提供高二次矩,增加刚度,从而增强抗弯和抗挠度能力。
H型钢宽度和深度相等或接近,适合竖向布置承受轴向载荷(如多层建筑柱);工字钢深度显著大于宽度,适合承受弯曲载荷(如楼板梁)。
梁弯曲时上部受压、下部受拉,力在最顶和最底最大。通用型钢顶底材料多、腹板材料少,以最少材料提供高刚度截面。
工字钢局限性
工字钢虽擅长腹板平面内单向弯曲,但双向弯曲性能较差。抗扭转能力弱,扭转载荷下发生截面翘曲。扭转主导问题首选箱型截面等刚度更高截面,而非工字钢。
增加梁高按深度立方提升抗弯强度,通用型钢提供高刚度。但腹板厚度不宜过小以防屈曲。
通用型钢腹板抗剪力,翼缘抗大部分弯矩。工字形梁设计用于长跨度承载高荷载。在腹板平面内承担弯曲和剪切载荷极高效。厚翼缘薄腹板高效配置材料抵抗梁应用高弯曲载荷。但工字形截面横向承载力降低,抗扭转也低效。
H型钢因截面面积分布优化、强重比合理属高性能型钢。宽翼缘薄腹板特征赋予大截面模量、高抗弯能力和优异力学性能。H型钢一般比工字钢重,适合作挡土墙支撑等。受净高限制时也可作梁截面。凭借优异性能,H型钢广泛用于梁、柱等建筑构件、桩基、桥梁等土木工程。
通用型钢不同于轧制钢托(锥翼缘梁)。通用型钢翼缘平行恒厚,钢托翼缘锥形厚度变化。钢托因翼缘变厚需锥形垫圈连接。
H型钢宽深相等或接近,工字钢深度显著大于宽度。通用型钢由结构钢生产,通常经钢板加工制造或轧制而成。不同型钢截面对比见图1。
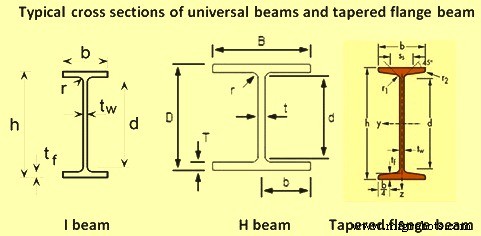
图1 不同型钢截面对比
通用型钢轧制
传统上,通用型钢像其他型钢一样在万能轧机(图2)轧制钢锭坯生产。近年采用狗骨形截面连铸坯,省去初轧某些阶段。工字钢最新工艺为连铸薄翼缘坯(如厚度<50mm)轧制平行翼缘薄腹板型钢。
常规通用型钢轧机
常规通用型钢轧制工艺含:钢锭坯加热、轧制至合适轮廓尺寸、热剪切至可操作长度、冷却至大气温度、矫直、定尺切割、检验、发运。
大型钢锭坯加热用推钢式或连续步进式加热炉。推钢式炉服务于早期几乎所有通用型钢轧机,近年趋向步进式炉(优势多)。通用型钢轨机通常配1-2座连续步进式加热炉。
典型通用型钢轧机含:二辊可逆破碎机(多槽轧辊+双侧操纵机)完成初步成型,后接三机架列布轧机组完成轧制。H型钢初期在二辊机、三辊机轧制,四辊万能架精轧,但翼缘压下不如腹板,规格受限。市场对更深腹板更薄、翼缘更大无锥度型钢需求大,推动万能型钢轧机发展。
常规通用型钢轧机组成:高压水除鳞器(除热坯氧化铁皮)、二辊可逆破碎机(多槽辊+双侧操纵机)、舌头锯(切头)、万能粗轧机、刃轧机、单道次万能精轧机、热锯、定尺挡块、两座冷床、7-9辊旋转矫直机、检验床(含校直压机)、码垛机、打标机、冷锯、捆扎机及辊道输送。典型布局见图2。
万能粗轧机和刃轧机为可逆多道次机架,通过计算机速度匹配串联运行。万能粗轧机通常为四辊机(两驱动水平辊+两非驱动垂直辊)。刃轧机通常为单槽二辊机架。万能精轧机也有两驱动水平辊和两非驱动垂直辊。
轧后经热锯切割至冷床长度。通常两把锯(一固定、一移动)。冷床常用步进梁和传输链组合输送。部分钢厂切割后上下表面喷水冷却再送精整区。
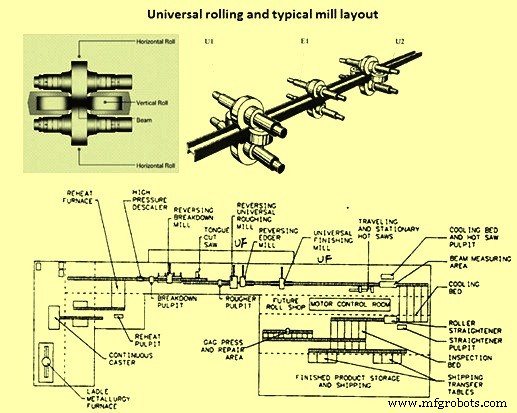
图2 万能轧机轧制通用型钢及典型轧机布局
现代通用型钢轧机
现代通用型钢轧机通常采用连续万能轧机轧制连铸板坯或型坯,配自动厚度控制(AGC)系统。铸型坯翼缘厚度<50mm。
板坯或型坯经连续步进式加热炉加热。许多加热炉四加热区、产能约250吨/小时。现代加热炉全电脑控制,可接受热/冷板坯或型坯装炉。
完整机架通常含:一台破碎/粗轧机架、一组万能轧机组(万能架U1、刃轧机E1、万能架U2,见图2)、一台万能精轧机。粗轧机前设高压水除鳞器。设备含热/冷锯、辊式矫直机、检验床(含校直压机)、精整设备、轧辊车床车间设备。所有设备通过辊道连接输送轧件。精整侧部分配链式传输。现代通用型钢轧机年产能通常≥100万吨。
粗轧机常为可逆机架。因薄板坯或薄翼缘型坯作为入口尺寸,所需道次少于常规轧制。轧制至尺寸适合型钢万能轧机。
典型型钢万能轧机组含:带垂直水平辊万能粗轧机、水平刃轧机、带水平垂直辊万能精轧机(图2)。为使重板坯作为起轧材料提高收率,通常提供足够出口辊道长度。
成型轧件经破碎机后在机组往返通过:万能粗轧机同时压减腹板中心和两翼缘厚度,刃轧机仅接触翼缘尖端控制翼缘宽度。万能精轧机张开待最终道次,四辊赋予截面良好表面光洁度和尺寸精度。
两万能架上下水平辊高度均可调,保证腹板在翼缘中心成型。三机架所有辊位由计算机按各截面形状和规格自动定位。
轧机配自动液压厚度控制(AGC)系统,提供更优尺寸公差和截面尺寸高灵活性。
异形截面产品轧制
截面非矩形产品(如H型钢)也可轧制生产。粗轧阶段进行型槽轧制:用型槽辊轧制获得与辊同形状截面。型槽轧制得近H形后,经万能轧机和刃轧机精整。材料通过四辊(一对垂直辊+一对水平辊)形成H形截面,万能轧机适合轧制H型钢。刃轧机配型槽辊,调整产品翼缘宽度。
万能轧机调整辊缝易变化翼缘厚度和腹板厚度。但轧制不同腹板高度和翼缘宽度产品需专用辊,须换辊。特别因腹板高度由水平辊宽度与翼缘厚度之和决定,迄今需同产品腹板高度数量的水平辊规格。近年开发出无需换辊、单辊可变宽度调整腹板高度的新轧机和轧制技术解决此问题。
制造工艺