


延长高炉炉龄:验证有效的补救策略
高炉补救措施与炉龄延长
高炉(BF)大修或翻炉成本极高,延长炉龄技术至关重要,须积极推进。大型高炉单位体积炉龄产量略高,因设计更现代、自动化程度高。综合钢厂生存依赖持续热金属(HM)供应,少数大高炉厂更凸显长炉龄重要性。
延长高炉炉龄技术归三类:
- 操作实践:高炉工艺控制对炉龄影响大。运行不仅满足产量,更要最大化寿命。炉龄推进中须按问题区域调整操作实践最大化寿命。
- 补救措施:一旦出现影响寿命的磨损损伤,采用或开发工程修复技术最大化寿命。
- 改进设计:改进材料设备发展,纳入未来大修延长关键区域寿命(成本效益前提下)。
本文讨论改进炉龄的补救措施。常采用措施如下:
冷态修补与喷射修补
炉身耐火砖工上部受机械磨损,下部受热化学磨损。为确保高炉全炉龄稳定操作,需保持炉身衬里轮廓圆周向平衡。
炉身区中间翻炉(重砌)在高炉吹停后进行。耗时但正常操作下通常延长炉龄>5年。
炉身和腹部区可用氧化铝基浇注料冷态喷射修补:完全冷却高炉、搭建脚手架供喷射作业。但过程耗时。为减少停炉时间,开发了远程控制喷射系统。
远程控制喷射系统利用闭路电视监控,用氧化铝基浇注料修补炉身和腹部区,无需作业人员进入热炉。用此技术对高炉炉身腹部喷涂浇注料总停炉仅需几天。天数取决于炉规模、喷射程度、准备工作量。
远程喷射装置由缆索悬挂悬臂梁,通过炉身侧门插入炉顶附近,龙门架定位炉中心。喷射操作员用连续供料耐火喷枪以均匀距离、恒定90°角向高炉壁喷涂单质材料水混合物。喷射机构可360°旋转、升降,操作员可到达炉身所有部位。每转一圈装置升至下一层。操作员可停止旋转对严重侵蚀区多喷射。装置通常配灯改善能见度。
优势:几天停炉完成重新定型,冷态喷射需大量天数。设备从炉外平台远程操作,无需等高炉冷却即可开始喷射修补。
喷射前,清理炉身移除大结疤是重要前提。移除松散耐火材料/结疤可用水射流,清理约10-15小时。喷射中回弹材料须控制。回弹材料开炉后熔化。高回弹材料熔化给高炉操作带来诸多问题。
喷射完成后,高炉通常用控制低温热风吹炉干燥。顶煤气温度逐步升至~400℃(增高热风温度)。目标:将喷涂材料后150mm温度升至120℃驱除喷射水分。否则开炉后快速加热可能发生大面积剥落。
机器人喷射停炉长度取决于炉规模和喷射程度,通常4-8天。喷射耐火材料寿命因多因素而异。高炉喷射修补后高产运行无频繁停炉,喷射耐火材料预期寿命9-15个月。
通过炉壳加装附件可延长喷射修补寿命。六角框架喷射法:砖衬严重磨损处炉壳固定六角格栅钢框架,喷射浇注料至150-200mm厚重建衬里。优势:浇注料可完全喷至格栅背面,喷射浇注料高强度。六角框架喷射法预期延长低热负荷上部炉身衬里寿命。上部炉身安装冷却管也给喷射耐火材料额外支撑。
强化冷却
高炉壁关键区域强化冷却是延长炉龄途径之一。关键区域之一:高炉铁口。某些高炉用制冷机组(冷水机)冷却直接泵送至铁口正下方 stave(碳砖磨损最严重区域)的水。Stave水温降至~5℃(正常无冷水30-35℃)。冷水助该区更快更厚骨架形成。结果炉缸凝固层增厚,碳砖温度相应降低。
炉底温度上升趋势时有时用炉底下冷却系统。计划停炉时在高炉安装间距500mm炉底下冷却管,循环水通过提取热量。使局部温度急剧下降。有时也用冷水机冷却循环水温度使提热更有效。
为进一步改善上部炉身衬里耐久性,开发安装水冷铸铁件方法。水冷铸铁件安装暴露炉内,耐火浇注料灌浆填充磨损砖衬与水冷铸铁件间隙。水冷铸铁件比耐火材料更能承受热负荷变化。部分高炉上部炉身区安装水冷铸铁件延长炉龄。
圆柱冷却元件(雪茄冷却器)也用作高炉补救修复中的水冷耐火锚固件或 stave 插入件,延长炉龄。雪茄冷却器也为新耐火衬里(大修、修复或新炉安装)提供性价比高寿命延长方案。除新大修高炉安装作耐火锚固件外,安装板配置含内置灌浆注入口,节省安装成本时间。特殊双圆柱冷却器可安装共用含内置灌浆口法兰/板。此双元件可安装炉身需灌浆任何位置,无需钻孔焊接灌浆嘴。圆柱冷却器也可用于恢复失效 stave 冷却。冷却器通过炉壳插入 stave 预留孔。孔可用枪钻或高压水切割。冷却器位置模式和尺寸取决于实际 stave 配置、铸入管位置、安装螺栓和管路连接。
高炉炉壳灌浆与焊接
高炉炉壳灌浆是促进长炉龄公知技术。炉缸灌浆(从外部通过炉壳注入塑性耐火材料)用于:
- 修复后回填
- 对抗铁口区煤气泄漏
- "脆性区"炉缸壁
- 炉缸壁温升情况
炉缸区灌浆时须关闭风口和弯管顶。因灌浆料流动性好,注入压力5kg/cm²即可。防止灌浆压力堆积将砖渣推入高炉。炉壳须冷却防止增塑剂过快汽化导致裂纹。通常用无水质料。
铁口煤气外吹因SiC砖高导热致材料燃烧不足、砖壳间砂浆劣化。防止煤气外吹改进对策:
- 铁口周围炉壳注入焦油树脂堵塞煤气通道
- 铁口内部捣固。拦截铁口砖缝煤气通道,通常捣固树脂材料
- 铁口注入树脂拦截砖缝煤气通道,有时用泥炮注入树脂
- 改进铁口周围喷射方法材料防止气孔产生
高炉炉壳须承受高操作耐火压力、热应力、负担载荷、众多内部水冷系统连接开孔。炉壳裂纹导致煤气泄漏。最小化裂纹概念:
- 形状尽可能简单
- 避免限制炉壳移动设计(如环形梁)
- 炉壳厚度尽可能薄
满足这些条件,炉壳材料须有优异弹性和焊接性。有限元技术允许显著更薄炉壳板,相比复杂设计实践和优化设计,赋予炉龄后期更强抗裂能力。
切除炉壳裂纹段、更换预衬里炉壳段在一些高炉实施。通常见冷却板损坏开始几乎同时,炉壳冷却板安装角落处起裂。炉壳部分须吹停时切出,安装预衬~150mm浇注耐火材料炉壳段。
Stave 和冷却器更换
损坏冷却板较易更换,损坏冷却 stave 几乎很难更换,多次须吹停高炉。损坏 stave 处炉壳段连同损坏 stave 切除。必要时耙出材料,准备炉壳切割边缘焊接。然后带新 stave 的新炉壳板推入就位对齐。炉壳板焊接。更换冷却 stave 过程须预留灌浆条件。焊接后灌浆填充更换冷却器与高炉其余衬里间空隙。更换损坏 stave 冷却器增强高炉炉龄。
鼓风机和冷风管
避免鼓风机和冷风管故障至关重要,因可突发性不受控让高炉停风。此种情况下渣可入风口甚至风口管、极端情况入风箱和热风管。此类问题导致长非计划停风,对高炉炉龄有害。为减少此类故障,需备用鼓风机、良好维护、冷风系统例行检查。
冷风系统保温常为节能,但通常提高冷风系统工作温度,使例行检查更困难。
热风炉和热风管
热风炉是关乎高炉炉龄关键设备。炉须全炉龄无故障连续运行。外燃室热风炉是>1200℃热风温度最先进技术。通常配陶瓷燃烧器。风温在球形混合室调节。常用特种保护涂层防止晶间应力腐蚀。
除热风炉,热风管系统也需关注以安全经济运行。风箱管向高炉中心等膨胀极重要。为此风箱管需三点吊架。等环膨胀通常通过小垂直位移实现。此设计实现风口处最佳操作安全性,且易更换风口。
多层补偿器风口座压降低、流动特性好,确保低热辐射最佳衬里。
关于热风管至炉固定点:热风管壳膨胀大,因覆盖高炉至第一热风炉长距离。三连杆布置通常克服膨胀和衬里问题。
通常热风管喷嘴和热风炉热风喷嘴同轴。视热风阀膨胀节长度,此区位移通常限±10mm。因此炉前或炉间须建固定点,承受膨胀节推力和衬里摩擦力。视热风管系统规模,这些力可达60-120吨。无固定点虽有质量中心在热风管布置中心建立的限制措施,膨胀朝炉和最后炉两向移动,在风箱管和热风阀膨胀节产生许多问题。
现代高炉炉装3-6个热风阀(视厂系统和炉数),作炉关断阀、高炉隔离阀、风箱管排气阀。热风阀通常在高达1500℃热风温度、高达5.5kg/cm²风压下工作。热风阀目前制钢水冷设计。
燃烧性能好燃烧器是热风炉无故障运行前提。炉燃烧器冷态更换约3个月,热态约2周。修复损坏燃烧器和实施计算机模型调整炉燃烧设置,实现更高效热风炉操作,允许热风系统提供更高热风温度。总体控制脉动和炉振动。
热风控制阀
热风控制阀(HBCV)开发用于控制高炉每个风口热风流量。有了这些阀,可控制顶部料面圆周平衡,改善高炉状况。HBCV也助创新高炉操作:脉冲吹风、新出铁控制。HBCV操作使高炉操作员调整下料速度、清除炉壁挂料、延长出铁时间。因减少出铁频率,高炉操作更稳定。
铁沟
随高炉产量提高,铁沟系统热金属和液渣流速上升。铁沟设计成极重要参数。沟太短→热金属-液渣分离差、挡渣块区高磨损、液渣温度高不利二级沟。沟太长→高膨胀腐蚀。沟长须最优。沟太窄→流动湍急、衬里温度高→耐火衬里腐蚀增加。沟太宽→热损失过高、初始衬里需更多耐火材料。
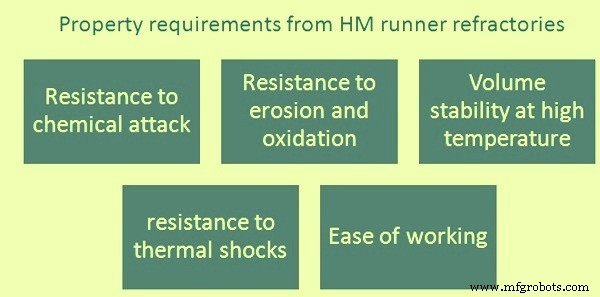
铁沟耐火材料耐久性由机械、化学、热负荷决定。铁沟耐火材料性能要求(图1):
- 抗热金属和液渣化学侵蚀
- 沟材料个别成分抗侵蚀和抗氧化
- 高温体积稳定性必要
- 抗热震
- 易施工
铁沟耐火材料须用高纯原料。须化学中性,因长时间接触热金属和液渣。当前铁沟耐火材料基本原料:熔融刚玉、铝矾土、红柱石、高岗土。SiC和Si3N4作抗氧化剂添加。有时需铝粉、硅粉等金属材料结合材料。主要加水作液相。
无毒捣打料和无危害低水分浇注料也为高炉铁沟开发。主铁沟衬里技术与材料质量改进并行发展:从普通单质材料捣固到现代浇注技术。
铁口钻孔和喷泥机
铁口钻孔喷泥机安装位置须安全(防火、粉尘、污垢)。此外高可用性、易维护,避免出铁延误。
铁口除尘
许多国家高炉铁口除尘非法定要求。但有要求处,除尘系统全可用性对高炉连续操作必要。因部分国家环保法规日益严格,部分运营商运行炉龄中需减少铁口烟尘排放。袋式除尘器温度能力可能有问题,因开铁口时>150℃废气需净化。
煤气净化厂
现代高炉湿式顶部煤气净化系统通常含:捕尘器、旋风分离器、湿式洗涤器。捕尘器、旋风分离器、文丘里洗涤器均有压损。高氯输入操作高炉可致洗涤系统腐蚀。视速率,喷吹煤给高炉额外引入0.2-0.3kg/tHM氯,致湿式顶部煤气净化腐蚀。需洗涤器涂层、额外关注水pH值。需特别关注煤气净化厂磨损。熔铸玄武岩衬里通常用。入口端锥体酸性材料涂层优选。
装料分配系统
中心气流操作高炉通常中部顶煤气温高,可达1000℃。此时无铃顶装料系统料斗冷却为可能解决方案。
无铃顶料斗耐磨板寿命决定高炉两次停炉最长间隔。改进材料质量可延长停炉频率。无铃顶设备齿轮箱也关键。角度调整齿轮箱漏油、回转环齿廓损坏可能发生。角度调整齿轮箱设计须允许停炉条件下更换段轴密封。
通用电子控制系统
通常电子控制系统不直接关联高炉炉龄。但随炉龄增加,预期全炉龄持续的电子控制系统腐蚀劣化成大忧虑。漫长炉龄中,电子备件可用性变难,因电子技术变化极快。
因此建议关键电子控制系统有备用单元。可减少因电子控制系统故障高炉停机时间。这反过来对高炉炉龄有非常积极影响。
冷却回路
高炉冷却系统管道结垢降低流量,相应降低传导传热。管道结垢因内部腐蚀沉积。为避免,可用化学处理水。酸洗和高压水射流也用于清除冷却管和换热器沉积物。
通常增大水流量提高冷却效率,除降低冷却器面水温。
每风口风量测量
高炉喷吹烃类操作时,测量每风口风量重要。风口孔堵塞(可能因大结疤),烃类喷吹剂可在风口座或风箱管燃烧,导致严重损坏需立即、可能长时间停炉。常用测量风口座压降,自动切断受限风口流量指示时烃类喷吹剂。
每风口测量烃类喷吹剂量对良好控制赛域条件、均匀圆周操作必要。优化圆周平衡,匹配喷吹剂流量与风量可能有益。
喉部铠甲板
为延长高炉使用寿命、降低维护成本,开发可更换喉部铠甲板布置。此布置多高炉实用。板回装在磨损喉部铠甲上。安装准备(压力钻孔焊接)生产中进行,少量准备停炉,后接较长(通常2-3天)停炉。传统修补喉部铠甲板需长得多停炉。
制造工艺