


延长高炉寿命:现代设计创新与炉龄管理
高炉改进设计与炉龄提升
高炉(BF)大修或翻炉成本极高,因此延长炉龄技术至关重要,须积极推进。大型高炉单位体积炉龄产量略高,因大高炉设计更现代、自动化程度高。综合钢厂生存依赖持续热金属(HM)供应,少数大高炉厂更凸显长炉龄重要性。
延长高炉炉龄技术归为三类:
- 操作实践:高炉工艺控制对炉龄影响大。高炉运行不仅满足产量,更要最大化寿命。炉龄推进中须按问题区域调整操作实践以最大化寿命。
- 补救措施:一旦出现影响寿命的磨损损伤,采用或开发工程修复技术最大化寿命。
- 改进设计:随着改进材料设备发展,将其纳入未来大修以延长关键区域寿命(在具有成本效益前提下)。
本文讨论改进高炉设计以提升炉龄。正确炉身设计是可靠运行、冶金性能、持续高产、长炉龄和>98%可用率的基础。
近几十年高炉设计多项改进,炉龄超20年已实现。过去腹部、炉身、喉部铠甲是关键设计区,今铜冷却 stave、铜板冷却器、石墨和SiC用于腹、腹部、下/中部炉身,上部炉身用铸铁 stave 冷却器加喉部铠甲,实现长炉龄高产运行。但现在重点转向坚固炉底和炉缸设计。
先进高炉设计要求高效大容量冷却系统和先进仪表控制。此类系统含监测工艺、操作、衬里性能的仪表控制系统。
高炉设计与尺寸
高炉设计应对应反应和冶金。通常腹部和炉身受焦炭侵蚀,炉底和炉缸受热金属侵蚀。需安装完全优化的独立式、薄壳、结构合理结构,承受应力和热疲劳裂纹,甚至至炉龄末期。
最新独立式高炉炉壳设计带维修塔。最先进机械设计基于全面应力分布分析。使用抗裂钢确保最低维护需求。
高炉设计理念导向最大化性能:确保整个炉龄内部轮廓尽可能接近开炉时轮廓。基于选定原料配比、配料实践和工艺参数,分析各区热、化学、机械攻击机制预测优化设计。总体衬里设计侧重形成凝固渣和料层,大幅降低攻击机制影响。
识别实现最大化高炉价值的关键区域,给予特别关注强化这些区域。
炉型根据大型现有高炉轮廓运行结果、炉身耐火材料磨损、稳定操作等特性经验确定。
炉身高度通常在相反要求间妥协。为燃料效率,需延长气固接触,使气体显热和还原能力更接近理论极限。炉身高度须超一定值确保铁矿石以最大冶金度进入粘结带,避免炉缸受寒造成冶炼问题。更大容积高炉,通常增大直径而高度基本不变。经验表明,给定内部容积,矮胖高炉比高瘦高炉在透气性和出铁效率上更好。
高炉喉部
喉部铠甲失效显著破坏料面及其直下料分布,导致下料不规则、工艺稳定性受损。因此喉部铠甲设计须针对抗剥落、温度波动、应力腐蚀、疲劳、磨损/侵蚀优化。
上部炉身(喉部区域)通常用 stave 冷却器维持炉型,防止喉部铠甲板磨损导致料分布紊乱。水冷支撑板或冷却箱用于固定喉部铠甲系统也用于固定铠甲部件。
炉身、腹部和腹部
炉身和腹部区域暴露于热负荷和严重磨损。腹部区域承受下降料层重载和附近风口煤气严重负荷。若设计不当,冷却体和衬里开炉后过快磨损至临界水平,诱发漏风风险。腹部区域也意味着料层由风口嘴和巨型冷却器承载,导致高频非计划停炉。因此现代腹部和炉身设计采用铜 stave 冷却器或铜板冷却器、高导热石墨及保护性硅石墨上部区域。此设计将约95%热负荷传给冷却水,确保炉壳温度<50℃。水冷系统、stave数量定位、水流量、仪表和热监测系统全面优化,确保长炉壳寿命和最低维护需求。
Stave 冷却器发展:第四代 Stave
Stave 冷却器发展至今所谓第四代。特征:stave角落额外冷却管、炉壳侧额外蛇形(蜿蜒)管、延长固定耐火衬里的加强筋。这使保护砖工变得多余。第三代 stave 显示角落和上下端开裂过度磨损。第四代加入角落管消除这些问题。蛇形冷却管作为备用冷却系统,防其他冷却管失效。
第四代 stave 进一步发展:炉衬在铸造厂通过锥形筋固定在 stave 上。考虑到冷却 stave 金属磨损速度是 stave 金属前砖的1/10或更低,砖厚减至200mm,stave厚度增至400mm,使前砖和 stave 寿命几乎一致。第四代 stave 为薄壁整体结构,砖浇铸在 stave 内。整体结构消除砌砖工作,最小化热面轮廓变化,稳定高炉操作。第四代 stave 改进极大提高耐用性。主要优势:
- 延长耐火衬里寿命
- 减少 stave 角落开裂过度磨损
- 蛇形冷却管对抗因管路失效导致的冷却能力损失
为进一步稳定高炉操作(维持稳定热面轮廓、减薄 stave 壁、延长 stave 寿命),引入铜 stave。
Stave 优势:冷却整个炉壳区域,冷却板仅冷却局部。但损坏冷却板易更换,损坏 stave 几乎不可能不吹炉更换。然而全区域冷却优势更重要,不易更换冷却元件劣势须通过设计极长安全寿命克服。这导致开发目标寿命等同高炉寿命的 stave(先进铸铁 stave 仅12-15年)。铸铁 stave 经验显示先角落后边缘磨损失材。因浇铸工艺要求和许用弯曲几何,铸入管须距边缘约80mm、距角落110mm。这些条件加上铸铁较低导热性,致使边缘角落冷却不足。相邻铸铁 stave 间较宽未冷却间隙加剧冷却问题。防止浇铸碳化用绝缘管涂层导致热面温度升高、开裂磨损增加。为避免铸铁 stave 角落边缘开裂,第四代 stave 加装角落管,意味额外管路、炉壳开孔、额外水和能源需求。
轧制铜 stave 不存这些问题。铜板轧制公差窄、可加工至近边缘。冷却道可精确钻孔,位置尽可能靠近边缘角落(仅受水压下防漏最小壁厚限制)。stave 间隙可窄,几乎消除关键未冷却区。物理性能:铜导热率是铸铁10倍,因铜机械强度要求温度<120℃,铜 stave 移除热量比其他 stave 冷却系统更多。为避免此效应,设计方案:铜 stave 热面安装低导热高铝耐火砖。操作经验表明,极稳定挂渣层额外保护 stave,避免高炉高热损失。
铜 stave 现场结果优异。运行9年后,铸铁 stave 通常显示严重磨损、裂纹、裸露冷却管;铜 stave 外观几乎全新,边缘角落锐利。剩余铜材料保持原始物理性能。铜 stave 主要技术方面总结:
- 腹部/下部炉身三排铜 stave、其余区域铸铁 stave 系统,热移除和冷却水循环率与纯铸铁 stave 系统相当。某些情况下铜 stave 热移除甚至更低,因稳定挂渣层。
- 铜 stave 不像铸铁 stave 和铜冷却板需耳或鼻。铜 stave 向炉内呈现光滑表面,不干扰料层(通常不利壁区气体渗透性)。
- 铜 stave 前形成稳定挂渣层,无需安装昂贵耐火材料(一段时间后被壳替代)。铜 stave 系统中昂贵耐火材料可能获得的额外寿命与预期总寿命相比可忽略。因此可用廉价耐火材料安装 stave。
总计,铜 stave 冷却高炉在冷却元件相关部分投资成本比经典 stave 系统高约10%,比密集铜冷却板高炉高5.4%。这被铜 stave 前廉价耐火材料和铜 stave 更长寿命补偿。
高炉炉缸
连续平稳高炉操作和良好焦炭质量是长炉缸寿命前提。高喷吹煤(PCI)因降低透气性增加湍流挑战炉缸炉龄。大炉缸容积和炉底深度降低液体流速。低流速→低热负荷→低衬里温度→长寿命。
高炉炉缸面临苛刻工艺操作条件,炉缸衬里性能至关重要。目前许多现有厂炉缸性能是限制因素,炉缸状况决定炉龄。液体流动引入侵蚀和碳溶解等显著磨损机制。结构完整性也可能受影响,因加热膨胀可造成位移。
延长炉缸寿命措施:增加炉缸冷却能力、改善炉缸用碳砖质量。受侵蚀最严重炉缸侧壁段(每个铁口下部),也用高导热铸铁 stave 或铜 stave。此外降低冷却水温。炉缸常用两级冷却系统或甜甜圈形冷却系统等可调冷却速率系统,防止死人因过冷却失活。炉底耐火材料用碳砖+内衬陶瓷组合。碳砖寿命延长主要通过提高导热性和抗铁水能力。先进炉缸设计含炉底水冷和炉壳夹套冷却,提供更多壳内空间。
改进炉缸和铁口设计
铁口处于极动态环境:高温高压、化学侵蚀剧烈、频繁钻铁泥铁口使情况更复杂。设计终极铁口支撑>20年炉龄是高炉设计师面临最严峻挑战之一。今可通过铁口周围炉壳优越冷却、冗余衬里设计、充分监测能力实现最佳结果。
炉缸炉底深度(铁口至炉底表面距离)似是出铁时热金属流侵蚀炉缸壁磨损决定因素。建议死人要么完全静置炉底,要么完全漂浮热金属炉底。防止"象足"磨损,避免死人部分漂浮。随时间炉底磨损,初始完全静置物体可变部分漂浮。因此炉底深度初始选定须使死人能漂浮。所需临界炉底深度取决于高炉规模和操作方法。
须考虑负担成分变化可导致情况和出铁时热金属流变化,若平均负担层厚度改变从而改变负担对死人压应力。例:全焦炭操作与高喷油/喷煤率操作差异。防止铁口下炉缸壁磨损进一步推进的另一可能:锥化炉缸夹套、增加该区耐火衬里壁厚。
出铁技术和铁口设计对高炉炉龄影响大。在1:10水模型(直径1.4m)模拟14m炉缸直径高炉(填充床模拟死人)进行模型计算和出铁试验。试验建议:高炉不应排空至煤气逸出点。遵守此速率可防止炉底-壁接头区形成促磨损涡流。出铁过程中断尽可能短。防止来自熔化区热未饱和熔融金属接触耐火衬里溶解碳砖。铁口直径保持小,有助降低总体流速水平。
铁口长度对炉缸壁流动应力影响经计算和模拟研究。铁口越长,流动攻击点向左右偏离铁口。攻击强度随离铁口距离增加而减弱。高炉工艺控制目标:尽可能保持铁口长,将出铁流从炉缸壁转移至炉缸内部。
某高炉安装铁口设计:铜封装不仅使铁口区域气密,还防水进入。
一般铁口砖须优异抗碱、抗剥落、抗氧化、抗热金属熔蚀、抗渣、抗氧气开口。为稳定铁口,开发应用Al2O3-C-SiC砖于高炉,耐久性优异,除抗氧化外。此外碳砖抗热金属熔蚀和抗氧化低于Al2O3-C-SiC材料。
改进耐火材料
各高炉区域正确选择耐火材料和冷却系统对长炉龄至关重要。耐火设计持续开发,今经长产能炉龄验证。最新设计材料综合应用,考虑炉龄、工艺操作、冷却需求、厂布局、施工程序。
上部炉身
磨损主要机械,衬里耐火材料从普通粘土砖(39% Al2O3)演变为干压致密粘土砖(~45% Al2O3)。优势:良好耐磨、高抗氧化。因热震稳定性差,上部炉身关键区用复合衬里(60% Al2O3砖+碳化硅)改善热震稳定性。其足够耐久性仅靠显著更高成本用高档砖改善,该区不期待新发展。
上部炉身以下区域:腹部、腹部、下部炉身至风口水平
额外暴露热化学磨损:高温、高波动热流、碱/锌/渣等化学侵蚀+磨损。磨损解决方案分热力学方案和耐火方案。
热力学方案:石墨、半石墨、SiC砖。SiC砖因原料硬度获接受。某高炉腹部衬里从1980年大修的石墨/半石墨组合升级为全石墨设计,因全石墨耐火设计可能更好应对高温和温度波动。
腹部平行至中部炉身,耐火系统为石墨+碳化硅组合。石墨主要作用将SiC冷却至相对低温,SiC主要保护石墨抗磨损。腹部、腹部、下部炉身耐火方案:开发特种刚玉氮化硅砖。导热性好,虽随温度变化不大且低于SiC砖。刚玉氮化硅砖级别有刚玉颗粒和非氧化物结合系统类似SiC砖。已获满意操作结果。
高炉炉缸耐火材料
高炉炉缸耐火材料通常决定炉龄。正确材料选择、规格、检验、安装对安全无故障炉缸决定性。
原则上,近十年建设高炉炉缸耐火衬里可细分"黑"和"黑/白"设计。黑炉缸用可变质量小/大规格碳砖。黑/白设计炉底碳砖层下或上有陶瓷层,翻炉炉壁用碳砖或不同高度陶瓷帽面。另一定义:"热力学方案"用高导热耐火材料配强力冷却;"耐火方案"用低导热耐火材料。
"热力学方案"衬里变体须改进热力学和热化学性能。砖性能受原料选择和制造工艺影响,很大方向相反,须评估运行应用效果。
基于碳的改进现代炉缸衬里砖级旨在改善一项重要性能,尽可能不恶化其他。通过原料选择、制造工艺、原料混合金属/陶瓷添加剂实现。各砖厂常与高炉厂和研究所紧密合作,不同方式工作。以下带来新发展:
- 结合基质引入极细分散Al2O3
- 胶体SiO2溶液浸渍
- 结合基质添加Si或含Si改性,适宜烧成条件下形成SiC和/或Si-O-N键
- 焦油浸渍后烧成
石墨砖通常不用添加剂。金属氧化物添加剂高温烧成还原。半石墨砖此类添加剂变微孔。有些半石墨砖仅含Si和SiC添加剂,有些拌合时混入Al2O3粉。
微孔无定形碳砖也由传统无烟煤基无定形碳砖通过添加硅或硅改性到拌合料生产。其他厂家拌合时加Al2O3改善抗欠饱和热金属溶解。缺点:Al2O3可与渗入碱反应导致体积膨胀砖剥落,须容忍。
厂家和用户认为抗热金属溶解和渗透更重要。趋向更细孔和超微孔砖,原料经优化制备纯度拌合。必要时拌合加入更大比例石墨。
潜在优势:
- 更高导热性
- 贯墙方向砖长减短
- 水泥使用释放热应力
- 砖与 stave 紧密接触改善炉缸导热性
- 制造中同步加热加压形成低孔隙率,最小化水铁渗透
- 高抗碱性
作为炉缸耐火方案,纳入砖以高温高抗磨损机制为特征。尝试最小化磨损率直到外部应用冷却系统。此类碳砖基于无烟煤原料。无烟煤砖优势:高强度、低热金属溶解度。劣势:低导热性、高弹性模量、热膨胀系数比石墨高、抗碱性低。
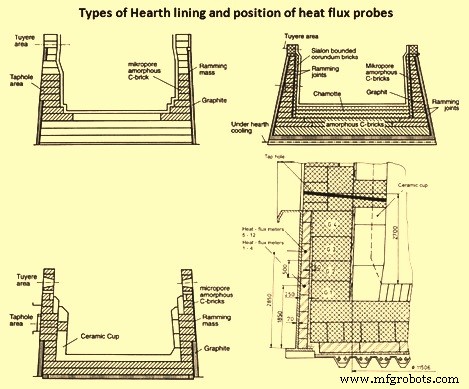
"陶瓷杯"也被建议并在多高炉安装作为炉缸耐火方案。等温线计算显示,负责碳质耐火材料脆性层形成的800℃等温线位于陶瓷材料内。结合足够炉底深度,陶瓷杯是防止碳砖磨损(特别是"象足")的进一步支持措施。
全面可靠仪表监测
高炉炉缸被视为炉龄长短关键因素,监测炉缸磨损进展极重要。热电偶温度测量监测炉缸磨损进展,热电偶在炉缸壁不同层级网格安装。NiCr-Ni热电偶600℃以上温度范围通常中毒指示偏低温度。因此热电偶仅安装在不期望>400℃区域。用可更换保护管热电偶避免此问题。
注意热电偶仅指示局部磨损,极高密度热电偶才能全面监测。通常仅能检测平均磨损进程。替代监测磨损进展方法:热视仪或热流探针。
研究项目中,某高炉炉缸砖工安装12个热流探针直接测量热流密度。热流探针比热电偶优势:
- 可安装在炉壳附近衬里较冷区域,耐久性高于热电偶
- 不损伤碳砖耐火衬里
- 每测点仅需一个传感器确定热流密度(热电偶需多个)
- 对耐火砖工损坏反应更灵敏
热流探针最佳局部分布计算显示,探针间距3m似足够可靠完整磨损控制。热电偶同等确定性需置碳砖中部间距约1m。磨损轮廓通常基于给定热流密度数据计算。
制造工艺