


线材轧制的关键要素:速度、温度与应用
线材轧制的重要特征
线材通常在高速轧机上轧制,钢材温度超过1000°C,最大轧制速度可达120米/秒(m/s),生产的线材盘条长度可达10公里。线材轧制过程中,通常在连续轧机中进行25至30道次轧制。
线材应用极其广泛。从汽车工业零部件、帘子线、电极、螺母螺栓等连接件、弹簧、钢丝及钢丝制品、钢筋等,所有产品均以线材为基础。因此,线材轧机设计通常充分考虑通用性。作为高能耗轧机,必须在不牺牲灵活性的前提下,在轧机设计中融入最优方案。线材轧机需高效、高产地生产全规格、全材质、全合金系列产品。
线材必须满足用户对表面及内部质量、物理、化学、力学及冶金性能的要求。线材经拉拔、锻造、机加工成型及热处理等后续加工,以获得所需强度。因此,线材需确保在各类用途中表现优异,同时在不同后续加工阶段具有良好的加工性能。
线材用户有三大基本诉求:① 取消或简化二次、三次加工工序,提高生产率、降低加工成本;② 提升功能性,即延长使用寿命、减轻重量或赋予终端产品其他优势;③ 消除后续加工中对环境有害物质的使用。
为满足日益严苛的用户需求,线材轧机需具备全方位轧制能力:① 提高尺寸精度;② 实现免换辊轧制(即不更换轧辊即可轧制不同规格产品);③ 通过加快换辊作业(缩短换辊时间)提高生产率;④ 通过防止轧制过程运输中产生表面缺陷,改善产品表面质量。
线材轧机不仅供应材料,更需提供满足后续二次、三次加工直至最终产品成型的长流程要求的线材。终端产品常作为各工业领域关键零部件,要求轧机在与客户协同一体化中实现流程合理化。轧机不仅要满足用户质量要求,还要满足其后续加工中的生产率、得率、灵活性及生产成本要求。高轧机得率与合格产品质量是控制生产成本的关键。
线材轧机产能取决于少数标准品种的大批量生产,或包含众多钢种和特殊质量线材的多元化产品组合。
线材轧机基本配置
线材轧机基本需要:① 将初轧材(小方坯)加热至轧制温度的加热设施;② 由轧机机架、轧辊、轴承箱、导卫装置组成的轧制设施;③ 铺管、热处理及收卷设备;④ 输送及搬运设备。所有设备需在轧制温度、空隙时间损失、速度损失、甩尾、不合格产品及质量偏差导致的降级甚至拒收等方面紧密协同、受控运行。
现代线材轧机的要求
线材轧制有若干关键参数(图1)。现代线材轧机通常遵循“总设备效率”(OEE)理念设计。轧机OEE值=轧机利用率×轧机效率×轧机得率时间。轧机利用率=可用运行时间/计划生产时间×100%;轧机效率=实际运行时间/可用运行时间×100%;轧机得率时间=合格品生产时间/运行时间。产品得率=合格盘条重量/小方坯重量×100%。
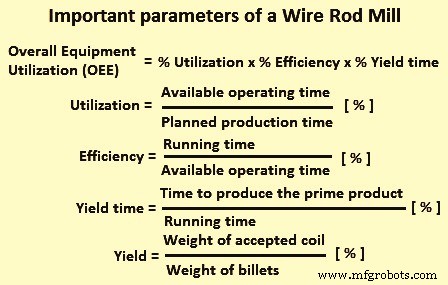
图1 线材轧机重要参数
因换辊、换架、换槽及导卫调整停机时间较长,线材轧机OEE通常低于其他轧机。缩短该停机时间可提升OEE。
理论产能指利用率、效率、得率均为100%时的产能。实际产能取决于OEE水平。若OEE为60%,实际产能仅为理论产能的60%。优化良好的先进线材轧机OEE通常达80%。
轧机劣质成本通常为检验成本与因内外部缺陷导致的降级/拒收成本之和。高绩效轧机约10%,多钢种、特殊质量产品组合的轧机可达30%。
现代线材轧机聚焦生产率与质量。高利用率、高效率、高得率带来高生产率,但高生产率非唯一成功因素,还须生产为客户创造价值、物有所值的优质线材。
轧机生产率与利用率受布局、产品组合导致的停机影响。轧机从小方坯到成品各工序得率均有记录,物料跟踪系统监控各环节损失。主要损失类别:① 空隙时间损失;② 速度损失;③ 甩尾损失;④ 质量偏差损失;⑤ 轧机停机损失;⑥ 精整端检验降级/拒收损失;⑦ 特种线材增值作业时间损失。
轧机灵活性
线材轧机中,钢坯加热至再结晶温度以上,经轧机多道轧辊槽型轧制。常用轧制槽型:菱形-方形、菱形-菱形、箱型孔型、方形-椭圆形、假圆-椭圆形、圆形-椭圆形。现多采用免换辊轧制,即不受轧机现有轧辊槽型尺寸限制,可轧制任意尺寸线材,即系列灵活性。简化上游轧机轧制工艺可大幅降低换辊频率。同轧辊可轧制规格范围越宽(免换辊范围),减少换辊频率效果越显著。免换辊轧制不限精轧机,粗轧机亦可应用。
为提高生产率,重点在于最小化停机时间。通过减少生产新尺寸、新钢种、新形状时的换辊时间和需求来增强效果。扩大工作范围(系列灵活性)即可实现。灵活性提升意味着以最小轧制工艺调整,轧制大量不同钢种、形状、尺寸。每种钢种过轧缝流动特性(如展宽差异)各异。还需缩短不同钢种的开机时间及等待正确轧制温度时间。但宽钢种范围下不同加热制度仍导致过高停机时间。为满足小批量、多钢种市场需求,现代线材轧机必须高度灵活。
特殊方面在于采用柔性轧制槽型设计或大工作范围柔性槽型。采用柔性轧制槽型序列,仅通过调整轧缝即可在同一槽型轧制宽范围成品,以简单轧缝位移替代换槽,缩短产品切换停机时间。轧制槽型设计灵活性、轧机利用率与得率高度相关。
采用柔性轧制槽型可减少轧机重要损失。可最小化换钢种时槽型过饱和及甩尾风险;有利于新规格、新钢种产品开发;可大幅改善增值运行时间。
轧机生产率
线材轧机可与棒材轧机联合,在精轧机组前设冷床出口,利用上游轧机产能。换线材轧机组轧辊时,上游轧机生产棒材,减少总停机时间。
现代线材轧机通常为单流轧机。多流轧机在各流引入第二中间轧机,减少同步轧制流数变化影响。第二中间轧机可为预精轧机组或三辊轧机组。三辊轧机主要特点:三槽轧辊轧制整个周长,抑制三槽间尺寸变差,较常规两高轧机减小展宽。该中间轧机称定径机,以小压下量定型,上游可实现家族轧制理念,减少复位时间。
为提高轧机速度和生产率,常规精轧机组后安装减径/定径机组(RSM)。RSM集成显著提升小规格生产率(最高60%)。其极高精度经多装置验证。结合超低温轧制,可细化组织,省去额外二次工序。RSM同时提升生产率与成品质量,降低运行成本、提高线材质量。可适应从粗轧组第1机架至精轧机组最后机架的单一轧制槽型设计。因便于单一家族槽型设计,无论成品尺寸如何,均可保持高轧机效率。
线材轧制中通常尽量避免立间张力,否则头尾端因自由端无法在张力下轧制而超差,导致槽型过饱和、翅片等端部缺陷。但固定传动高速无扭矩收卷机组中,利用立间张力实现稳定轧制。施加立间张力时,槽型设定以保证所需公差。
线材质量
线材用途广泛,许多应用对质量要求极严。劣质线材增加终端产品缺陷/降级,降低客户端得率,引发不满。
线材轧制能耗大,必须将缺陷盘条降至最低。坯料大缺陷甚至引发甩尾。单坯料轧制线材极长,全长质量保证耗时费力。因此,轧前坯料质量控制至关重要。需识别、隔离、剔除缺陷坯料。坯料须同时检测表面及内部缺陷。轻微表面缺陷可通过打磨(调质)去除。
线材(特别是细线材)关键需求:二次加工高生产率、终拔后高强度。高生产率指拉拔断线极少或零断线、高直接拉拔性、严苛条件(高速拉拔)下良好拉拔性。客户通过非金属夹杂、偏析、脱碳、力学性能、组织等质控指标施加严格标准,提出日益复杂的要求。
许多应用对线材有三大核心要求:① 高强度;② 取消或简化后续加工;③ 减少环境有害物质使用。高强度钢因用户端降本等原因被需求。用户端线材经锻造、拉拔、机加工及退火、淬火、回火等热处理,从成本、节能、环保角度强烈要求取消或简化热处理和机加工(如近净成形、少/无切屑成形)。
控制非金属夹杂、析出物、转变及金相组织是提升线材性能的关键冶金手段。非金属夹杂控制是弹簧钢增强、轴承钢延寿、易切钢无铅化等核心种子技术。控制氧化物、硫化物形貌与形状可实现这些钢种目标性能。
线材轧机在精准满足盘条材料性能指标上零妥协。受控冷却输送机(CCC)系统发挥关键作用。需严控全盘条质量一致性。
CCC系统对加工优质线材、实现理想均匀性及冶金力学性能至关重要。可将快冷产品环向抗拉强度变动严格控制在平均抗拉强度1%标准差以内。
CCC系统通过恰当冷却制度选择,适应所有常规钢种及替代冷却模式特殊钢种生产。配合RSM低温轧制及受控冷却,可生产性能与尺寸控制极佳的碳素钢及合金钢。
CCC系统支持宽工况范围,单系统兼容快冷、慢冷模式,可生产广谱碳素钢、合金钢、不锈钢及特种钢。CCC系统改善线材轧制态性能,使更多钢种直接可用态生产,减少或消除球化退火等下游工序。
线材轧机热机械轧制(TMR)通过动态再结晶细化最终晶粒。结合终端在线水冷及CCC系统优越受控冷却,TMR对最终产品性能起决定性作用。对后续球化退火的低/中合金钢产品尤为有益。强力控制晶粒尺寸还能影响后续向贝氏体、马氏体等硬质相转变的起始时间温度,从而减少下游直接冷加工、缩短退火时间。
CCC受控冷却与低轧制温度结合,可降低部分钢种关键淬透性,促进铁素体生成、抑制贝氏体/马氏体演变。TMR细化晶粒改善热处理扩散,可降低热处理温度时间。对免热处理线材,细化复杂组织提高冷变形时应变强化,产生优势:① 降低轧制态抗拉强度;② 改善下游响应;③ 增加加工硬化能力。改善源于晶粒细化与组织控制。CCC良好冷却控制与线材降低淬透性使工艺极稳定,减少不良硬相形成几率。
制造工艺
- 擀面杖:从伊特鲁里亚起源到现代工艺的演变
- 王冠饰物(Tiara)的艺术与工艺:历史、材质与现代设计
- 刺铁丝:历史、结构与现代用途解析
- 滚动闹钟机器人:树莓派+Google Calendar智能移动唤醒系统
- MOSMusic 套件:MOSFET + Arduino 打造音乐同步灯光控制系统
- DIY Arduino 3D 线材弯折机:机电一体化项目全攻略
- 现代棒材及轻型材轧机关键创新技术解析
- 现代高速线材轧机核心特性与最佳性能实践
- 现代热轧带钢机组关键技术特性与高性能生产实践
- 钢材轧制工艺:精密制造工艺全流程解析
- 精密冷轧钢工艺:厚度控制、表面质量与性能提升全解析
- 优质线材与轧机——工业应用的高品质钢线材