


钢材轧制工艺:精密制造工艺全流程解析
钢材轧制工艺概述
轧制是将钢材在轧辊间通过塑性变形的过程。定义为:利用旋转轧辊减小钢材横截面积或对钢材产品进行总体成形。
钢材轧制是钢铁最重要制造工艺之一。通常是炼钢浇铸成锭或连铸坯后的首道加工工序。初轧在热轧厂进行,将钢锭/板坯轧制成板、带、卷、坯、型钢、轨道、棒材、线材等多种产品。部分钢材亦进行冷轧。许多轧材(轨道、钢筋等)直接供消费者使用,其他作为锻造、板材加工、拉丝、挤压、机加工、制造业等后续工序原料。轧制产品规格范围宽:宽度几毫米至数米,厚度0.1mm至200mm以上,截面可为方、矩、圆或异型。图1展示钢材轧制工艺分类。
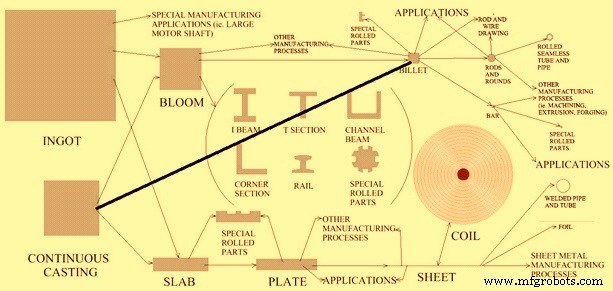
图1 钢材轧制工艺
轧制原理
轧制中钢件因轧辊与工件表面摩擦承受高压应力。工件在两恒速反向旋转轧辊压缩力作用下塑性变形,力作用减薄厚度并影响晶粒结构。厚度减少量(轧前轧后厚度差)称压下量。轧辊反向旋转除减薄外还引导材料前进。摩擦是轧制必要部分但过大有害,故润滑是重要控制因素。工件进入轧辊喉口需摩擦力分量≥法向力水平分量。
轧制中工件几何形状改变但体积基本不变。轧制区是轧辊作用于材料区域,塑性变形发生于此。重要因素:因体积守恒,厚度减薄导致出轧制区材料速度快于进入速度。轧辊恒速转动,故轧制区某点轧辊表面速度与材料速度相等——称"无滑移点"。此点前轧辊快于材料,后材料快于轧辊。
扭矩和功率是轧制两关键要素。扭矩是使轧辊产生转动的力矩;功率通过施加扭矩和工件张力施加。轧机功率主要消耗四方面:
- 钢材变形所需能量
- 克服摩擦力所需能量
- 齿轮传动系统损耗
- 各电机电气损耗
有时轧制中对工件施加张力(力)。可施加前张力(前张力)、后张力(后张力)或双端张力,此技术有助轧制所需力。
轧制中塑性变形减薄厚度的同时增加工件宽度,此现象称"展宽"。工件宽厚比高时展宽较小不成问题;低宽厚比时增宽可能成问题。用垂直轧辊(边轧辊)控制展宽、保持恒定宽度。
轧制分热轧和冷轧,冷轧通常接在热轧后。
热轧
炼钢过程中形成的铸造晶粒结构(通常大柱状晶沿凝固方向生长)在热轧中转化为锻造晶粒结构。铸造结构晶界弱导致脆性,且伴随气孔、缩孔、夹杂等缺陷。热轧在再结晶温度以上进行,打破铸造晶粒结构,旧晶界消失,形成新的更强韧晶界和更均匀晶粒结构。轧制还闭合钢内部空隙缩孔、打碎夹杂使其均匀分布。热轧显著标志不仅是再结晶结构,更是位错传播与软化过程同步发生。优势:
- 流动应力低,力和功率需求相对较小,合理设备规模可变形超大工件
- 延展性高,大变形量可行
- 可轧制复杂形状
冷轧
室温下进行,虽变形功可使工件温度升至100-200℃。冷轧可获良好表面光洁度、提高力学强度、精密控制产品尺寸。优势:
- 无冷却氧化,可获更严公差和更好表面光洁度
- 可轧制更薄截面
- 工件终性能可精准控制:如需可保留冷轧高强度,或需高延展性则退火前控制晶粒度
- 润滑总体较易
钢材轧制不仅为获得目标截面,更为获得目标钢材性能。轧制赋予强度和有利晶粒取向。轧制中融入的控制热处理工艺可改性微观组织赋予目标性能。
控制轧制
控制轧制属热机械处理,集成受控变形与热处理。使工件超再结晶温度的热量同时用于热处理,省去后续热处理。热处理类型包括:细化晶粒;控制各相变产物(铁素体、奥氏体、珠光体、贝氏体、马氏体等)性质、尺寸、分布;诱导析出硬化;控制韧性。须全过程严密监控。控制轧制常见变量:初始材料成分结构、变形量、各阶段温度、冷却条件。收益:改善力学性能、节能。
轧制工艺允许高度闭环自动化和极高速度,可为下游工业提供高质量、严公差原料。
轧辊材料与选型
轧机轧辊规格几何各异。轧辊在轧制中承受极端工况:巨大力、弯矩、热应力、磨损。选材考虑强度、刚度、耐磨性。材质随具体轧制工艺而异。常用:铸铁、球墨铸铁、铸钢、锻钢。锻钢轧辊强度刚度优于铸铁但制造复杂。铁钢成分按轧制工艺选定。某些工艺用镍钢或钼钢合金作轧辊材料。其他工艺用碳化钨提供极高抗挠度。
轧辊挠度控制与辊形设计
轧辊在变形载荷下挠度变化使保持均匀辊缝困难。强度刚度是轧辊关键特性。轧制中大力作用致轧辊不同程度挠度。平板轧制宽度大挠度影响更显著。轧辊初始平直,轧制中工件对轧辊中部力大于边部,致中部挠度大、工件中部厚度大。解决方案:轧辊磨削成中部较厚以抵消预期挠度,此额外厚度称"凸度"或"拱度"。带凸度轧辊称拱形辊(抛物线拱)。拱形辊仅补偿特定工况(特定材料、温度、变形量)。
其他补偿挠度方法:
- 连续变化拱度(CVC):工作辊磨削三次多项式曲线并等量反向横移,辊缝成抛物线形且随横移变化,实现动态辊缝冠度控制。
- 轴向交叉轧制:用平/抛物线拱辊,但端部倾斜移动使辊缝边缘增大/减小,实现动态冠度控制。
- 工作辊弯辊:轧辊端部用液压缸抵消挠度。
减小轧辊载荷也可解决挠度:施加纵向力(即拉拔)。其他减小挠度法:提高轧辊材料弹性模量、增加轧辊背向支撑。
制造工艺