


装甲钢先进生产与加工:实现轻量化优异防护
装甲钢生产与加工
当前环境下,加速开发轻量化装甲技术以在降低面密度条件下击穿穿甲弹(AP)的努力正在加速。虽然许多努力涉及应用铝、钛等低密度金属,但钢合金因能利用现有设备和人员在商业和军事作战领域制造装甲部件,在许多弹道和结构应用中仍具竞争力。这是钢方案的主要优势。
尽管密度高,钢因其韧性、易获取性、低成本、铸造性和可焊性等特性,仍是综合性能最好的装甲材料。装甲钢非普通钢材,兼具高强度、高硬度和断裂韧性。用于战斗中保护物体免受弹丸损伤或压力冲击。通常以热轧板形式用于装甲车辆制造。
装甲钢的主要性能如韧性、硬度、良好疲劳强度、易加工连接和相对低成本,使其成为装甲车辆常用材料。关键要求是即使在亚零温度下遭遇超口径炮弹冲击,仍保持结构完整性,故需具备低温冲击韧性。装甲钢板其他重要考量包括:适应现代制造建造技术、易焊接、可生产多种形状。
众所周知,钢的化学成分、奥氏体化和回火温度、晶粒尺寸影响其力学性能进而影响弹道性能。也已证实,马氏体钢的力学性能和弹道性能可通过控制化学成分和热处理参数优化。
装甲钢本质上是经过处理具有极高抗穿透性能的高强度低合金结构钢。该性能通常通过热处理,特别是热机械处理赋予。已知提高钢材织构强度可改善抗穿透性,而织构强度可通过热机械处理获得。装甲质量效率随材料硬度增加而提高。但过硬装甲倾向脆性破碎。
装甲钢主要合金元素为镍(Ni)、铬(Cr)、钼(Mo)。磷(P)和硫(S)含量极低(优选各小于0.015%)。溶解气体如氮、氧、氢含量也极低。钢材须极高洁净度,夹杂物水平极低,且无偏析。
钢装甲可分四大类:(i) 均质轧制装甲(RHA);(ii) 高硬度装甲(HHA);(iii) 变硬度钢装甲;(iv) 穿孔装甲。其中RHA钢通常作为基准材料。RHA钢是全球大多数坦克的标准装甲。其低成本、可靠性、生产基础设施可用性、作为结构材料的并发效用及易加工性,使其保持主导地位。这种装甲钢经热处理后呈回火马氏体组织:先淬火提高抗弹丸穿透性,再回火增韧以提高吸收冲击弹丸能量能力。
HHA规范允许高效使用现代连续加工技术,提供新型自回火高硬钢。变硬度装甲钢又称双硬度装甲(DHA)钢,通过辊压复合将高硬度面板与低硬度背板结合。辊压复合DHA钢生产复杂且有已知生产限制。曾研究用电渣重熔生产DHA钢,但生产难度依然很大。
正在努力开发硬度达600BHN(布氏硬度)或更高的单质超高硬度装甲(UHHA)钢,钢冶金学在这方面取得显著进展。钢弹道抗力随硬度增加而提高在弹道学界已确立。UHHA钢预期能提高AP弹击败能力、减轻装甲重量、消除DHA固有制造困难。
淬火回火是加热和冷却金属或合金的组合,改变钢微观组织,提高被处理材料强度、硬度和韧性。奥氏体区钢淬火冷却速率须使钢冷却至Ms(马氏体转变起始温度)以下。整个微观组织转变为马氏体后进行回火。回火时将钢温度升至马氏体组织回火温度。热轧板淬火回火过程中,终轧温度和淬火回火速率须受控以获得低合金含量的优质钢级。低合金淬火回火钢产品为装甲车辆设计师提供常规钢无法比拟的强重优势和耐磨性能。
装甲钢生产工艺
装甲板制造技术须极高水平,因高强高硬钢要求采用最严格工艺路线之一。装甲钢初级炼钢可在碱性氧气炉(BOF)或电弧炉(EAF)进行。
BOF主要用铁水(高炉铁水)和废钢作原料;EAF可用废钢、直接还原铁和铁水,视供应情况而定。初级炼钢原料质量须受控。用铁水炼钢时,宜按工艺要求对铁水进行脱硫、脱磷、脱硅,确保铁水中硫、磷、硅低水平。这些元素从铁水中去除有助于碱性氧气炼钢过程中优质渣形成。炼钢废钢须洁净、高密度,杂质元素含量极低。
装甲钢生产加工流程见图1和图2。图1示出至钢坯生产阶段工艺,图2示出轧制、热处理和板材检验工艺。
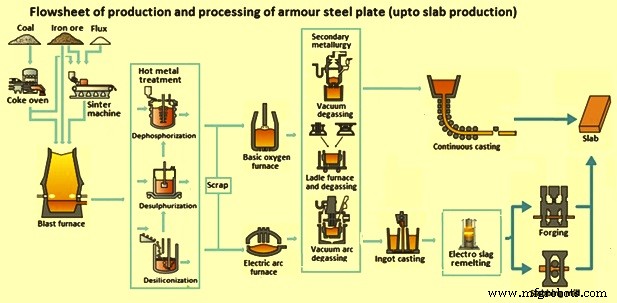
图1 装甲钢板生产加工流程(至钢坯生产)
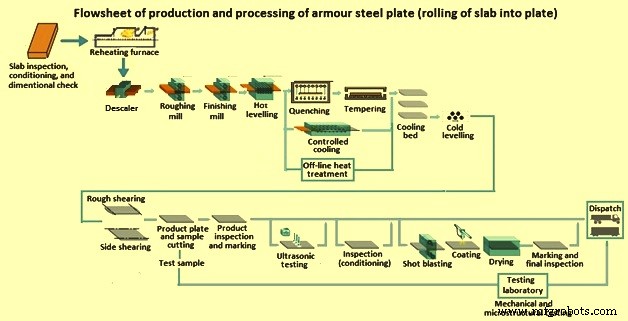
图2 装甲钢板生产加工流程(钢坯轧制成板)
装甲钢冶炼与铸造
BOF或EAF冶炼液钢后,在二级冶金单元处理。二级冶金目标包括:(i) 钢包中液钢化学成分和温度均匀化;(ii) 脱氧/杀钢即去氧;(iii) 过热度调整即加热或冷却液钢至适合连铸温度;(iv) 加入铁合金和碳调整液钢化学成分;(v) 真空脱气去除氢氮气体;(vi) 浮除非金属杂质至渣中;(vii) 改变残余杂质成分改善钢微观组织。二级冶金对轧制后钢材获得目标力学性能至关重要。
生产装甲级钢时,常用二级冶金工艺包括真空脱气、钢包精炼和钢包脱气、真空电弧脱气、电渣重熔。二级冶金中还进行液钢冲洗搅拌及注射不同材料以均匀化和精炼液钢。二级冶金也为连铸机平稳浇铸和生产优质钢坯所必需。
连铸是将液钢凝固成半成品钢坯(装甲钢用)以便后续轧制的工艺。连铸操作通过模具操作、喷淋冷却区、矫直区操作等工序组,将给定成分液钢转变为给定尺寸钢坯铸坯。铸坯厚度须使轧板时压下量最小化。
连铸机主要设备包括:(i) 钢包回转台含称重系统和钢包盖操作器;(ii) 中间包及中间包车含称重系统、烘烤器和干燥器;(iii) 结晶器及振动含液面控制和电磁搅拌;(iv) 二次冷却含铸坯冷却、围堰导向;(v) 拉拔矫直单元;(vi) 启动棒、启动棒停放和断开辊单元;(vii) 夹辊和割炬切断单元;(viii) 产品识别系统;(ix) 辊道和产品排放系统含冷却床、辊道和排放格栅。
低合金装甲钢铸造重点是生产洁净钢。对铸坯微观组织和成分均匀化要求更高。化学成分、凝固条件和模具内液钢流动性质影响铸坯表面质量和内部结构。电磁搅拌(EMS)技术促进铸坯内等轴晶区形成,细化凝固结构,减少夹杂物,改善表面、亚表面和内部结构质量。
装甲钢钢坯也可通过电渣重熔、铸成宽钢锭再锻造成钢坯路线生产。因钢锭浇铸时碳随凝固方向偏析,有进行电渣重熔必要。但此路线增加钢坯生产成本,主要适用小产能。且因钢坯经锻造生产,内部结构致密。
配备从钢包回转台到铸坯排放全套控制的现代板坯连铸机通常生产极致密钢坯,几乎无表面和亚表面缺陷。但鉴于装甲钢重要性,钢坯冷却后进行目视、磁粉和超声检查,识别可能表面、亚表面和内部缺陷。连铸钢坯内部缺陷强烈影响热机械加工性能和/或最终产品力学性能。故重要识别、量化和表征缺陷。缺陷表征包括异常密度、分布、类型和位置。
检查将铸坯分三类:(i) 优质钢坯可送轧制;(ii) 轻微表面缺陷钢坯经削皮或打磨去除后可轧制;(iii) 不可接受亚表面和内部缺陷钢坯拒收轧制,废钢重熔。
板坯在板材轧机轧制
检合格钢坯在加热炉加热至1150-1200℃,适合钢塑性变形和轧制。步进梁式加热炉因节能且保证钢坯均匀加热而优选。加热炉须具备余热回收设施,并配备燃烧控制以控制钢坯温度及其他高效运行所需控制。
加热钢坯在板材轧机轧制。板材轧机通常为四辊可逆轧机,单机架或双机架配置。轧机通常带侧压辊控制板宽。板材通常在可逆轧机中通过逐步减小上下辊辊缝反复通过轧制至规定厚度,通常需多道次。板材通过辊缝叫一道次,每道次板厚减少量叫轧制压下量。轧制厚度减少分配到多道次。从钢坯厚度到成品厚度决定道次数和各道次压下量的过程叫轧制道次表。终轧温度因材料性能影响所需道次数,较冷材料更硬。
常规厚度产品(平板)通过控制轧机使上下辊辊缝在道次中不变,获得全长同厚度。
轧制开始和终了温度决定工艺稳定性,较冷材料需更大轧制力。故薄板冷却快于厚板,易导致轧制不稳定,特别是温降大的薄板。
轧机架、板材冷却系统及所有下游机段须设计为可生产加工高强板材以获得顶级最终产品。
压下螺丝和自动辊缝控制是轧机调整辊缝以符合设定厚度的主要部件。每种板材规格有自己的道次表计算,含适当辊缝、轧制力和轧机模数。
薄板轧制要求板材轧机配备自动型状控制、平直度控制和厚度控制设施。薄板通常需双机架,精轧机架给最终道次。还需在线厚度测量仪。
轧制板材在进入热处理段前经热矫直机矫直,热处理段后经冷矫直机矫直。钢板良好平直度要求因冷却时平直度影响水流撞击距离和流动。热矫直机功能是在冷却前矫平钢板。冷矫直机在热处理段后矫平冷却导致形状恶化的钢板,便于后续工序传输。
装甲钢轧制时终轧温度设定低于常规热轧板。这意味着轧制过程中有时需等待调温,等待时间随产品增厚而延长。
热处理段在装甲钢生产加工中极重要,因钢最终性能在此段获得。为满足装甲钢生产要求,采用三种方案。
第一种方案:热处理在板材轧机离线进行。板材在奥氏体化温度范围加热至目标温度。加热控制对避免晶粒长大很重要。板材获得均匀奥氏体组织后,按预定冷却速率水淬获马氏体组织。淬火钢再低温回火获目标性能。
第二种方案:轧制后钢材立即进行加速控制冷却。避免马氏体组织,目标获极细粒贝氏体组织。此法虽达不到极高硬度,但钢获高强度配合良好韧性。
第三种方案:轧制后立即在线进行淬火回火。此法省去加热,但轧机轧制速率与淬火回火时间须匹配,否则一工序须等另一工序完成。还须充分配备测温仪控制热处理参数。热处理段须通过控制系统与轧制操作紧密联动,有效控制装甲板性能。
淬火回火时夹辊功能:夹持钢板、抑制冷却/加热时变形促进均匀冷却加热、改善板型、确保冷却区。钢板淬火时终冷温度和冷却时间因尺寸和目标材料而异,故需调整冷却设备冷却区长度。夹辊决定冷却水流向冷却区下游,防止冷却区外钢板滞留水导致非均匀冷却,分离冷却区与非冷却区。
水淬单元须合理设计,因受水沸腾曲线影响。高温钢板水冷却能力表现出特征行为,即沸腾曲线(图3)。高温区钢板与水间存在蒸汽膜,称膜沸腾,尽管区温度高,冷却能力反略低。钢板温度下降,水开始接触钢板,温度进一步下降,接触面积扩大,进入过渡沸腾区,冷却能力增强。温度再降,进入核沸腾区,气泡生成起主要作用。钢板冷却中过渡沸腾区至关重要。此区冷却能力随板温下降而增加,早期冷却产生的钢板内不均匀温度分布被放大,各钢板终冷温度也不同。
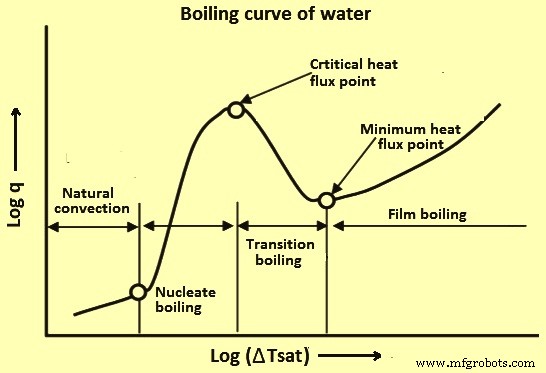
图3 水沸腾曲线
水淬单元须合理设计,因受水沸腾曲线影响。水淬单元功能须宽泛以具备快速冷却能力。故须配备多喷嘴,需高水流量均匀快速冷却宽板。视操作条件和目标钢板质量,终冷温度(Mf温度)设定在过渡沸腾区某处。
板材经所需热处理获目标强度、硬度、韧性后,在矫直机再次矫直,然后按流程进行剪切、取样、检测检验,必要时抛丸、涂覆和标识。板材经最终检验后发运。
检测时按标准进行所有测试,确保板材符合标准规定尺寸、尺寸公差、微观组织、强度、硬度、韧性值。轧机实验室须配备所有所需测试检验设施,以便对轧制板材进行必要测试检验。
制造工艺