


熔融还原炼铁技术发展:高效热金属生产的新路径
熔融还原炼铁工艺发展
熔融还原(SR)工艺是热金属(铁水)生产技术的最新发展。这些工艺将非焦煤气化与铁矿石熔融还原结合。因无需生产焦炭且减少铁矿石制备,SR工艺能耗强度低于高炉(BF)。
SR炼铁工艺构想始于1930年代末。SR工艺发展史可追溯至1950年代。1951年Dancy首开铁矿石SR实验室基础研究先河,但认真努力始于1980年代后。
二十世纪下半叶炼铁技术两条发展线
第一条:高炉演进
高炉仍是热金属生产的主要工艺单元。这条发展线未包含炉型根本变革,而是渐进演进:(i)增大炉型;(ii)改进负荷制备;(iii)提高炉顶压力;(iv)提高热风温度;(v)无钟顶装料及布料改进;(vi)耐火材料和冷却系统改进;(vii)喷吹辅助燃料(煤气、液体燃料、喷吹煤粉)和热风富氧;(viii)应用自动化及仪表控制技术改进。高炉炼铁持续成功反映了热金属生产中可达极高热力学和化学效率及成本优势。大型高炉还具规模经济。
然而,高炉热金属生产技术现已发展到技术经济高效生产需大规模运行(通常200-300万吨/年)的阶段。高炉炼铁需大量配套基础设施和生产单元,含焦化和铁矿石粉烧设施。这导致现代高炉综合体资本密集度高,不仅建设周期长,还需接近满负荷运行才具经济可行性。
第二条:小型灵活替代路线
与高炉发展并行,为开发低投资成本的小型灵活制造路线做了大量努力。这导致20世纪60年代末70年代初出现替代性初级炼铁技术——直接还原(DR)技术。DR中铁氧化物原料在铁熔点以下温度由还原气体还原为金属铁。DR产品直接还原铁(DRI)物理形态与原料相似(通常块矿/球团),保留原矿脉石矿物。DRI又称海绵铁。适合作炼钢废钢替代品,优于废钢主要在于低残留元素含量和易搬运加料。
DR工艺可在远低于高炉的产量下经济运行,通常<60万吨/年。所需配套设施少,资本密集度远低于高炉。部分DR工艺用天然气作还原气原料,但天然气全球分布不均。煤基DR主要为回转窑工艺,因技术经济原因仅在少数国家流行。
DR工艺还面临产品为中间产品、直接与废钢竞争、常需感应炉或电弧炉熔炼精炼的问题。高电价使电熔吸引力下降。萧条环境下废钢价跌导致DRI价跌。这导致DR工艺在大多数国家普及度较低。
DR工艺低普及度激励了SR炼铁工艺路线发展。结果是集中精力开发能与高炉竞争但不易受其问题困扰的工艺。
SR炼铁工艺开发目标
- 降低成本:高炉热力学化学效率高,竞争工艺在原料能源成本上压缩空间小。但可避免高炉配套的资本密集型厂房设备和生产单元来降低高成本。显而易见目标:直接使用非焦煤作工艺燃料和还原剂,免去焦化单元;直接使用铁矿石粉,省去烧结/球团厂成本;利用广泛可得的大宗氧气实现高工艺温度,免去热风炉,且氧气通常高压供应,免去大型鼓风机。
- 小规模运行:第二目标是经济规模。若避免对配套单元依赖,总投资成本降低,可在小得多产能(~50万吨/年)下经济运行。小产能SR工艺也提供机会建设低复杂度厂房,大幅缩短建设调试周期,操作更简单。此类SR技术在大规模融资困难、冶金煤供应成问题的国家更具吸引力。
- 增加灵活性:低资本成本和使用非焦煤的SR工艺运行灵活性更高。小型自包含SR单元在物流管理上比大型一体化综合体(含焦化、烧结、高炉)更灵活,后者一环变动影响全局。燃料来源灵活、可用多供应商多种煤种提供额外灵活性。
- 与现有技术集成能力:SR工艺产出铁须可用现有炼钢工艺;不干扰厂内已运行炼铁工艺。产品温度和化学成分须与高炉铁水相似。
- 环保优势:全球环保意识增强,环境影响低的工艺业内接受度高。SR工艺开发目标:排放和废弃物排放低于高炉炼铁。
工艺概念
为补充/竞争高炉,新一代SR工艺正在开发。这些工艺以非焦煤为主燃料还原剂,以液态铁为产品。多工艺拟用吨氧作氧化剂,燃烧煤满足工艺热需求。少数设想大规模用电加热作热源。
除高炉外,熔融还原铁矿石得液态铁长期被认为技术可行且有吸引力,提出多种工艺概念。许多从未商业化,现似不再开发。
为理解SR炼铁工艺如何演进至现水平,需了解SR炼铁工艺概念的起点:
1. 转炉炼钢(BOS)基础概念
20世纪70年代末80年代初,为降低BOS路线成本,因当时废钢价低,对增强转炉废钢熔化能力有浓厚兴趣。开发向转炉加燃料(通常煤)并吹额外氧气熔化更多废钢的方法,但炉内能量回收相对低效,显著燃料能量随炉煤气损失。很快意识到这些煤气极适合作直接还原还原气,这是成熟技术。于是显然可将还原生成的铁作为金属原料送入转炉,维持自给自足熔融还原过程。初期认为从还原单元热态输送DRI到炼钢反应器是难题,曾提议DRI冷却后再从还原单元卸出。现已接受热态转移DRI的能效提升超越工程难题,现代工艺概念基于热态转移。虽各BOS基础工艺有特定工艺特征,反映开发者工程和工艺侧重差异,但基本概念和热化学设计实质相同。
2. 直接还原基础概念
因天然气基DR工艺在大多数地区因天然气供应和高价而渐失吸引力,努力转向用非焦煤作DR厂还原气来源。DR联合煤气化技术可行但因煤气化高资本成本被认为不可行。但此概念被推进,提出创新设计熔融气化炉,连接常规还原竖炉。熔融气化炉有流化床,由还原竖炉进煤和DRI,氧枪浸入流化床。煤入床脱挥发分,剩余焦炭成流化床主要成分,为DRI熔化提供燃料。
3. 高炉铁口基础概念
多工艺设计提议在焦炭床中熔化气化,类似高炉最终熔化阶段。此类设计中氧气和煤喷入填充焦炭的反应器,也加DRI。熔融铁和渣透过焦炭聚集反应器底部,热煤气经焦炭床离开熔融区。焦炭存在是为熔化提供开放床层并让煤气逸出,但主燃料是与氧燃烧的非焦煤。此概念旨在最小化焦炭消耗。DRI也可与煤和氧从反应器底部喷入,或从反应区顶部与补入反应器消耗的焦炭一同加入。概念进一步发展方向是将还原阶段置于熔融反应器上部而非独立单元,形成连续逆流氧/煤熔融还原工艺。此类工艺力求达到高炉级的极高热力学化学效率。
4. 电能输入概念
多工艺基于此概念。用电作热源,煤或其他烃只作还原剂。基本假设:随时间核电将提供极低成本丰富电能,化石燃料随资源枯竭渐趋昂贵。通常这些概念用电加热反应器设计,其他方面类似各类氧/煤工艺。这些概念认识到碳/氢/氧/铁化学体系施加的热化学约束,无论热源是燃烧还是电力均适用。
5. 电熔炉+化石燃料主能源概念
多工艺用电炉熔化最终还原,化石燃料(通常非焦煤)作主能源。此类概念中通常燃料在还原阶段加入,还原尾气与其他废热发电供熔炼用电。此设计允许还原和熔炼操作一定程度解耦,无需紧密匹配,因可通过进口/出口电力平衡。通常此类工艺从还原单元传送部分还原物料加一些燃料(焦炭)至兼做最终还原的熔炼炉。
主要SR工艺开发情况
基于上述目标和概念,对多个工艺开展开发工作。包括BSC、CIG、Hoogovens、神户、克虏伯、Korf、BSC氧/煤高炉、川崎、Pirogas、Plasmasmelt、住友、DSS、Combismelt、Elred、Inred等。部分实验室阶段即夭折,部分达试验厂阶段后放弃。因当时大规模并购,部分开发合并并以新名称继续。但这些开发积累的知识助推了SR炼铁工艺进一步发展。
近年全球约有20个SR工艺在开发中。SR工艺基本原理:在反应器中用非焦煤和氧气或热风熔化预还原铁矿石/烧结/球团。所有SR工艺目标:以最少非焦煤和氧气使工艺燃料高效。
SR炼铁工艺大致分两大类:(i)煤电联用工艺,(ii)氧煤联用工艺。
煤电联用SR工艺
此类SR工艺用电作能源,非焦煤作还原剂。按阶段数分为两类:(i)单级工艺,(ii)两级工艺。
- 单级工艺:反应器装入无预还原冷铁矿石,非焦煤作还原剂。还原和熔融在电熔炉同步进行。熔炉尾气用于内部发电。比任何氧煤工艺灵活性更大。
- 两级工艺:还原单元产出DRI在电熔炉熔化。还原单元尾气用于内部发电。比其他氧煤工艺灵活性更大。
单级和两级煤电联用工艺概念见图1。
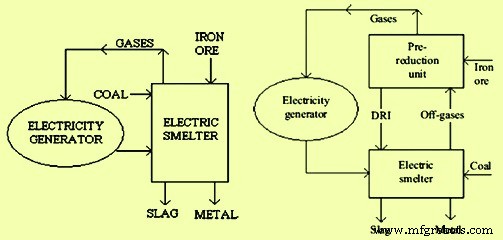
图1 煤电联用单级和两级工艺概念
氧煤联用SR工艺
此类SR工艺用氧煤燃烧作能源兼还原用途。按热化学设计阶段数分三类:(i)单级,(ii)两级,(iii)三级。
单级工艺
最简单的铁浴工艺,理论上代表理想设计:单反应器生产热金属,还原熔融同步进行。铁矿石、煤、氧气进料,液态浴逸出气体高度后燃烧(~75%),大部分热量回传液态浴。反应器装入湿煤湿铁矿石无预还原,能量需求高。总能量靠煤氧燃烧供给。因利用还原气可能性有限,氧煤需求高。通常此SR工艺低效、经济性差,除非给大量高价值(高温高还原潜力)尾气足额信用。泡沫渣氧化电位和高沸腾特性控制、耐火材料侵蚀是另外两问题。优势:低资本成本、用未处理铁矿石和非焦煤、能接收低品位矿煤。Romelt和Ausmelt属此类。单级氧煤SR工艺无/有后燃烧概念见图2。
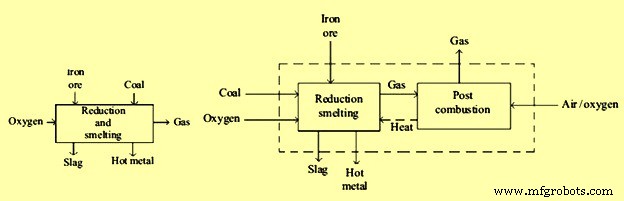
图2 单级氧煤SR工艺无/有后燃烧概念
两级工艺
使用独立预还原和熔融还原两反应器。熔融阶段尾气用于预还原,降低最终还原熔化能耗。视预还原度和后燃烧度,可分两组:
- 第一组:高预还原度、极低后燃烧度。需严密控制熔融过程,使生成尾气成分量刚好生产高冶金化度DRI。Corex属此类。
- 第二组:低预还原度、高后燃烧度。热预还原氧化铁与非焦煤和氧气/预热空气一同装入熔融反应器。液态浴逸出气体在熔炉内经氧气/预热空气后燃烧。后燃烧热高效从气相传给液态浴。HIsmelt、DIOS、AISI-DOE等属此组。
两级工艺效率可通过分离气体反应区和熔融区提高。熔炉尾气须从1600℃冷却至800℃才能用于还原,发生热损失。但若气体反应区有碳,可通过吸热反应C+CO₂=2CO、C+H₂O=CO+H₂帮助降低尾气温度。两级氧煤SR工艺无/有后燃烧概念见图3。
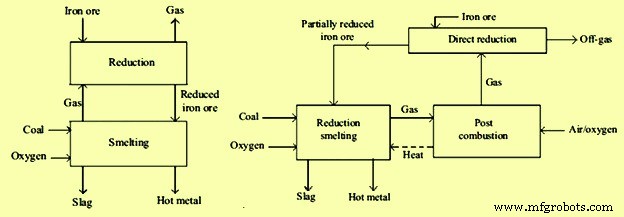
图3 两级氧煤SR工艺无/有后燃烧概念
三级工艺
独立气化炉与熔融单元和预还原单元耦合,气化煤生成CO、H₂、CH₄等。需在熔融反应器和预还原反应器间增设气化/重整步骤。气化区有碳帮助降低熔炉尾气温度而不损失能量。三级氧煤SR工艺概念见图4。
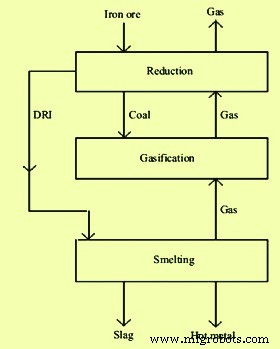
图4 三级氧煤SR工艺概念
SR工艺优势
- 运行经济规模较高炉小,投资成本低
- 主要因用非焦煤,运行成本低
- 反应动力学快、对流增强传输速率,熔融强度高、生产率高。比熔融能力至少为高炉2倍。可直接利用铁矿石粉和煤粉
- 无需昂贵焦煤
- 消除烧结/球团和焦化,减少人力需求和运行成本
- 环保友好,排放低
- 保持热金属质量同高炉
- 工艺参数控制改进
- 热化学设计选择灵活
- 还原过程比高炉快
- 可回收现有堆存料、厂内粉尘污泥等回收料
- 利用尾气发电改善能源经济。SR工艺产出富尾气可发电
SR工艺局限
- 消耗大量氧气,制氧需大量电力(~0.6 kWh/Nm³ O₂)
- 产生大量高热值(~2000 kcal/Nm³)输出煤气,工艺经济性赖其高效利用
- SR工艺单模块最大规模受限,大产能炼铁需求下可能非最佳选择
- 铁矿石预还原是工艺必需
- 需高效后燃烧满足熔融工艺能量需求
制造工艺