


TIG 焊 (钨极惰性气体保护焊) 原理、设备、工艺与优缺点全解析
TIG 焊 (GTAW) 概述
TIG 焊 (Tungsten Inert Gas Welding),即钨极惰性气体保护焊 (Gas Tungsten Arc Welding, GTAW)。以钨极为不熔化电极,惰性气体 (Ar/He) 保护,电弧热熔化母材 (可加填丝) 形成焊缝。因电弧稳定、热输入可控、无飞溅、成形美观、合金元素无烧损,是薄板、管道、根部焊、异种材料、关键结构焊接的首选工艺。
基本原理
钨极 (纯钨/钍钨/铈钨/镧钨/钇钨) 发射热电子,维持电弧燃烧。直流正接 (DCEN) 用于钢、不锈钢、钛、铜、镍合金;交流 (AC) 用于铝/镁/铝合金 (正半周阴极清理破膜,负半周熔深)。保护气流层流包绕电弧与熔池,防止氧化。填充丝冷送入熔池前缘,不带电流。
核心设备系统
1. 电源
- 特性:恒流 (CC) 特性,陡降外特性。电流范围 5–500 A,空载电压 60–80 V。
- 波形控制:交流平衡控制 (清理宽度/熔深)、脉冲参数 (峰值/基值电流、频率、占空比)、交流频率 (50–200 Hz) 收敛电弧、上下坡时间、引弧高频/高压。
- 代表机型:Miller Dynasty®、Lincoln Precision TIG®、Fronius MagicWave、EWM Tetrix、OTC AVP、Kemppi MasterTig、Rilon/华远/时代/瑞凌 国产高端机。
2. TIG 焊枪
- 结构:枪体、手柄开关、钨极夹套 (Collet)、绝缘体、气体分流器、陶瓷喷嘴 (内径 6–19 mm, #4–#12)。
- 冷却:气冷 < 200 A (DC) / 150 A (AC);水冷 > 300 A,枪颈可互换角度 (70°/90°/180°)。
- 耗材管理:钨极尖角研磨 (专用研磨机,纵向纹路),喷嘴定期更换防飞溅堵塞。
3. 保护气体系统
- 前置保护气:焊枪喷嘴输出,Ar 纯度 ≥ 99.99%,流量 8–20 L/min。
- 背面保护气:钛、锆、不锈钢、镍基合金根部焊必需,充氩装置/可溶性纸/背面喷嘴,氧含量 < 50 ppm (钛 < 20 ppm)。
- 后置保护气:电弧熄灭后延时 0.5–10 s 保护钨极与熔池冷却。
4. 填充材料
直条焊丝 (1 m, Φ1.0–4.0 mm),牌号匹配母材 (ER70S-2, ER308L, ER4043, ER5356, ERTi-2, ERNiCrMo-3 等)。自动化可用盘丝送丝机。
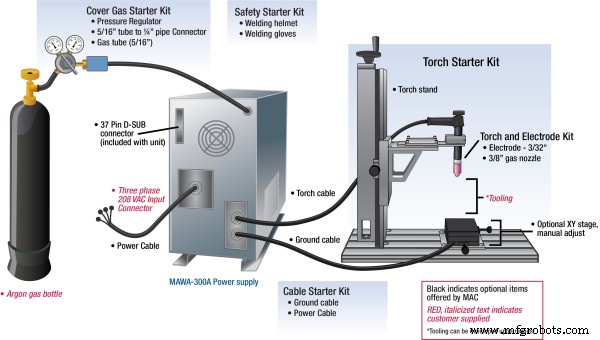
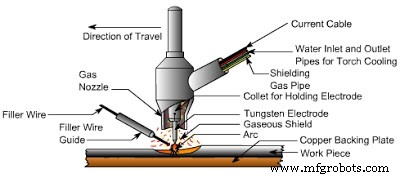
工艺操作要点
- 钨极准备:尖角 15–30° (DC) / 球尖 (AC),伸出长度 2–5 mm (喷嘴外伸)。
- 清理与装配:不锈钢/钛/铝专用不锈钢钢丝刷/砂带,单向打磨,溶剂脱脂,装配间隙 0–0.5 mm。
- 参数设定:电流 (A)、气体流量、脉冲/交流参数、上下坡时间。薄板 < 1 mm 必用脉冲/微束。
- 操作技巧:推焊法 (枪前倾 70–80°),焊丝送入熔池前沿“推进”,弧长 1–3 mm,焊速均匀,摆动幅度 < 焊缝宽度 1/3。
- 根部焊关键:背面保护、小电流/脉冲、适当间隙/钝边、单面焊双面成形技术 (关键管道、压力容器)。
典型应用领域
- 航空航天:钛合金机身、发动机薄壁件、铝合金燃料箱、薄壁管路 (Φ6×1 mm)。
- 压力容器/管道:不锈钢/碳钢/低合金钢管道根部焊 (GTAW 根部 + SMAW/FCAW 填盖)、换热器管板焊。
- 电子/精密仪器:真空器件、传感器外壳、微波器件、医疗植入件 (钛/CoCrMo)。
- 汽车/新能源:排气歧管 (不锈钢/Inconel)、电池模组极柱焊、铝合金车身结构件修复。
- 艺术/装饰/食品医药:不锈钢装饰管、卫生级管道 (内表面 Ra < 0.4 μm)、雕塑焊接。
优势与局限
核心优势
- 焊缝质量最高级:无飞溅、无熔渣、成形美观、合金元素无烧损、气孔率极低、X 射线合格率 > 99%。
- 工艺适应性最广:全金属 (含活性金属 Ti、Zr、Ta、Mg)、全厚度 (0.1–10 mm, 配合多层多道)、全位置、全接头形式。
- 热输入精准可控:脉冲/微束/交流频率调节,热影响区最窄,变形最小。
- 根部焊/单面焊双面成形能力最强:关键管道、压力容器根部焊标配工艺。
- 易自动化/机器人化:轨道焊机 (管道)、自动填丝、视觉跟踪、激光跟踪、视觉检测集成成熟。
主要局限
- 熔敷率低、速度慢:熔敷效率 0.5–1.5 kg/h,仅为 MIG/MAG 的 1/3–1/5,厚板填充效率极低。
- 技能门槛最高:双手协调 (一手枪、一手丝)、脚踏板控制电流、视觉监控熔池,培训周期长。
- 设备成本高:高端交流脉冲电源 + 水冷枪 + 纯氩 + 背面保护系统,单工位投入 5–20 万。
- 抗风能力差:同 MIG,野外需防风措施。
- 钨极夹杂/钨极烧损风险:参数不当/引弧失败/电流过大导致钨极熔入熔池,形成硬质夹杂缺陷。
- 板厚 > 5–6 mm 效率劣势显著:常采用 GTAW 根部 + SMAW/FCAW/SAW 填盖混合工艺。
TIG 焊以“极致的焊缝质量、最宽的材料适应性、最精细的热输入控制”确立了精密焊接、关键结构焊接、特种材料焊接的标杆地位。脉冲 TIG、微束 TIG、热丝 TIG (Hot Wire GTAW, 熔敷率提升 2–3 倍)、窄间隙 TIG、激光-TIG 混合焊等衍生技术持续拓展其应用边界。工程选型建议:根部焊/薄板/活性金属/关键结构/高外观要求 → 首选 TIG;厚板填充/长焊缝/高产量 → 采用混合工艺 (TIG 根部 + 高效填充) 或 MIG/MAG/SAW 替代;建立完善的焊工考核/复验、工艺评定 (WPS/PQR)、设备校验、耗材追溯体系,确保焊接质量零缺陷交付。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- TIG焊接(钨极氩弧焊)应用、优势与局限全解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析
- 电渣焊(ESW)应用、优势与局限:厚板垂直焊利器
- 埋弧焊:核心应用、优势与局限性全解析
- 等离子弧焊:关键应用、优势与局限性深度解析