


离心铸造原理、分类、应用与优缺点详解
离心铸造概述
离心铸造是将熔融金属注入高速旋转的型腔,利用离心力使金属充型、补缩、凝固的铸造方法。1807 年 A.G. Eckhardt 发明,1920 年代工业化。核心优势:致密度高、无需砂芯制造中空件、定向凝固、夹杂物自动向内径偏聚分离。广泛用于管类、套类、环类、回转体对称件量产。
工作原理
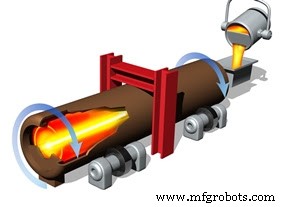
型模绕轴线旋转 (ω),熔融金属受离心力 (F = m·ω²·r) 作用向外径流动充满型腔。离心力场强度远超重力 (可达 60–100 g),实现高压力充型与补缩。密度大的金属相外移,密度小的夹渣、气体、氧化物内聚至内表面,后续加工去除。凝固方向由外向内定向进行,组织致密、力学性能优异。
三大分类与典型应用
| 类型 | 型模旋转轴向 | 是否用芯 | 典型制品 | 关键特征 |
|---|---|---|---|---|
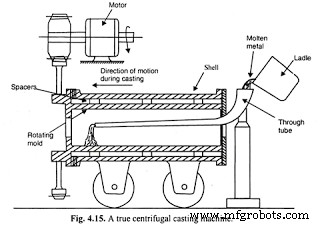
| 真离心铸造 | 水平/垂直 | 无芯 | 管子、套筒、衬套、缸套、活塞环 | 纯离心力成形中空圆柱,内孔圆整度高 |
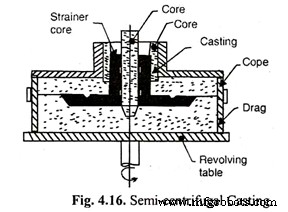
| 半离心铸造 | 垂直 (型模水平放置) | 用芯 (中心浇注/芯) | 齿轮毛坯、飞轮、滑轮、大型对称回转体 | 外缘靠离心力充实,中心靠重力/芯成形 |
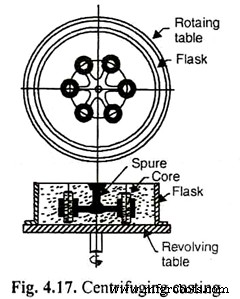
| 离心浇铸 (离心法浇注) | 垂直,多型腔径向布置 | 视件形而定 | 非对称小件、连杆、阀体、开关外壳 | 利用离心压力提高充型能力,非回转体 |
工艺关键参数
- 转速 (n) / 线速度 (v):v = πDn/60。典型 v = 60–120 m/s (水平真离心),过低充型不足/夹渣,过高金属分层/型模振动/寿命降低。
- 浇注温度:比重力铸造高 50–100°C,补偿离心力做功损耗与薄壁散热。
- 型模预热/涂料:金属型预热 150–300°C,涂耐火涂料调节冷却速度、易脱模。
- 凝固时间控制:旋转持续至铸件完全凝固 (薄壁管 30–60 s,厚壁件数分钟)。
主要应用领域
- 航空航天:发动机压气机环、涡轮盘毛坯、高温合金薄壁管、钛合金无缝管。
- 动力/机械:汽车缸套、活塞环、连杆大头衬套、轧辊、齿轮毛坯、液压缸筒。
- 石油化工/电力:离心铸造钢管 (API 5L/5CT)、耐热钢离心浇铸管、热电偶保护管。
- 电子/电气:开关设备外壳、电刷、铜合金离心浇铸导电件。
优势与局限
核心优势
- 铸件致密度极高,力学性能比砂型铸造提升 15–30%,可替代锻件。
- 无需砂芯制造中空件,工序少、成本低、内表面光洁。
- 定向凝固消除缩孔缩松,内表面夹杂物自动分离易清理。
- 浇注温度较低,节能;金属型重复使用,单件模具成本低。
- 适合批量/大批量生产,易实现自动化生产线 (浇注-旋转-冷却-出型-喷涂循环)。
主要局限
- 形状受限:仅限回转体对称件 (真/半离心) 或小型非对称件 (离心浇铸)。
- 设备专用性强、投资大:离心铸造机 (主轴、变频、型模锁紧、浇注系统) 成本高。
- 并非所有合金适用:偏析倾向大的合金 (高碳钢、部分铜合金) 离心力加剧偏析;高粘度合金流动性差。
- 内孔尺寸精度受收缩/变形影响,通常需机加工定尺。
- 凝固时间/温度场分布难精确预测,工艺调试依赖经验/仿真 (ProCAST, MAGMA, AnyCasting)。
- 操作技能要求高:浇注时机、转速控制、涂料厚度均匀性直接决定质量。
离心铸造以“离心力替代重力/压力充型、自净化夹杂物、定向凝固致密组织”的独特物理机制,在管套环类回转体零件量产中确立了不可替代的工艺地位。现代发展方向:数字化孪生工艺仿真优化转速/温度场、复合离心-半连续铸造大尺寸管坯、功能梯度材料离心铸造 (FGM)、在线监测 (振动/声发射/红外) 闭环控制、绿色型砂/涂料/脱模剂体系。选型建议:年需求 > 5000 件、回转体对称、中空/薄壁、高性能要求 → 首选真/半离心铸造;小件/非对称/多品种小批量 → 离心浇铸或精密铸造/压铸替代;关键承压件需全流程工艺评定 (铸造工艺规范 + 无损检测 + 力学性能验证)。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 离心铸造工艺详解:类型、应用与工作原理