


钎焊详解:精准连接金属的工艺与技巧
什么是钎焊?
钎焊是一种金属连接工艺,通过熔化并流动熔点低于母材的填充金属(钎料)填充接头,将两个或多个金属件连接。钎焊与焊接的区别在于不熔化母材。
钎焊与软焊的区别:温度更高,配合间隙更小。
钎焊过程中,填充金属在毛细作用下流入紧密配合的零件间隙。填充金属加热至略高于熔点(液相线)温度,在适当气氛(通常用焊剂)保护下,润湿母材表面,冷却后形成连接。钎焊的一大优势是能以相当强度连接同种或异种金属。
核心要点
钎焊是将两个独立金属件连接成一个坚固承重接头的过程。
- 钎焊类似软焊,但温度更高。
- 根据项目金属选用合适的钎焊棒材料。
- 钎焊棒应由工件热量熔化,而非直接用焊枪火焰熔化。
- 使用产生高强度火焰的焊枪。
钎焊棒材料
- 铜、黄铜、青铜:磷铜钎焊棒
- 钢、不锈钢、镍合金、铜合金、铸铁、碳化钨:镍银钎焊棒
- 铸铁、镀锌件、镍、钢、可锻铁:青铜钎焊棒
- 铝:Bernzomatic AL3铝钎焊棒
如何钎焊金属?
钎焊是传统应用于金属(也适用陶瓷)的连接工艺,熔融填充金属(钎料)流入接头。
分步操作:
- 用钢丝刷或砂布打磨金属表面,再用肥皂水或去油剂清洗。
- 按需定位金属。搭接接头通常比间隙接头更牢固、更易钎焊。必要时用夹具固定。
- 加热两金属接触处至发红。
- 持续加热工件表面的同时将钎焊棒送入接头。大面积分区加热至温度后移至相邻区域。
- 钎焊后用钢丝刷清理表面氧化物和残留物。
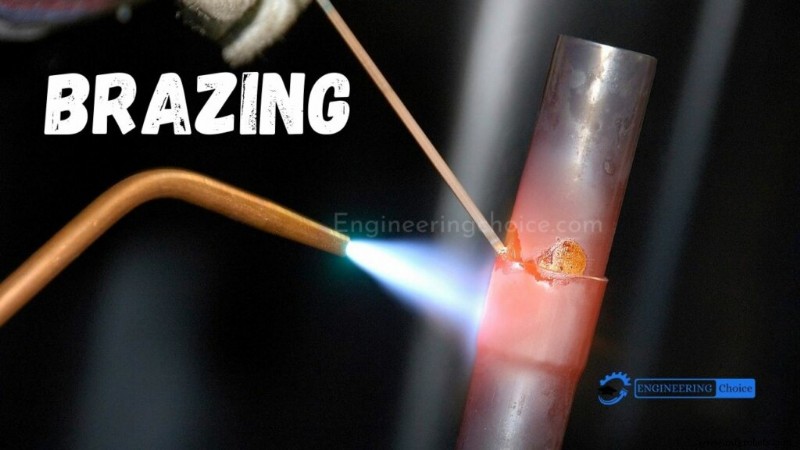
填充金属熔点高于450℃,但始终低于母材熔点,这区别于熔化母材的高温焊接。
填充金属加热至略高于熔点,在适当气氛(常用焊剂)保护下,冷却后连接工件,实现同种或异种金属的高强度连接。
钎焊气氛包括:空气、燃烧燃料气、氨、氮、氢、惰性气体、无机蒸汽、真空;热源包括焊枪、炉子、感应线圈。
为获得可靠钎焊接头,填充材料与母材应冶金相容,接头设计需包含间隙,使熔融钎料经毛细作用吸入或分布。所需间隙取决于钎焊气氛、母材成分和钎料合金。
钎焊非常适合连接异种金属,因其灵活性和高完整性,在关键和非关键应用中均可靠,是应用最广的连接方法之一。
钎焊有哪些不同方法?
钎焊热源多样,常按加热方式分类。有的局部加热(仅接头区域),有的整体加热(扩散加热)。
常用方法如下:
局部加热技术
1. 焊枪钎焊
利用燃料气体火焰提供热量熔化填充金属。燃料气可为乙炔、氢、丙烷,与氧气或空气混合形成火焰。易自动化,设备投资低。需用焊剂,钎焊后通常需清洗。
2. 感应钎焊
高频感应加热清洁快速,温度和热源位置控制精确。交变电流在邻近线圈中感应产生热量。
3. 电阻钎焊
电流通过包含工件的电路产生电阻热(类似感应钎焊)。适用于高导电金属的简单接头。
扩散加热技术
1. 炉式钎焊
两大优势:保护气氛钎焊(高纯气体或真空免焊剂)、精确控制加热冷却全周期。加热方式:电热元件或燃气加热。
2. 浸渍钎焊
将整个组件浸入熔融钎料或熔融焊剂浴中。浴温低于母材凝固点,高于填充金属熔点。
钎焊 vs 焊接
AWS将钎焊归类为液-固相结合工艺。液指填充金属熔化,固指母材不熔化。
钎焊不熔化母材。钎焊与电弧焊主要区别在于热源:钎焊通过焊枪、炉子、感应、浸渍、电阻等热源,温度>840°F(450℃);电弧焊用电能作热源,温度约10,000°F。
钎焊 vs 软焊
唯一区别在于温度:软焊<840°F(450℃),钎焊>840°F(450℃)。
钎焊与软焊的优势
与其他连接方法相比:
- 温度低
- 可永久或临时连接
- 可连接异种材料
- 连接速度快
- 损伤零件几率小
- 加热冷却速率慢
- 可连接不同厚度零件
- 易于重新对准
钎焊和软焊优势众多但在选型时常被忽视。用有限种类的焊剂和填充金属即可连接多种材料,减少库存,为小企业、家庭车间、农场带来巨大成本节约。
制造工艺