


熔模铸造对比其他金属铸造方法:深度对比分析
所有金属铸造工艺各有特性。设计新铸件时,最适工艺取决于多因素:
- 工装成本
- 人工成本
- 设计特征
- 外观要求
制造商与供应商目标是找到最优平衡:在满足所有质量要求前提下,以给定产量实现最低单件成本。
本文将熔模铸造与三种金属铸造工艺对比:壳型铸造、湿型砂铸造、金属型铸造。
熔模铸造 vs 壳型铸造
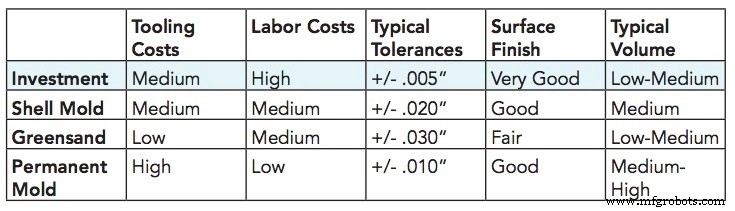
熔模铸造以紧公差、复杂内腔、优异表面光洁度著称。壳型铸造(热固化砂模芯)在同类指标上也具较高质量。但熔模铸造公差更严、表面更光滑。
熔模铸造工装成本通常低于壳型,但需高技能且繁琐人工。产量增加时,熔模铸件单件成本常超壳型铸造。
两工艺均适应几乎所有合金,含黑色与有色金属。
熔模铸造 vs 湿型砂铸造
湿型砂铸造也是砂型法,但无加热。靠砂中粘土状物质结合颗粒成型。公差与表面光洁度上,湿型砂落后于壳型与熔模铸造。
成本方面湿型砂常胜出。工装成本低于熔模,人工强度低,工时少。但湿型砂属破坏性模具法,单位重量成本随产量快速上升。
同熔模、壳型一样,湿型砂也适应多种合金。
熔模铸造 vs 金属型铸造
金属型铸造是本列表唯一非破坏性模具法。不同于熔模、壳型、湿型砂用砂或耐火材料堆砌模具壁,金属型模具通常由钢或铸铁制成。
金属型铸造公差与表面光洁度介于壳型与湿型砂之间,均不及熔模铸造的尺寸精度与表面质量。
大批量生产金属型铸造常最具经济性,但中小批量工装成本往往高得禁止。尽管工装成本高,金属型铸造人工成本低于其他铸造法。
因模具本身为金属,其熔点限制铸造金属。铸造金属熔点须显著低于模具金属。故金属型铸造常用铝等有色合金。
表1:熔模铸造与其他金属铸造方法对比
本文节选自Eagle Precision Cast Parts, Inc.编制电子书《熔模铸造工艺指南》。点击下方免费下载:
制造工艺