


常见铸造缺陷与不连续性:成因与预防
深入剖析表面、夹杂、造型、浇注和冷却缺陷
铸造厂金属铸造工艺复杂。检测方法用于检查铸件质量保证。这些检验方法有助于识别潜在铸造缺陷。像其他制造工艺一样,铸造易受多种缺陷影响,无论砂型铸造还是熔模铸造。铸造缺陷指金属铸造制造过程中不想要的异常。缺陷类型包括表面缺陷、夹杂缺陷、造型浇注缺陷和冷却缺陷。
表面缺陷
表面铸造缺陷肉眼可见。包括表面极粗糙不平;“筋脉”或“鼠尾”因高温模具开裂;“象皮”因快速冷却起皱;烧结砂;剥离缺陷。剥离缺陷指气体滞留模具导致表面金属片屑。
夹杂缺陷
渣夹杂
渣夹杂指非金属材料在铸件中形成气孔或带状夹带。渣是炉内熔炼过程重要组成部分,硅基和钙基渣的化学过程改变金属粘度,对优质铸件必要。但浇注时铸造工必须防渣进入模具。浇注前常刮渣,但此阶段无法捕获所有渣。浇口系统也需设计捕渣。任何环节失败均可导致渣污染金属。此外,长时间高温金属氧化也成问题;模具内可生成渣。氧化物非唯一渣:碳化物、硫化物、氮化物也可能致病。
砂夹杂
砂夹杂极常见。所有砂型铸件表层预期有少量砂夹杂。但过量砂夹杂会毁坏铸件。此缺陷指模具砂被困在金属中。
表面大量砂夹杂可能表明需模具涂洗或不同造型系统。烘烤稳定的铸造砂若烘烤过久变脆,或许免烘烤造型或熔模铸造更好。也可能粘结剂不足或非适当类型,无法形成强壳。另一可能是砂型压实不足。
造型和浇注缺陷
浇注不足或冷隔缺陷
熔融金属未充分填满模具时发生。有时用敞口冒口判断模具是否注满:若位置错误,铸件可能浇注不足。有时冷隔因浇注中过早冻结引起。冷隔时铸件某部不完整,通常呈圆边,因金属未达模具壁前冻结。
顶箱上浮或砂芯浮动缺陷
此缺陷导致铸件尺寸错误。熔融金属施加压力,若砂芯未稳固或模具未夹紧,会上浮变形铸件。
飞边缺陷
铸件分型面飞边常见但须清除。飞边是液态金属渗入模具闭合接缝形成的薄皮。若模具不稳,飞边可能严重到变形铸件。
模具错位或移位缺陷
合箱时上下模(顶箱和底箱)未对齐会发生。所得铸件常滑稽,上下模错位。
砂型不稳定缺陷
砂型不稳定、压实不足或铸造砂配比问题导致铸件细节丢失。影响文字装饰等精细细节,或导致整体铸件边缘波动。
冷隔或冷合
模具或熔融金属温度过低时发生。金属流不快速充满模具,部分金属流减速开始硬化。冻结隆起成为障碍,其余金属绕流:如河中礁石,下游常有扰动。冷隔可见圆唇在铸件表面形成永久不连续。此缺陷表面可见,有时可打磨填补,但冷合可能深入威胁铸件结构完整性。
冷渣
冷渣同样由部分金属过早冻结引起。呈小铁球或泪滴状,悬浮在周围材料中。
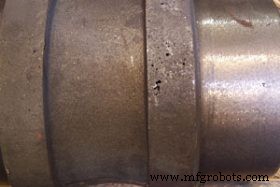
针孔和气孔或气体气孔
模具气体推过熔融金属留下空隙或气泡。模具条件若不透气致气体无法逸出,会困住气体。生锈、含氢高的废钢料更易致针孔缺陷,因带入更多氢。气体气孔不同于收缩气孔,虽均留小孔且可同块金属中共存。气体气孔倾向在模具顶部留规则气泡状针孔。
冷却缺陷
收缩气孔
模具金属体积不足引起。金属冷却收缩时,铸件内部留下小孔。这些孔通常锯齿状,区别于气体气孔的光滑浮游针孔。
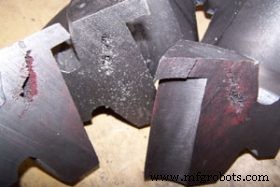
收缩孔
同收缩气孔因冷却收缩金属不足填充空间。但此缺陷倾向更严重结构问题。常呈金属中心大型锯齿裂隙。铸件由外向内冷却,空腔形成于最后冷却处。非绝对:浇冒口系统基础设施不同,铸件外表可见收缩凹陷。这些凹陷通常非锯齿或开口,而是金属较预期形状凹陷处。严重收缩物体可通过改变铸造设计修复:锥度壁、圆角、增设冒口、改变浇口位置。
淬冷缺陷
模具过冷或铸件过早脱砂可能致淬冷缺陷。快速冻结导致铸件表面极脆,如风淬。若缺陷为力学非结构性,退火热处理可消除脆性挽救铸件。
热裂或裂纹
过快冷却也可致热裂。类似收缩孔但为带状金属空隙,因快速收缩形成。有热裂铸件力学性能欠佳。
冷却变形
极长薄铸件常见缺陷,其他形状也可能。金属铸件冷却时翘曲偏离预期形状,超出规定公差。
检验
尺寸公差或表面光洁度问题常可通过目视检查和测量发现。力学性能测试也可简单进行。其他问题如气孔、收缩孔内部存在。有检测方法捕捉内部问题,防铸件在载荷下意外失效。
如有铸造服务或项目疑问,请联系我们知识渊博的销售人员。
制造工艺