


砂铸 vs 壳型铸造:工艺特性对比与选型指南
砂铸是多金属制件经济之选。壳型铸造针对特定设计需求提供替代方案。本文介绍壳型工艺并对比砂铸,明确两者优劣边界。
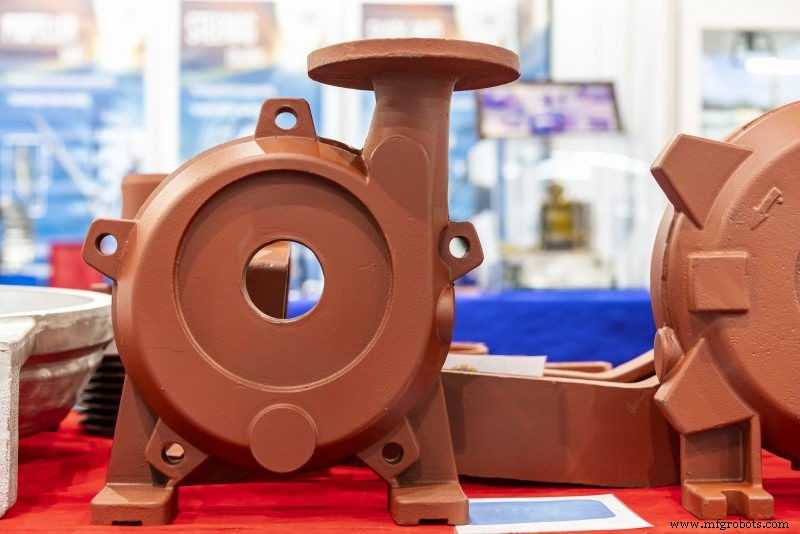
壳型铸造基础
所有铸造需模型制腔。壳型以金属模型为芯,预热后涂覆酚醛树脂砂,树脂熔融固化成薄壳(典型6-10mm)。分上下半壳脱模后粘合成型腔,置于砂箱用砂/钢珠支撑,浇注冷却后破壳取件。局限:可加芯但难度大。
两类砂材差异
壳型用砂非湿型砂。湿型砂靠膨润土粘结,AFS粒度号60-80;壳型用硅砂更细(AFS≥100),树脂包覆替代粘土。锆砂AFS达150,热膨胀系数更低,可复现更精细表面、实现更严公差。
细砂带来的效应
细砂堆积致密降低透气性。湿型砂需透气排湿气,壳型因预烘干无此顾虑。细砂优势:更贴合模型表面细节、赋予金属更光滑表面。
壳型铸造对铸件的提升
核心强项:优异表面光洁度、精细细节复现、极小拔模斜度(砂铸2-3°,壳型1°甚至短壁0°),减少机加余量节省精整工时成本。
砂铸与壳型铸造对比速览
砂铸:黑/有色通用、盎司至百磅跨度、难复现精细表面、几何精度低、表面粗糙、大机加余量、经济。
壳型:黑/有色通用、限<30磅、不适配需芯件、精细表面复现、严公差、光滑表面。
延伸阅读
能力与成本上,壳型介于砂铸与熔模之间:比砂铸复杂能产更复杂件,但无熔模蜡模工艺之精深。英洛华采用壳型铸造铝合金航天件。探讨工艺适配性,欢迎联系专家团队。
工业技术