


CNC雕刻加工实战必知的21条核心原则(进阶篇)
CNC雕刻加工21条基础常识(进阶篇)
13. 新刀加工出现吃力现象、加工很费劲,需调整哪些参数?
加工费劲主因是主轴功率扭矩无法承受当前切削量。合理做法是重新规划刀路,减小切深、槽深、修光量。若总加工时间<30分钟,也可调整切削速度改善切削状态。
14. 切削液的作用?
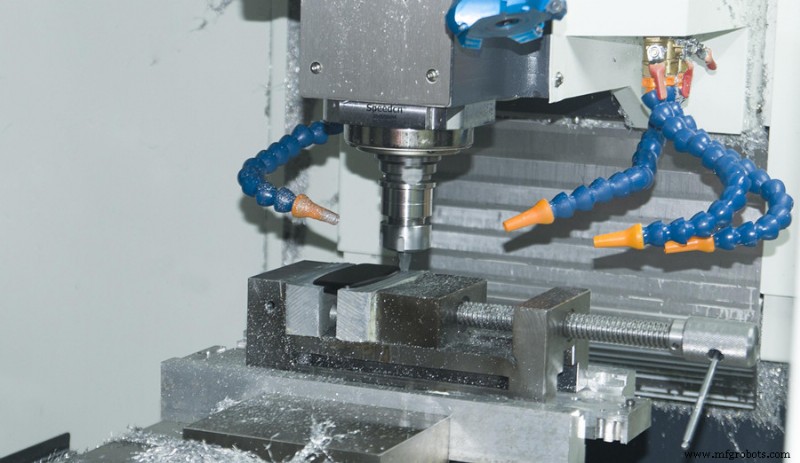
金属加工注意冷却油。冷却系统作用:带走切削热和飞屑、润滑加工。冷却液带走切削热,减少传递给刀具和电机热量,延长寿命;带走飞屑避免二次切削;润滑减小切削力,加工更稳定。铜加工选油性切削液可改善表面质量。
15. 刀具磨损三个阶段
刀具磨损分:初期磨损、正常磨损、剧烈磨损三阶段。
初期磨损主因刀具温度低、未达最佳切削温度。此时磨损以磨粒磨损为主,对刀具影响大、易崩刃。此阶段极危险,处理不当直接导致崩刃失效。刀具度过初期磨损期,切削温度达一定值,主磨损为扩散磨损,主要引起局部剥落,磨损量小且慢。磨损达一定程度,刀具失效进入剧烈磨损期。
16. 为什么刀具要磨合及如何磨合?
前文提到初期磨损阶段易崩刃。为避免崩刃必须磨合刀具,使切削温度逐渐升至合理温度。实验验证:相同加工参数对比,磨合后刀具寿命提升2倍以上。磨合方法:保持合理主轴转速、进给速度减半,加工时间约5-10分钟。加工软材料取小值、硬金属取大值。
17. 如何判断刀具严重磨损?
判断方法:
- 听加工声音,有尖锐异响;
- 听主轴声音,主轴明显吃力;
- 感受加工振动增大、主轴明显振动;
- 看加工效果,加工底面刀纹时好时坏(若初期如此说明切深过大)。
18. 何时换刀?
应在刀具寿命极限2/3处换刀。例:刀具60分钟严重磨损,下次加工应在40分钟内换刀,养成定期换刀习惯。
19. 严重磨损刀具能否继续加工?
刀具严重磨损后切削力可增至正常3倍。切削力对主轴电极寿命影响大,主轴电机寿命与切削力三次方成反比。例:切削力增3倍,加工10分钟相当于主轴正常工况下使用10×3³=270分钟。
20. 粗加工时如何确定刀具伸出长度?
刀具伸出越短越好。但实际加工中太短需频繁调整刀长,严重影响效率。实际如何控制伸出长度?
原则:φ3刀柄伸出5mm可正常加工;φ4伸出7mm;φ6伸出10mm。上刀尽量控制在以下数值。若上刀长度超上述值,刀具磨损时尽量控制加工深度,需多练习掌握。
21. 加工中刀具突然断裂怎么办?
- 停止加工,查看当前加工序号。
- 检查断刀是否有刀体残留,有则取出。
- 分析断刀原因(最重要)。为何断刀?需分析上述影响加工各因素。但根本原因是刀具受力突增。或刀路问题、刀具抖动大、材料硬、主轴转速错误。
- 分析后换刀继续加工。若刀路未改,原序号推进一序号加工。此时必须降低进给速度:一是断刀后工件硬化严重,二是刀具磨合。
相关文章:CNC雕刻加工21条基础常识(基础篇)
制造工艺