


钢制件表面硬化处理专业服务:提升耐磨与综合性能
表面硬化工艺在机械、电子、医疗、航空航天、油气等全产业链中至关重要。众多应用场景要求表面具备高硬度/高强度,复杂工况下更需兼顾耐磨表层与抗冲击的芯部韧性。
两大工艺路线实现差异化性能
为获取上述差异化特性,采用两大类工艺:
- 改变表层化学成分(渗碳、渗氮、氰化、碳氮共渗),在淬火回火前/后实施;
- 仅表层淬火强化(火焰淬火、感应淬火),通过加热淬火硬化表层。
渗碳工艺深度解析
将工件在渗碳介质中加热,使碳原子扩散至表层形成可控深度的渗碳层。渗碳层深度取决于介质碳势、渗碳温度(843-954℃)与时间。适渗碳钢为低碳钢(C<0.3%),钢种选择、淬透性及淬火方式取决于截面尺寸、芯部硬度要求及服役工况。
三大主流渗碳技术
液体渗碳
在熔融氰化钡/钠中加热钢件,除碳外渗入氮,进一步提升表面硬度。
固体渗碳
将钢件与固体渗碳剂密封容器中加热渗碳。
气体渗碳
在含特定碳势气氛中加热钢件,碳势可精准控制。
上述方法均可直接淬火,或风冷后再加热至奥氏体化温度淬火。渗层深度可按工况调整。若仅需局部渗硬,可用镀铜或防渗膏覆盖非渗区;或全渗后机加工去除指定区域渗层。
渗氮工艺
在900-1150℉氨气/分解氨气中加热钢件,形成薄而硬的氮化层。要求钢材含强氮化元素(Cr、Mo、Al等特种钢)。核心优势:可在渗氮前完成淬火回火及机加工,因渗氮变形极微。
氰化工艺
在熔融氰化钠浴中加热至略高相变温度,淬火获得薄硬层。
碳氮共渗
在含烃类与氨气的气氛中同时渗碳渗氮。淬火件渗透温度774-885℃;不需液体淬火时可降至649-788℃。
火焰淬火
高温燃气火焰快速加热表面至相变温度以上,随即喷淋淬火介质(水/油)硬化。适用碳含量0.30-0.60%钢材。淬火后须立即回火,视件大小成本选用炉回火或火焰回火。
感应淬火
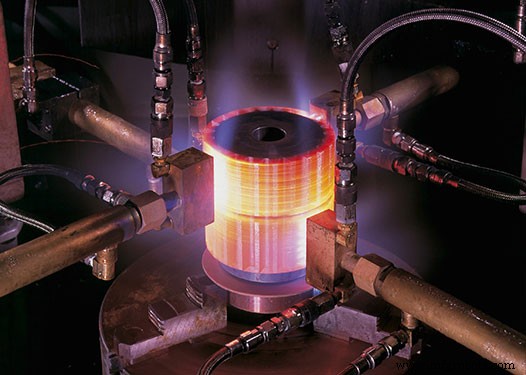
高频电流感应加热工件表面,加热深度取决于频率、热导率及加热程度。喷水淬火或浸油淬火。适合自动化生产线集成。
若您有机加工零件需表面硬化处理,请发送图纸,我们可提供一体化“机加工+热处理”服务。
制造工艺