


表面粗糙度完全指南:单位、对照表与测量技术
什么是表面粗糙度?
表面粗糙度(简称粗糙度)是表面纹理的组成部分。通过实表面沿法矢量方向偏离理想形态的偏差量化。偏差大则粗糙,偏差小则光滑。表面计量中,粗糙度通常视为测量表面的高频、短波长分量。
实际应用中,往往需同时掌握振幅与频率信息,以确保表面满足功能要求。粗糙度在决定物体与环境相互作用中起关键作用:摩擦学中粗糙表面磨损更快、摩擦系数更高。粗糙度常能预测机械部件性能,因表面不规则可能成为裂纹或腐蚀萌生点。但受控粗糙度也可促进粘结。跨尺度描述符(如表面分形度)比特定尺度描述符能更有意义地预测接触刚度、静摩擦等力学相互作用。高粗糙度通常不利,但制造中难以精准控制且成本高(如FDM 3D打印件)。降低粗糙度通常增加制造成本,导致成本与性能权衡。
粗糙度可用“表面粗糙度比较样块”人工比对,更通用的是用轮廓仪测量:接触式(金刚石针尖)或光学式。受控粗糙度有时是必要的,如高光表面过亮/过滑(触控板即例),需受控粗糙度——此时振幅与频率同等重要。
表面粗糙度单位
算术平均值(Ra)是公认标准,可用英制(微英寸)或公制(微米)单位。表面光洁度用平均或轮廓仪测量。平均仪无法测波纹度,通常在仪表上直接显示数值。
如何测量表面粗糙度?
表面粗糙度是表面轮廓相对光滑度的数值化计算,采用数值参数Ra。Ra表面光洁度对照表显示测量长度内表面高度的算术平均值。
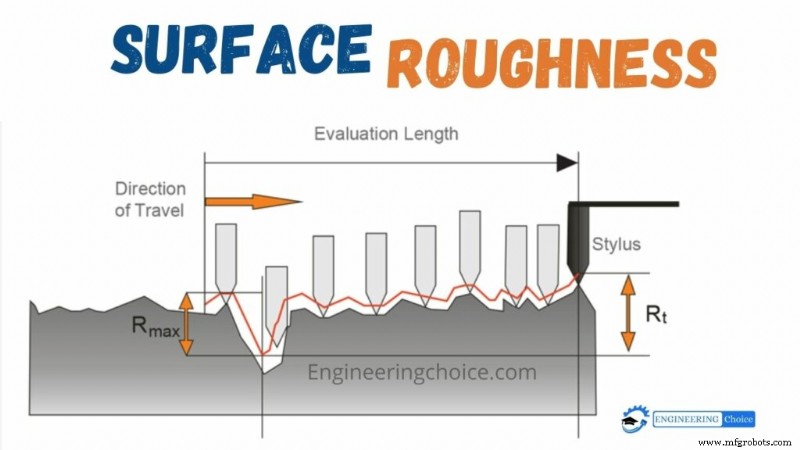
表面三要素:粗糙度、波纹度、纹理方向。不同因素影响表面几何特性。测量体系主要分四类:
- 直接测量法
- 非接触法
- 比较法
- 在线测量法
直接测量法用针尖垂直划过表面,通过记录轮廓确定粗糙度参数。
非接触法用光/声替代针尖。白光干涉、共聚焦光学仪器替代物理探针,原理各异。
比较法使用设备/工艺生成的粗糙度标准样块,通过触觉/视觉与已知参数表面对比。
在线技术如电感法:利用磁性材料电感拾取器测距,通过电磁能量获取比较粗糙度参数值。
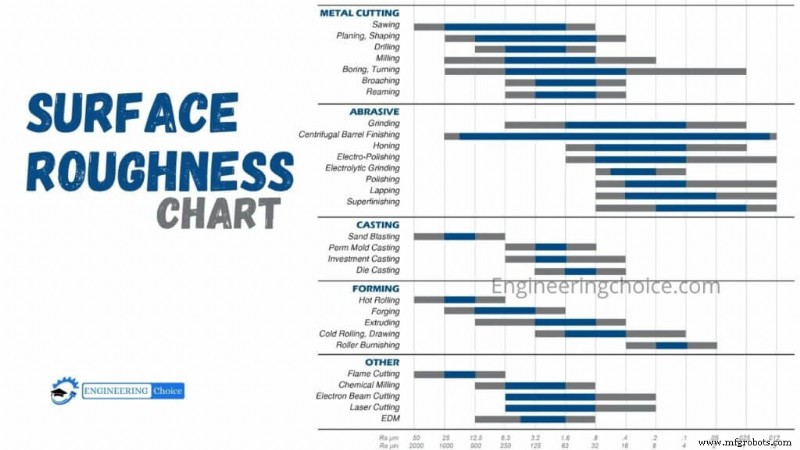
表面粗糙度对照表
加工方式与边缘状况差异大,下表列出常见制造工艺对应Ra值:
表面粗糙度各类测量方法
测量方法/设备多样,归纳为三大类:
- 轮廓法:高分辨率探针测量表面,灵敏度堪比唱针。普通CNC探针效果有限。
- 面积法:测量有限面积,给出峰谷统计平均值。包括超声散射、光散射、电容探针等。易自动化执行。
- 显微镜法:定性技术,依赖对比度测量,提供表面峰谷相关信息。
制造工艺