


表面光洁度深度解析:单位、符号、关键对照表与核心要点
什么是表面光洁度?
表面光洁度,又称表面纹理或表面微观几何特征,由纹理方向、表面粗糙度、波纹度三大特征定义。它包含表面相对绝对平面(真平面)的微小局部偏差。
表面纹理是控制摩擦和滑动转移层形成的重要因素。大量研究致力于探究表面纹理对滑动摩擦磨损的影响。表面纹理可为各向同性或各向异性。视纹理特征,滑动时可能出现爬行-滑动摩擦现象。每种制造工艺都会产生特定表面纹理,通常优化工艺确保纹理可用;必要时增加后续工艺修饰初始纹理(如磨削、抛光、研磨、喷砂、珩磨、电火花、铣削、光刻、化学铣削、激光纹理化等)。
表面光洁度定义
表面光洁度/表面纹理/表面拓扑,由纹理方向、粗糙度、波纹度三特征定义表面本质,包含表面偏离理想平面的微小局部偏差。当意在包含三特征时常称“表面纹理”以避免混淆——机加工人员常将“表面粗糙度”称为“表面光洁度”。另一同义词为“表面拓扑”。
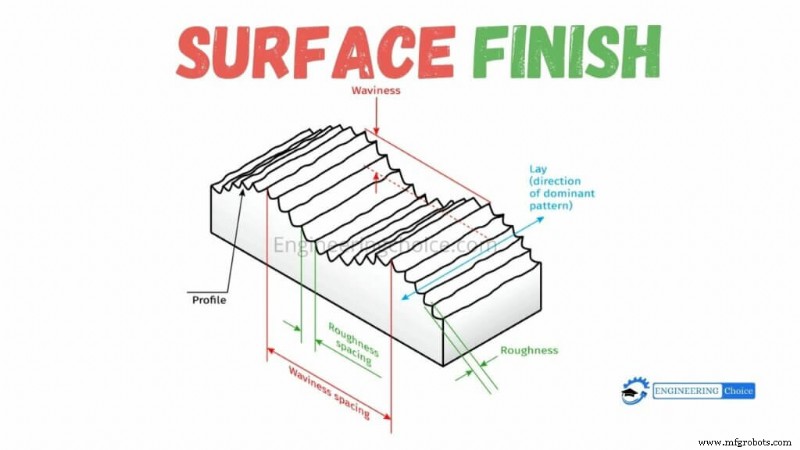
下图直观展示波纹度、纹理方向、粗糙度三者关系:
纹理方向
描述表面主导纹理模式及其取向。由制造工艺产生,可为平行、垂直、圆周、交叉、径向、多向、各向同性(无方向)。符号详见下文符号章节。
波纹度
指间距最宽的表面光洁度变化。周期性瑕疵大于粗糙度取样长度,但足够小/短/规则,不视为平面度缺陷。常见成因:热胀冷缩翘曲、切削颤动/挠度产生的加工缺陷。波纹度在评定长度测量生成波纹度轮廓,不含粗糙度/平面度/形位误差引起的不规则。波纹度间距(Wsm)为波峰至波峰间距,波高由平均波纹度(Wa)或总波纹度(Wt)定义。波纹度要求虽少于粗糙度,但对轴承滚道、密封面等关键部件至关重要。
表面粗糙度
指表面几何微小不规则。是表面光洁度中最常被指定、测量、计算的方面,许多人用“表面光洁度”仅指粗糙度。
表面光洁度符号
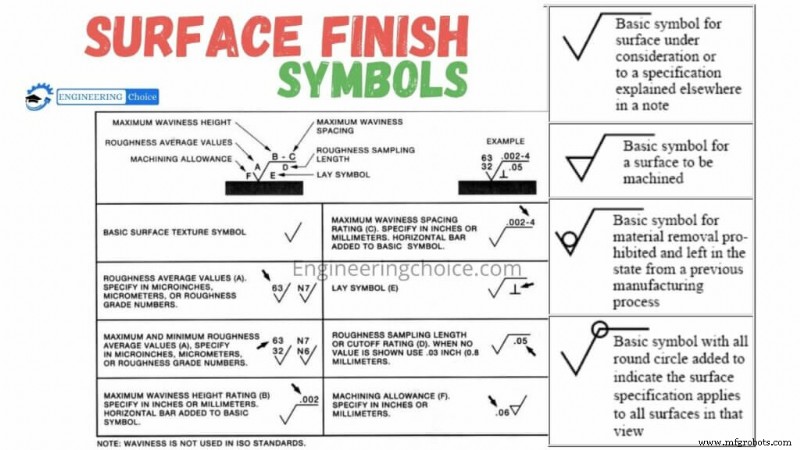
基本符号为尖端落在待标注面上的对勾。变体符号提供额外指令(见下表)。
表面光洁度单位
Ra — 算术平均粗糙度
又称算术平均值(AA)或中心线平均值(CLA)。粗糙度轮廓与其平均线间区域面积的平均值。图形上:粗糙度轮廓与中心线夹角面积除以评定长度。评定长度通常为5个取样长度,每取样长度等于一个截波长度。Ra是最常用参数,因模拟电路易实现绝对值积分,无需数字电路即可测量。但Ra不足以完全刻画粗糙度——同Ra不同形貌表面性能差异大,需更多参数区分。
Rmax — 最高峰至最低谷垂直距离
对划痕、毛刺等异常值极敏感,Ra等平均值参数可能掩盖这些特征。
Rz — 欧洲(尤其德国)常用
Rz测5个取样长度内最大5个峰谷差的平均值。Ra对极值不敏感,Rz专门捕捉极值,故更敏感。
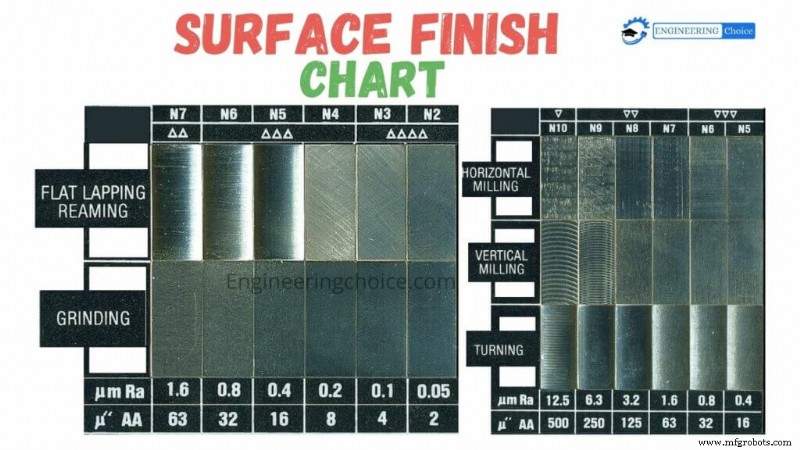
表面光洁度对照表
核心要点速记
- 表面光洁度含波纹度、纹理方向、粗糙度,但技术图纸常仅标注粗糙度。
- Ra为平均粗糙度,低估表面高度变化。
- Rz为平均最大峰谷高度,近似最严重表面高度变化尺寸。
- 通常Ra < Rz。粗略换算:7.2 × Ra ≈ Rz(仅作估算)。
- 须明确粗糙度单位:SI(μm)还是英制(μin)。
- 表面越光滑成本越高(需更多工序),应规定最粗可接受光洁度以降低成本。
制造工艺
- 掌握铝砂铸表面精加工:提升表面质量的关键技术
- 表面粗糙度与表面光洁度:符号、对照表与标注详解
- CNC加工零件表面精加工的关键要点与禁忌
- 表面磨削解析:制造业效益与应用
- 表面粗糙度详解:单位、对照表与测量技术
- 表面光洁度详解:单位、符号与实用对照表
- 掌握表面粗糙度:测量与功能的全面指南
- 熔模铸造实现卓越表面光洁度的奥秘
- 理解标准加工表面光洁度:定义、重要性与最佳实践
- 平衡周期时间与表面光洁度:优化生产力与质量
- DIN 1725-1 3.3211 T4 (6063) 铝合金——耐腐蚀、可阳极氧化、可焊接的高性能型材合金
- DIN 1725-1 3.3211 T6 (6063) 铝合金——高强度、耐腐蚀、优异装饰性的挤压型材首选