


薄壁零件CNC加工优化:实战技巧与解决方案
薄壁零件CNC加工面临的核心问题
1. 加工过程中的刚性与强度不足
薄壁零件通常要求整体壁厚不超过1mm。尽管结构紧凑,但刚性差、强度低,难以满足实际生产需求。在实际加工中,材料本身的特性往往导致加工效果不达标,因此必须通过改进工艺流程来确保加工质量。
2. 加工方法与夹持策略的局限
零件夹持时,在保证夹紧紧密度的基础上,需对管理矩阵和旋转矩阵进行全面优化控制。同时,因夹具受主轴影响,必须确保所有重心控制集中在主轴顶端,才能有效保障各工序顺利进行。需根据零件实际状态进行有效的悬伸深度控制与选择,确保整体长度符合设计要求。此外,还需保证夹具的强度和硬度满足实际需求,减少夹具损耗,延长使用寿命。然而在实践中,刀具控制主要集中在薄壁零件的CNC切削上,许多操作员未合理选择切削角度,导致整体切削角度不符合实际要求,无法以最小切削力有效控制零件变形。
薄壁零件CNC加工工艺优化措施
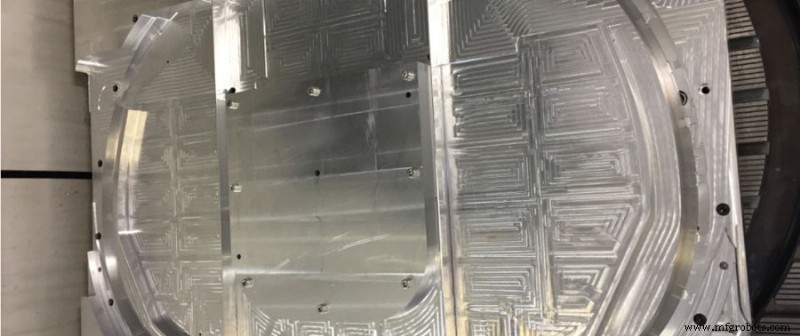
1. 优化加工工艺路线
相较于传统工艺,薄壁零件数控加工通过工艺设计与加工参数优化,可大幅降低加工过程中的数据误差,有效保证零件质量。通过对薄壁零件数控加工技术工艺的综合分析,当前加工方法主要遵循“粗加工—半精加工—精加工”的渐进原则。
- 粗加工阶段:结合零件实际情况制定针对性加工方案,在提高加工质量的同时降低材料损耗。
- 半精加工阶段:去除零件表面相关余量,为后续精加工的数据精度奠定基础。
- 精加工阶段:需进行精准数据分析,采用精细技术手段实施加工管理。例如通过精铣外圆进行加工优化,最终确保零件整体尺寸符合设计要求。
薄壁零件CNC加工对变形控制要求极高。为提升精密制造水平并降低资源消耗,必须首要做好变形控制,优化加工方法与参数,制定科学加工方案,将变形量控制在可接受范围内。
2. 改进加工方法与夹持策略
薄壁零件加工方法主要涉及工艺设计、零件夹持、刀具控制三大方面。实际加工中应完成CNC工艺策略分析,明确硬件实际承载能力,分析载荷序列与变形的关系,制定针对性工艺设计。核心计算公式为F=KU,其中F为薄壁零件载荷阵列,KU为刚度矩阵(加工变形技术值)。三者综合分析显示:当载荷阵列值逐渐减小时,应有效调整刚度矩阵,从而保证零件整体质量提升。同时通过全方位调整优化KU值以强化材料强度,最终选定合适的加工生产方法。
薄壁零件CNC加工优化效果评估
1. 有效控制零件变形
结合实际情况,薄壁零件CNC加工应按设计要求实施:先粗加工,后半精加工,最后精加工。在加工实施基础上优先进行表面控制。但在毛坯构建过程中,内部受外部环境影响,加上热处理作用,易导致零件变形,最终影响尺寸精度与设计质量。因壁厚度持续变化,刚性结构无法满足生产需求,导致自主导向发生改变。壁厚持续减小引发切削振动,导致产品尺寸不达标,核心表面质量无法保障。CNC加工虽依赖设计参数与科学方法,但受外部因素干扰,加工难度增加,产品质量难达标,精度偏差大,甚至无法承受既定夹紧力而发生变形,导致加工质量低下。
2. 全面优化工艺效果
为全面提升工艺质量,需从工艺改进方案与加工方法改进两个维度入手。
(1) 工艺改进方案
结合设计需求,薄壁零件加工应先对整个端面进行粗铣,再通过热处理完成初步加工。采取措施:将径向夹紧力改为轴向压紧,使零件仅受轴向力而不受径向力,大幅减少夹紧变形。初加工完成后进行时效处理消除应力,最后完成精加工。精加工阶段需预先安排管理加工余量,有效避免因余量不足导致既定工艺无法实施、内圆设计无法修正等问题。
(2) 改进加工方法
为确保孔的实际状态在设计师可控范围内,精加工阶段应尽量采用“轻刀”走刀技术,最大程度提升加工质量。操作员需根据零件实际情况选择针对性机床加工,保证加工强度,实现零件加工稳定性,确保材料符合作业要求,减少设备损坏对零件造成的二次伤害。
结语
通过分析国内薄壁零件CNC加工现状,结合工艺改造实际效果,只有持续优化加工工艺,才能有效提升加工质量,减少振纹、变形等问题,保证产品实测尺寸与表面粗糙度满足设计管理要求。通过相关案例结果的有效分析研究,不仅要结合实际生产经验进行分析优化,还要针对不同加工方法引发的差异化问题提出对策,确保加工质量不受生产经验局限,最终消除薄壁零件CNC加工质量隐患。因此,只有持续强化加工仿真分析质量,有效改进加工方法,才能最大程度提升加工质量,确保全过程可控。
制造工艺