


何时更换或重磨铁工工具:关键指标与专家指导
2026年2月11日
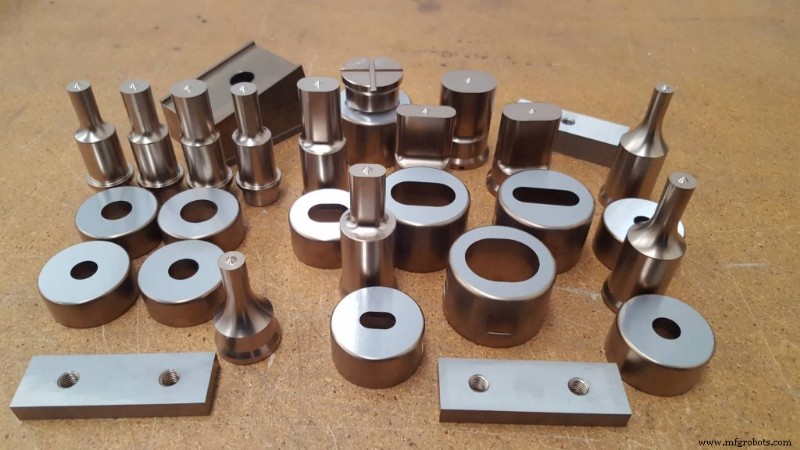
携手 Gunna Engineering 升级铁工工具,消除切割质量问题,为墨尔本制造业提供耐用、高性能解决方案。
精密钢制造要求工具在连续操作中保持尺寸精度。操作员发现切割不一致时,往往预示工具完整性下降。定期检查可预防停机,维持生产可靠性。
影响铁工工具产出的性能指标
制造不一致常在工具失去刃口锋利度或结构对齐时显现。操作员可能观察到切割质量多变、材料拖拽增加或生产中剪切性能不规则。机器应力随磨损表面需更大力维持标准产出而上升。
若繁忙制造计划中磨损未被检测,尺寸变异加速。例行审查有助于在整批次或下游工艺受损前识别微小偏差。记录这些变化为评估长期工具疲劳提供清晰参考。
参阅研究《金属冲孔过程中工具磨损影响的数值评估》,深入了解磨损进程及其对切割质量的影响。
不可忽视的材料与操作线索
表面缺陷、机械阻力和异常切割响应常作为渐进磨损的早期预警。这些迹象初期可能微小,但随结构硬度下降而恶化。监控运营趋势确保机械在重复载荷条件下保持稳定性能。
留意以下指标:
- 毛刺形成: 切削面失去锋利度时出现凸起或锯齿边缘,表明工具表面剪切效率不足。
- 机器应力增加: 每冲程更高阻力预示疲劳切削几何迫使机器以过载补偿。
- 工件变形: 不规则或变形组件揭示冲头模具组不均匀磨损导致的对齐不一致。
- 表面拖痕: 工具面失去硬度无法顺滑穿过材料时形成线性摩擦痕迹。
- 冲头弹出不一致: 延迟或不均匀材料释放表明配合组件间隙减小和冲头回复受损。
要求工具更换的条件
当磨损模式超出可服务极限,更换铁工工具成为最高效选择。超出尺寸或硬度阈值的工具不再维持安全或可重复切割性能。更换这些组件恢复精度,减少重型制造中不必要的机器振动。
评估以下条件:
- 冲头直径过大: 增加的冲头直径破坏孔精度,损害尺寸公差,提高返工要求。
- 严重崩刃: 刃口崩解削弱工具稳定性,导致不一致载荷传递并加速结构疲劳。
- 过度重磨损耗: 反复磨削的材料损失降低工具刚性,缩短功能寿命。
- 硬度退化: 硬度降低减弱抗压变形能力,影响切割均匀性。
- 永久对齐变形: 变形工具阻碍受控切割,产生不规则剪切接触并向机架传递损害应力。
面向增强制造产出的精密工具专长
工具精准修复、正确成型或更换以实现繁重制造工作所需切削几何后,生产质量一致性得到改善。
Gunna Engineering 提供精密工程工具解决方案,经重型制造需求考验,保持一致生产精度。我们的专业加工能力和经验证的翻新专长,为要求耐用、长寿命性能的车间提供可靠、高公差铁工工具。
联系我们,获取针对苛刻载荷条件的专家评估、重磨解决方案和更换选项。
相关博客文章: 冲头与模具间隙指南:选择低碳钢、不锈钢和铝的正确间隙
优化:Netwizard SEO
制造工艺
- BLDC 无刷直流电机专业指南:原理、结构与应用全景
- Modbus + MKR WiFi 1010 + RS485 实现用电监测
- 研磨抛光工艺:原理、分类与精密加工优势
- 冰刀的艺术与工艺:三千年演变、材料革新与制造精髓
- 连铸结晶器:钢材质量与生产效率的核心关键
- 转向助力油更换全流程:检查周期、DIY步骤、费用与避坑指南
- 斜齿轮减速机:自动化系统扭矩放大与调速的核心部件
- 用 Arduino Nano 与 MAX7219 制作 24×16 LED Pong 游戏机
- 两足行走机器人 Baby Dino——Arduino Mega 驱动 5 个舵机
- 铁矿石地质勘探全指南:从成因分类到找矿实战策略
- 专业轴类制造:精密工艺与定制解决方案
- Raspoulette:太阳能自主鸡舍门控制系统原型