


连铸结晶器:钢材质量与生产效率的核心关键
连铸结晶器概述
在连铸工艺中,液态钢从钢包经中间包流入结晶器。结晶器被视为连铸工艺的“心脏”,在工艺效率和铸坯质量中起决定性作用。最终铸坯形状和表面质量在结晶器中形成。若结晶器内条件不当,后续工序无法挽回铸坯质量。液态钢在结晶器中靠水冷铜壁凝固形成固体壳。结晶器本质是敞口箱型结构,内衬高纯铜合金水冷内衬。箱体形状和尺寸多样,可铸造方坯、矩形坯、圆坯、板坯、薄板坯等多种断面。
液态钢冶炼完成后,钢包中钢水通常送往连铸机。钢水从钢包注入中间包,再从中间包进入水冷铜结晶器,诱导形成薄壳(图1)。容器间流动靠重力驱动。中间包与结晶器间,驱动力与中间包液面至结晶器液面的液面高度成正比。通过计量嘴、塞棒或滑动水口控制流入结晶器的流速。结晶器液面(称“液面”)对铸坯表面质量至关重要。所有结晶器参数需精准稳定控制以保证表面质量。
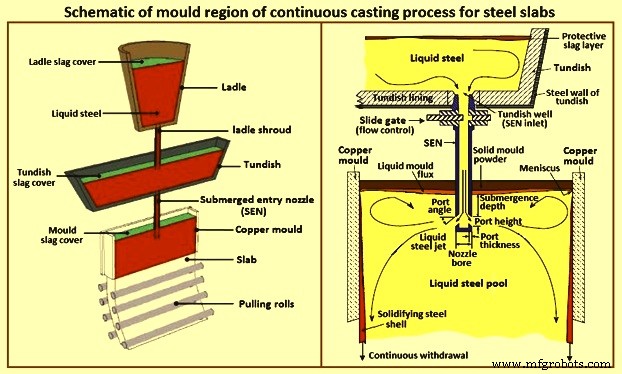
图1 板坯连铸工艺结晶器区域示意图
结晶器主要功能是生成并稳定足以抵抗液态核心金属静压的固体壳,从而在二次喷淋冷却区入口处容液相。若结晧系统失效,可能发生漏钢,高温钢液喷出造成严重危险。
液面控制与润滑
通过中间包塞棒、滑动水口或沉没管上方计量嘴匹配金属流速与拉速。方坯通常用固定计量嘴,通过调整拉速适应流速变化。铸坯表面质量要求液面精准控制在极窄范围内,至少±5mm,通常±3mm以内。液面测量可采用多种方法。
铸坯与结晶器壁有相对运动,需润滑。在结晶器与高温液相间插入薄层润滑油或润滑渣,防止直接接触损坏结晶器。
板坯结晶器液态钢表面通常覆盖保护渣(铸造粉)。保护渣熔点低,覆盖液面提供润滑、控制传热、防止二次氧化、热绝缘自由液面、吸收上浮夹杂。小方坯传统用菜籽油防粘结,现多改用合成油。
结晶器技术演进与材料选择
连铸技术发展使结晶器从单纯盛装液态钢的容器演变为实现质量和产量目标的核心部件。更先进材料的选择延长寿命、改善传热特性,配合最佳锥度研究,使结晶器处于现代技术前沿。其特性针对各连铸机专门设计,持续技术改进。
连铸过程中,铜结晶器板控制钢产品形状和初期凝固,质量由此生成或丧失。保持可靠、无裂纹、尺寸公差严格的结晶器对安全生产至关重要。结晶器维护成本占铸机运行成本很大比例,因此理解其热力学和力学行为极其重要。
铜板承受极端温度梯度导致几何变形。长时间高温运行产生蠕变,伴随热疲劳现象(因开停铸时室温加热冷却循环)。此外铸坯与结晶器间可能发生摩擦(以滑动摩擦为主,少量粘滞摩擦),这些损伤可能导致灾难性后果。
结晶器及材料性能要求取决于具体应用和应力水平,主要由设备和铸造参数预设。不同铸坯断面需不同结晶器类型。新结晶器设计须选正确型腔轮廓,实现高产品质量、最佳拉速、平稳运行和长寿命。
凝固壳支撑机制
液面位置,液态钢与结晶器极短时密切接触后形成明确壳。壳存在后,壳与结晶器壁间通常有屏障:液态或固态铸造渣、气隙或其组合。新生壳开始增厚,但初期很薄且温度高,极易变形。结晶器须环向和纵向持续支撑壳,直至其相对自立。
近净形连铸工艺对现代结晶器材料要求极高:超高拉速、更高比例液钢需在结晶器内凝固形成稳定壳。极端温度要求材料更高强度。同时铸造辊等部位承受高交变热应力。这种多样化要求需高度发达的材料和系统专业知识满足。
贯流水冷铜结晶器是连铸机关键部件。须重视结晶器设计和材料要求问题。采用多种设计:薄壁管式、实心式、板式结晶器。板式结晶器寿命好且避免整体铜块加工。
材料性能要求
为确保最优性能,结晶器须在平均工作温度下长期保持原始规格,首要具备足够传热能力。热应力主要产生于液面热面区,导致结晧或多或少快速永久变形,缩短寿命。现象严重程度与结晶器内温度水平、热面与冷面温差、液面区与紧邻下方区域温差有关。针对各种工况的合理方案取决于正确选择结晶器材料。
钢、黄铜、铜均用作结晶器材料,但最优材料是含微量合金元素的高纯铜,通过析出硬化或提高再结晶温度延长寿命。常用材料:DHP(脱氧高磷)铜、CuAg、CuCrZr、CuNiBe、CuNiP。结晶器镀层可延长寿命。
主要铜合金材料特性
- DHP铜:性能广为人知,仍是连铸方坯结晶器最广泛材料,适用热流适中、壁厚不大场合。
- 含银铜:加入0.10%银,再结晶温度提升约100℃。用于大方坯、板坯结晶器,液面温度达300℃以上(因壁厚大、热流高)。该材料在300℃长期暴露下保持初始硬度(HB>80),可重复加工磨损板材至最小规定厚度。也广泛用于特殊工况方坯结晶器(弱顺序浇铸、高拉速、非最佳冷却、冷却水温差大等)。
- CuCrZr(铬锆铜):结构硬化合金,高温力学性能好、导热性高。主要合金元素溶解度随温度变化,CuCrZr满足工业要求(耐污染、成本、导热损失),长期高温下保持硬度,广泛应用。
- CuNiP(镍磷铜):新型合金,化学成分可按单一应用调整,个性化满足各用户结晶器特定需求。兼顾高温导热性和力学强度,最小化结晶器周向温差,改善凝固条件,减少凝固壳和结晶器热应力。可控导热率显著降低冷却条件临界状态(润滑膜厚度、热流、凝固壳收缩三变量关联),消除过大热应力和开裂问题。
结晶器镀层技术
接触高温钢液的铜结晶器表面常镀层以提供更硬工作面,避免铜粘连导致铸坯表面裂纹。常用铬镍镀层,常含中间镍层提高结合力。铬镀技术大幅进步,适当厚度沉积层在各层面保证满意效果。
现有金属和陶瓷镀层。陶瓷镀层延长寿命但因高成本、低传热未广泛应用。金属镀层为镍或铬基。铬虽脆、耐磨性低,但仍是结晶器镀层最常用金属元素。
挤压铜管结晶器常用Ni-Cr特种镀层:镍合金底层+硬铬面层。源于四板式结晶器经验。镍层热膨胀系数约为铬的两倍,更能容忍液面区铜热膨胀,避免铬层开裂,显著延长寿命。
单件挤压结晶器内表面镀镍曾因镀层均匀性和表面质量难题受限。新Ni-Cr镀层工艺可在管结晶器热面拐角和平面实现光滑一致镀镍面。多家钢厂现场对比测试证实,Ni-Cr镀层管结晶器平均寿命显著高于常规铬镀层管。
结晶器退役由内表面磨损状况决定。未解决会导致凝固问题和/或铸坯缺陷。拐角磨损最快(因拐角快速凝固)。开发了拐角加厚铬层的特定几何镀铬法,兼顾拐角耐磨和平面传热性能。实验室和现场对比测试证实该独特镀层几何显著改善拐角磨损。
铬镀层仍广泛用于大方坯、梁坯板式结晶器,技术成熟。板坯结晶器通常镀镍,厚度和配置多样。有时薄铬层覆盖镍层提高耐久性。除两种硬度配置镍外,新型镍钴合金近期试用,耐磨性更好。选择标准方案完全取决于用户具体工况和结晶器维护返修要求。通过对比测试确定最佳镀层厚度,提高可用性和成本效益,延长结晶器寿命。
结晶器优化参数
优化参数包括:(1)铸造钢化学成分,(2)保护渣,(3)拉速,(4)结晶器锥度,(5)壁厚,(6)冷却条件(水质、流速、流率),(7)二冷导向段调整,(8)振动装置调整,(9)宽度变更等。需逐案精细调整。
连铸结晶器最适长度为510-915mm,似与断面尺寸无关。图2给出拉速与结晶器长度关系。小断面高拉速下高传热率、允许薄壳(鼓包轻)可解释此现象。高拉速需增大锥度维持高传热率,特别是板坯窄面。
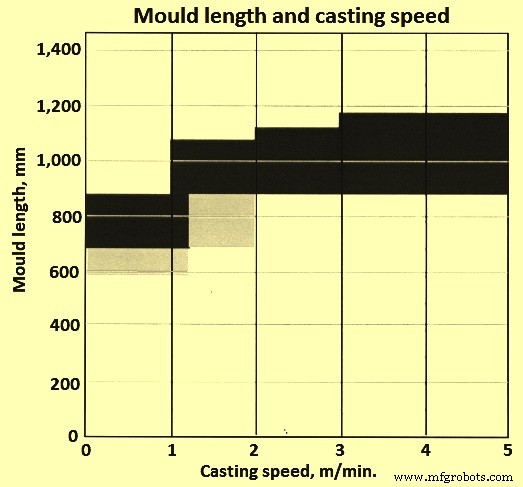
图2 结晶器长度与拉速关系
结晶器结构类型
连铸结晶器通常有三种布置:(1)板式结晶器用于板坯和大方坯(图3);(2)管式结晶器用于方坯、小方坯、圆坯(图4);(3)钻冷却孔块式结晶器用于梁坯等复杂断面。薄板坯连铸(如CSP)用漏斗形结晶器(图4)。板式和管式普及;块式和漏斗式因用铜量大、加工量大而昂贵。
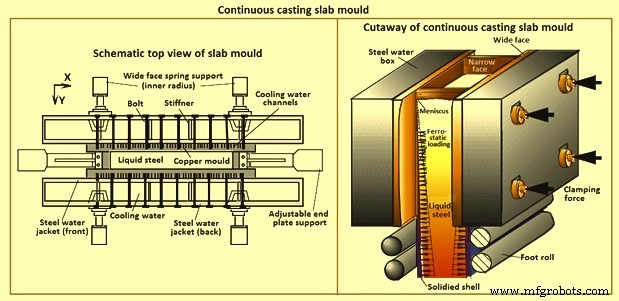
图3 连铸板坯结晶器
板式结晶器制造
板式结晶器制造:铸造板坯→热轧(或锻造)→冷轧→全板100%超声检测→合格板经高精CNC加工满足严格公差→按需焊接钢柱→按需镀耐磨镀层→最终检验。铜板厚30-60mm,安装在水套上,组装夹紧成型铸坯断面。冷却水在铜板背面加工槽中循环。铜板通常用螺栓紧固。
冷却水系统
结晶器通常用闭式水冷却系统。冷却水经模架流至结晶器底部分配室,上行经冷却槽至顶部集流室,再经模架回水处理厂。冷却槽可在铜板或背部水套中。
锥度设计
液面初凝时钢液相变收缩,铸坯断面收缩。为跟随收缩并支撑新生铸坯,结晶器铜板锥度匹配收缩。早期用简单线性锥度,今采用多段或抛物线复杂锥度更贴合收缩。板坯窄面典型锥度0.9%-1.2%/m,宽面0.35%-0.45%/m。
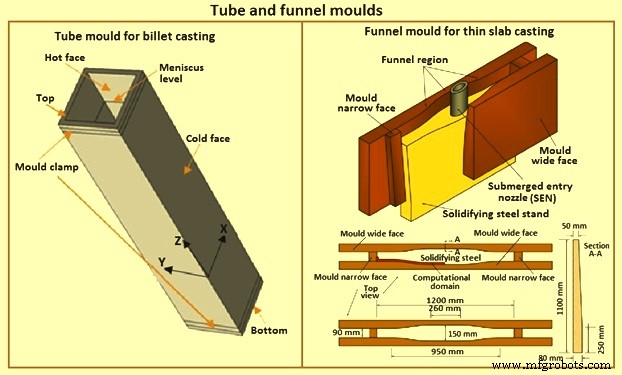
图4 管式和漏斗式结晶器
管式结晶器制造与特点
管式结晶器制造:圆截面铸棒→热挤压/锻造→冷拔成型满足几何力学规格(含锥度,最关键步骤,需强力精密压机)→专用钢模具成型(CNC加工)→机加工→内表面镀铬→检验测量。管式结晶器铜管周向无间断,无需夹紧板。水套环绕铜管全周。需将铜管在水套中居中。小方坯壁厚10-12mm,大圆坯达30-40mm。
管式结晶器冷却靠铜管全周环形水层。环隙厚度须均匀保证水流均匀、传热均匀。水通常自下而上流动。因铜管较薄,需更高水流速抑制核沸腾,典型速度11-13 m/s。
管式结晶器冷却面也施加锥度补偿壳/铸坯断面收缩。方坯拉速高(达6 m/min),收缩明显,抛物线锥度有益支撑壳/铸坯断面。历史上无复杂锥度配合高拉速时,薄壳在拐角收缩脱离,降低传热、延缓拐角壳生长,导致潜在漏钢或拐角附近裂纹缺陷。新型复杂断面减轻拐角脱离效应,促进均匀壳生长。管式结晶器寿命限制因素通常为液面附近变形导致锥度丧失。
薄板坯漏斗式结晶器
薄板坯铸造最创新技术是液态核心减少概念(LCR)。漏斗形结晶器是该概念首次实体化。可能由橄榄球运动员构想,形状设计容纳沉没水口(铸造洁净Al杀钢必备技术)。
结晶器振动
振动结晶器近乎普及,固定结晶器配高效润滑系统也可成功应用。振动通常为正弦波(简单机械易实现)。采用较短行程、高频率,提供每振动周期短暂“负拔速”(结晶器向下平均速度大于铸坯拉速)。振动频率从50 cpm提升至60 cpm,甚至250-300 cpm,带来振动痕浅、开裂少、调整量减少等益处。
制造工艺