


重新思考OEE:将设备效率转化为商业成功
本文挑战了对整体设备效率(OEE)——可用性×性能×质量——的传统认知,邀请您将其视为衡量整体商业效能的综合指标。
作为一名资深的可靠性管理教育者和顾问,我见过许多组织在定义自身OEE时举步维艰。特别是可用性,常被误解,导致指标失真,错失真正改进的良机。
从商业角度看,可用性最好用一个简单公式表达:一年内的实际运行小时数除以8,760(日历年的总小时数)。换言之,它是实际运行时间与经过时间的比率。在制造业中,可用性结合性能率,决定了您能卖出多少产品。
问题出在企业常调整可用性公式的分母,试图让指标看起来更好。这无异于站在体重秤上时把部分重量压在浴室柜台上——数字好看了,现实却未变。
将分母减少一小时,意味着那一小时的损失完全超出管理控制。现实中,只有真正的“不可抗力”(飓风、洪水)才算不可控;而应对准备程度决定了此类事件的影响大小。
以下是侵蚀可用性计算分母的三大常见陷阱,以及一个将OEE与全方位商业绩效对齐的更包容模型。
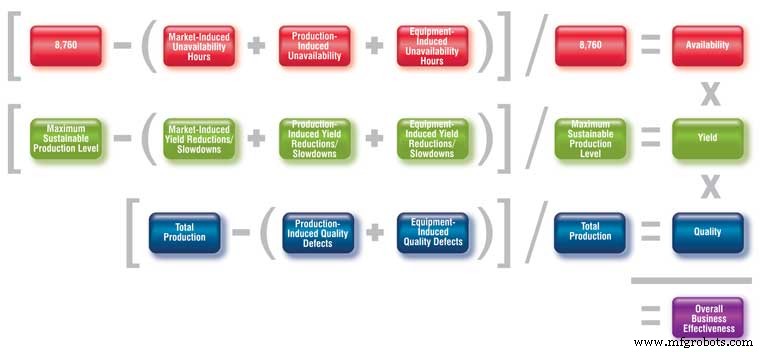
1) 市场停机时间
许多企业认为:厂房可用但市场无需求时,那些小时不应惩罚OEE。然而市场停机仍侵蚀利润、净资产收益率(RONA)和股东价值。解决之道在于重审产品组合、定价和推广,若市场缺口无法弥补,则需削净运营资产。
2) 生产停机时间
换型、清洁、除菌、法规检查等耗时常被排除在可用性之外。忽视这些活动,掩盖了单分钟换模(SMED)改进和更高效停机/启动程序的机会。以食品加工为例,强制清洁虽保安全,也减少可用小时;准确计量能激励我们采用延长安全运行时间的技术。
3) 计划维护停机时间
部分组织将计划维护视为“免费”,从分母中剔除。实则计划停机是预防策略的宝贵指标。将其纳入可用性计算,能鼓励主动维护规划、更好的停机管理和可维护性设计。
基于这些洞见,整体商业效能(OBE)可表达为:
OBE = 可用性 × 性能 × 质量(数学上同OEE),但采用更全面的可用性定义:
可用性 = (Dm + Dp + Def + Dpm) / 8,760
其中:
- Dm = 市场停机时间
- Dp = 生产停机时间
- Def = 设备强制停机时间
- Dpm = 计划维护停机时间
分别追踪各停机组件,并建立标准化的停机事件分类法。这种颗粒度能让您精准锁定根因,推动实质改善。
虽本文聚焦可用性,同类分类逻辑同样适用于性能和质量。将性能损失归类为市场、生产、设备驱动,可厘清深层驱动力;按行业特质细分质量缺陷,则能强化纠正措施。
真实的指标能照亮威胁与机遇,支撑数据驱动决策。为博取“让人感觉良好”的数字而牺牲指标真实性,终将损害利益相关者和组织绩效。
保持OEE(或OBE)纯净可信,再全力以赴让工厂运行在巅峰效率。警惕那些80%~90%的通用“世界级OEE”基准——这些平均值极具误导性,视行业而定可能遥不可及,也可能轻而易举。为迎合任意目标而操纵指标,只会导致自满或失真。
专注于真实、经济合理的可靠性改进,让指标引领您走向真正的运营卓越。
设备保养维修