


制造业OEE(设备综合效率)实战指南:算准、读懂、用好
OEE(Overall Equipment Effectiveness)是揭示资产真实生产力的核心KPI。最大价值:当OEE偏低时,其构成数据直接指向病灶。
两种计算路径,先看简版。
简易计算法:良品产出时间 / 计划生产时间
定义全良品产出时间:仅生产合格品、以理论最高速、零停机的时间。
停机时间 = 计划停机(换型调试等)+ 非计划停机(故障/非计划维修)。计划维护停机不计入停机时间。
公式:
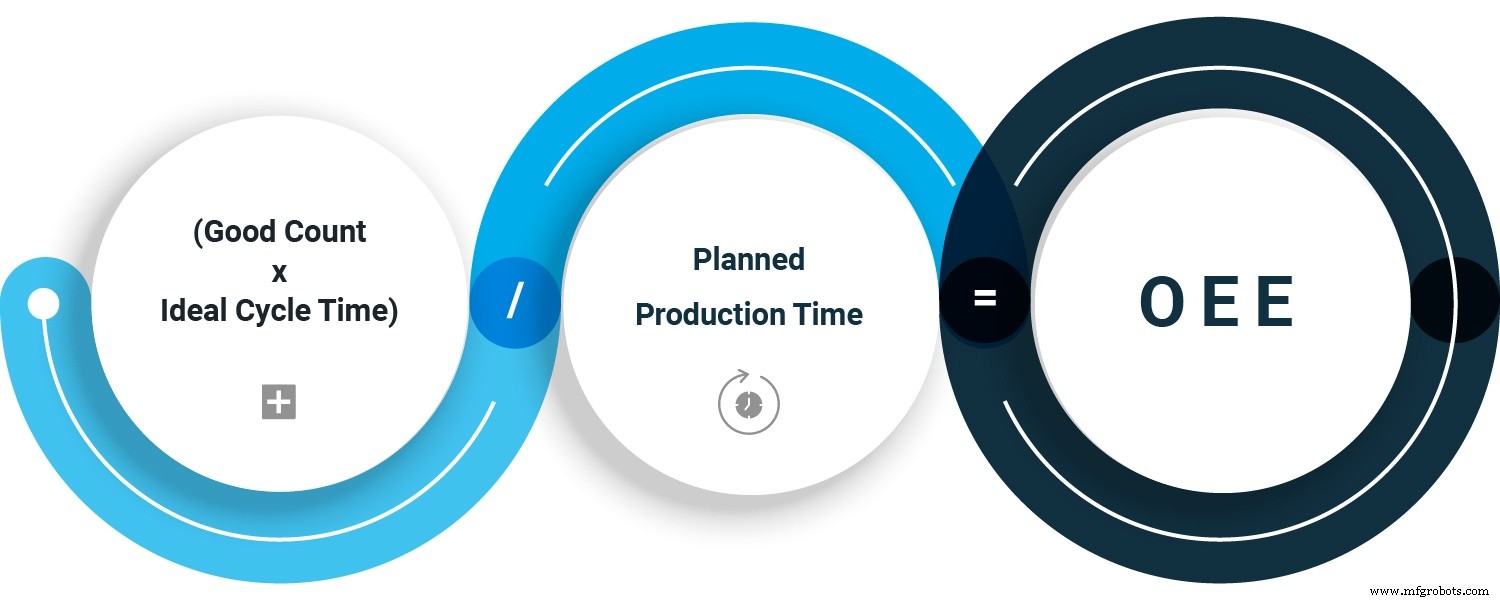
简易OEE计算
此法适合基准对标与基线设定,但弱点明显:OEE低时,不知归因。进阶法完美解决此痛点。
进阶计算法:三大损耗因子乘积
OEE = 可用性 × 性能 × 质量。三因子定义与求法如下:
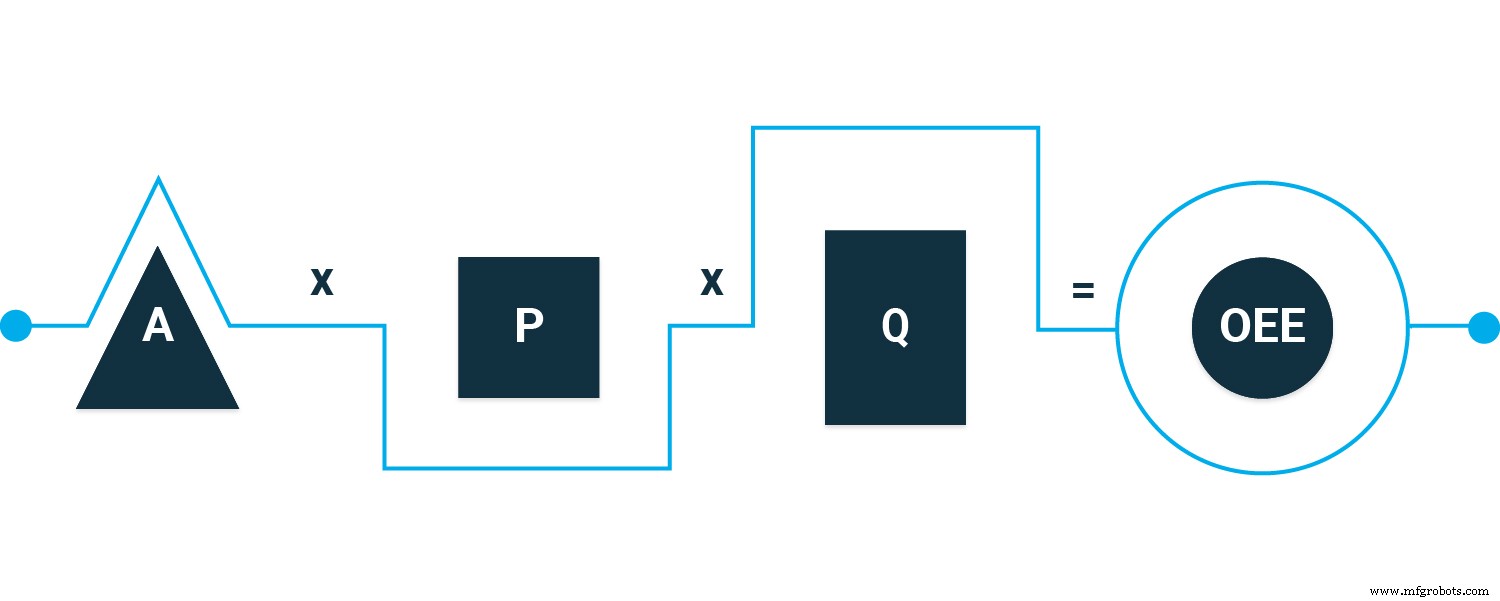
损耗因子与OEE
可用性 = 运行时间 / 计划生产时间
例:计划生产8小时,实运行7.5小时(停机0.5小时)。可用性 = 7.5/8 = 93.75%。
性能 = 实际产出 / 理论最大产出
例:理论8小时产1000件,实产950件。性能受慢周期(单件耗时超标)与微停(未计入停机的极短暂停,累积拖累性能)影响。性能 = 950/1000 = 95%。
质量 = 良品数 / 总产出数
良品定义严格:首检合格、无需返工。后续返工合格不计入。例:950件中945件良品。质量 = 945/950 = 99.47%。
OEE = 93.75% × 95% × 99.47% ≈ 88.6%。
进阶法优势:因子即诊断镜,下文详述。
OEE双重用法:基准对标与基线追踪
作为基准对标
行业差异存在,通用参考坐标:
- 100%:完美(理论极限)
- 85%:世界级(多数制造业长期目标)
- 65%:典型水平(改进空间巨大)
- 40%:起步常见区(同样巨大改进空间)
内部对标亦适用:同类设备横向比、同设备不同班次纵向比。
作为基线追踪
随流程打磨,OEE应上扬。若不升,三因子揭示卡点——这正是进阶法优于简易法的核心。
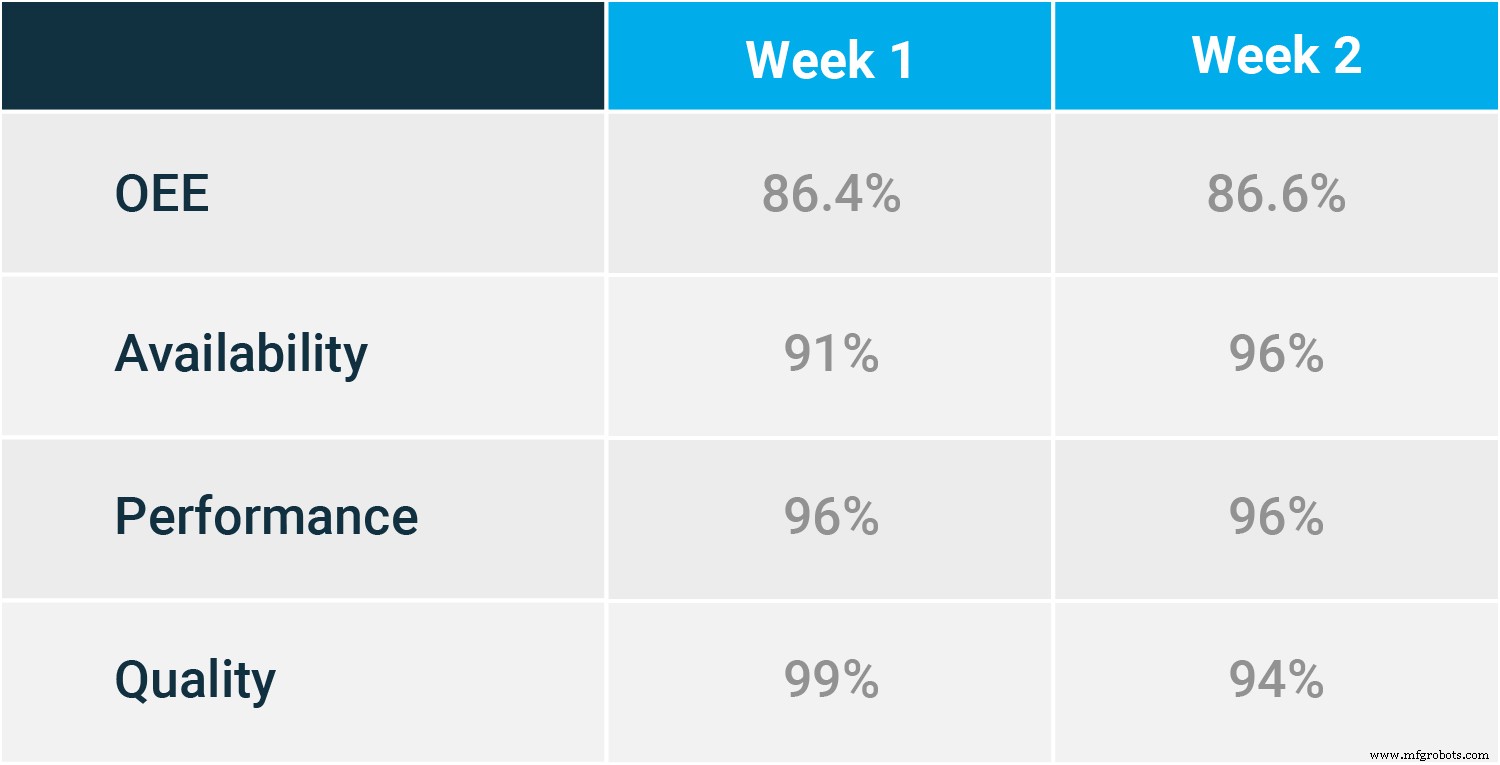
知因子,见瓶颈
- 可用性拖后腿:PM排程不当(故障过密→PM间隔过长);或库存失控(缺关键件待料→上调安全库存)。工单软件保障PM及时、频次合理。
- 性能掉队:维护类型错误、或类型对但执行变形。例:皮带检查/调整按时按频,但调整手法不对。像“每天7:30吃早餐时间对、却吃冰淇淋不吃咖啡吐司”——对的节奏,错的动作。
- 质量失分:通常非维修部能解(装配精度/操作失误/来料质量)。
KPI选型哲学:不贪多,只求准
OEE非唯一,亦非越多越好。需找到助达标、可落地、出洞察的那组。自驾游关注均速/油耗/里程,轮胎转数虽可测但无决策价值。制造业常用KPI入门,参阅《MTTR、MTBF、MTTF指标详解》。
工业技术