


API 离心泵轴承润滑优化:验证有效的最佳实践
当今石化与天然气设施中,延长旋转设备——尤其是 API 离心泵——的平均修复间隔时间(MTBR)是重中之重。最大化润滑效能直接服务于达成 MTBR 目标。
引言
本文聚焦卧式 API(美国石油学会)工艺泵,概念亦广泛适用于 ANSI 额定机型。众多研究将早期轴承失效首因归结为润滑不当,一项调查指出 50% 损伤源于缺陷润滑实践。不良润滑可归纳为四类常见失效:
- 润滑剂类型错误
- 润滑剂数量错误
- 润滑剂污染
- 润滑剂劣化
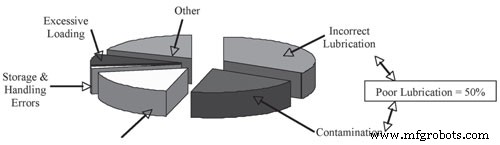 图 1:典型轴承失效原因分布
API 610 标准规定:额定工况连续运行最低 L10 轴承寿命 25,000 小时,最大负载转速下至少 16,000 小时。按年 80% 可用率(292 天)折算,最低预期 L10 寿命分别约 3.5 年与 2.2 年。缺陷润滑可导致高达 50% 轴承在疲劳前失效,可能安装后数小时、一年内或疲劳前夕失效。遵循润滑“5R”原则可延长寿命:对的润滑剂、对的数量、对的位置、对的时间、对的质量。
润滑剂选型
工艺泵抗摩擦轴承可采用润滑脂、矿物油或合成油。油(或脂中油分)核心功能:分离滚动体与滚道、润滑滑动面、防腐蚀、辅助冷却。
粘度是最关键属性。针对转速、运行温度、负载选用正确粘度,确保运动部件间形成完整油膜。粘度错误降低承载能力、变薄油膜、导致牺牲性接触。粘度随负载、温度、水分、污染物、化学降解而变化。参考 OEM 操作手册粘度建议,监测油池温度——温升致粘度下降。
 表 1:SKF 泵用球轴承粘度建议
工艺泵油典型为 ISO 46、68、100(运动粘度,厘斯托)。烃基油常用,但温度波动超 100°C(212°F)时首选合成油,因矿物油高温下氧化加速。
润滑剂数量
选定润滑剂后,确定正确数量至关重要。理解轴承箱设计与预期油位是第一步。
基于设计的油位
卧式工艺泵常见润滑方式:
- 润滑脂(主要用于低马力机组)
- 飞溅润滑(直接接触、油环、甩油环)
- 纯油雾
- 清洗油雾
直接接触飞溅指转子在薄油层中旋转;轴承不应浸没超过最低滚动体直径一半。油环提供无直接接触的飞溅润滑,适合高转速或高负载。甩油盘原理类似但固定在轴上,允许约 3/8 英寸恒定浸没深度。
 图 2:泵剖面 — 油飞溅/直接接触
油雾系统将油雾化为 1-3 微米液滴,随气流输送进轴承箱。纯雾无油池加压供油;清洗雾含油池,可结合甩油盘或油环提供额外飞溅润滑。
低油位与高油位对比
低油位削弱油膜强度,导致打滑、热失控、灾难性失效。高油位引发过度氧化、夹带空气、密封泄漏。两极均不可接受。
维持适当油位
油池润滑仅需油位维持在可接受范围——既非临界低也非过高。参考 OEM 手册具体范围,利用壳体标记或标签直观核验。
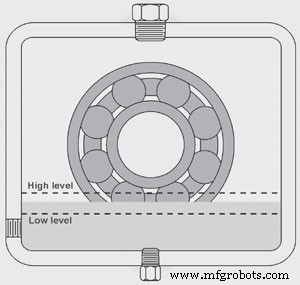 图 3:典型油位状况
最通用方案是恒液位油杯。设定后自动补充因泄漏或透气损失的油,维持稳定油池液位。牛眼视窗或视镜可实现直观确认。
污染管控
污染物——颗粒、水分、不相容流体、空气——是轴承早期磨损主因。颗粒引起局部高压与磨料损伤;水破坏油膜导致腐蚀、空化、氧化;空气降低油膜强度、促进氧化。
污染源分三类:
- 自生(磨合磨损、油环侵蚀)
- 外部侵入(压差、环境侵入)
- 维护诱发(不当存储、分配)
高效密封——磁性或面密封——配合迷宫式轴承隔离器与非透气油杯大幅降低侵入。启停阶段适当透气与压力平衡进一步保护油池。
润滑剂劣化
所有油随时间氧化,高温下加剧。每升高 8°C(18°F),氧化速率翻倍。运行温度达或超 60°C(140°F)的泵,若不控温,油寿命减半。将油温降至 50°C(122°F)可减少 50% 氧化。
延长油寿命关键策略:
- 使用正确粘度
- 选用高品质油
- 维持适当油量
- 通过过滤与规范操作保持洁净
夹带空气是氧化主要氧源。飞溅式壳体(如甩油环)特别易充气。过量空气恶化酸值、油色、粘度,促进腐蚀与漆膜形成。
 图表 1. 温度 vs. 运行时间
总结
有效润滑是知识与实践的融合。从基础做起:
- 选择正确润滑剂类型与粘度
- 根据泵设计匹配油品(脂、飞溅、雾)
- 维持规定油位——用恒液位油杯与直观检查
- 最小化污染:密封设计、透气、存储、维护
- 控制运行温度减缓氧化
- 采用油液分析早期发现污染物
- 持续践行润滑“5R”原则
消除不良润滑实践,设施可可靠达成 API 610 规定的 L10 寿命额定值甚至超越,从而延长 MTBR、减少停机。
参考文献
- Brandlein, Eschmann, Hasbargen, Weigand. Ball and Roller Bearings, 3rd Edition
- Bloch, Budris. Pump Users Handbook
设备保养维修