


SLS 3D 打印最佳实践:工件定向摆放专家指南
工件在构建腔内的正确摆放是生产成败的关键,核心原则如下:
- 避免热量聚集、保证散热: 避免完全重叠的层叠堆叠,因此工件通常**倾斜摆放**;半封闭腔体结构**开口朝上**。
- 大面积平面易翘曲: 避免单层出现过大连续面积。一般单层投影面积不超过 12 cm²,单轴投影长度不超过 6 cm。
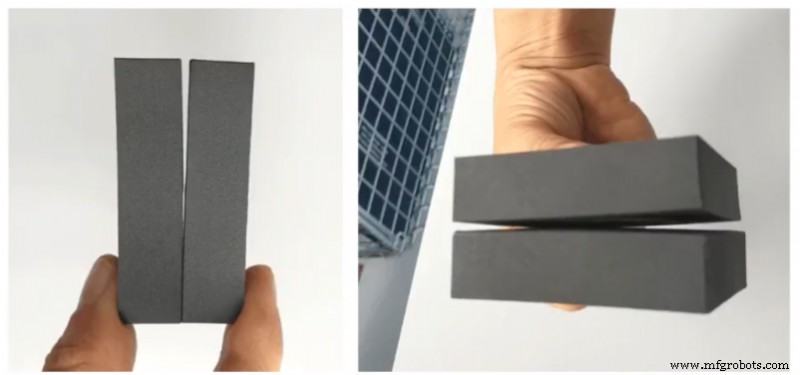
图 1:因摆放不当导致翘曲的零件。来源:自制
- 层面积分布均匀: 各层投影面积应相近,避免层与层剧烈跳变。不均匀常导致表面纹理缺陷。
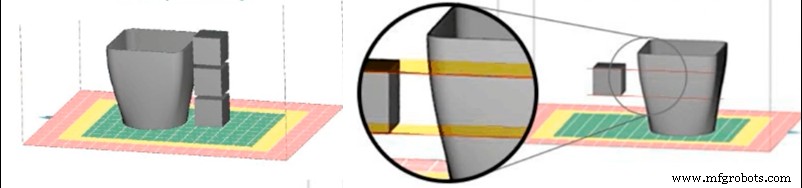
图 2:均匀分布(左)与非均匀(右)摆放对比。来源:Sinterit
- 大实体体积高风险: 无法通过错层避免热积聚的大体积实体,应挖空或采用填充图案打印。
摆放技巧速查
- 大平面: 三轴均倾斜 45°,避免变形与热积聚。
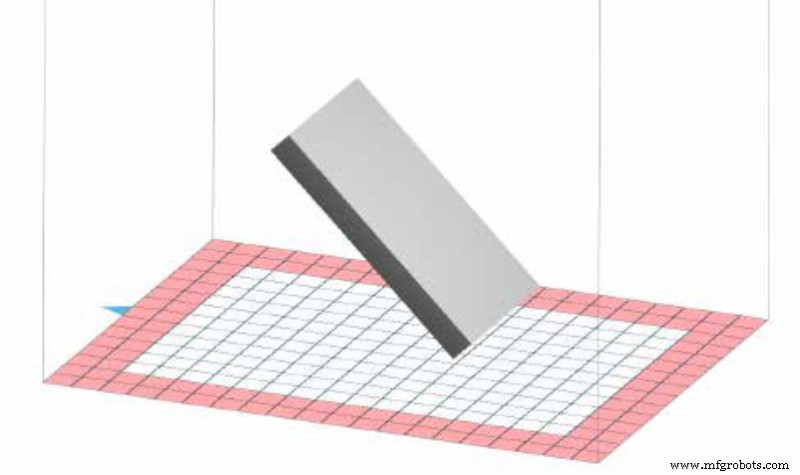
图 3:大平面工件正确摆放示例。来源:Sinterit
- 实体块: 同理三轴倾斜 45°。薄壁空心棱柱例外,**竖直摆放**利于侧向散热;大棱柱建议挖空。
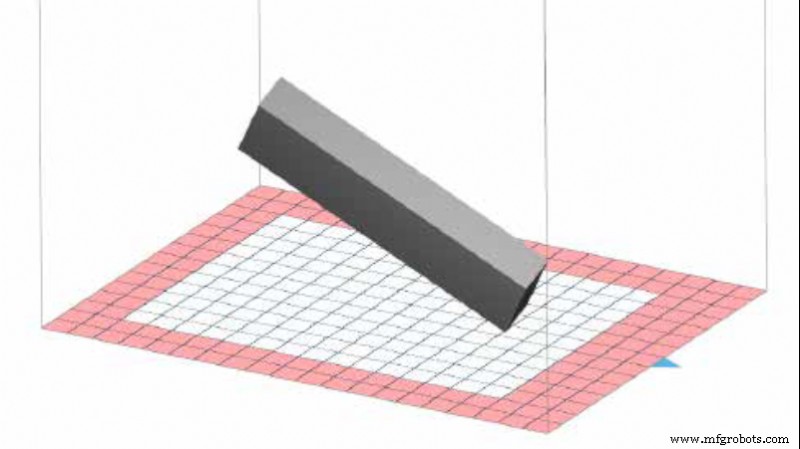
图 4:棱柱最佳摆放示例。来源:Sinterit
- 半开放腔体/盒状结构: 遵循上述原则,**开口朝上**。
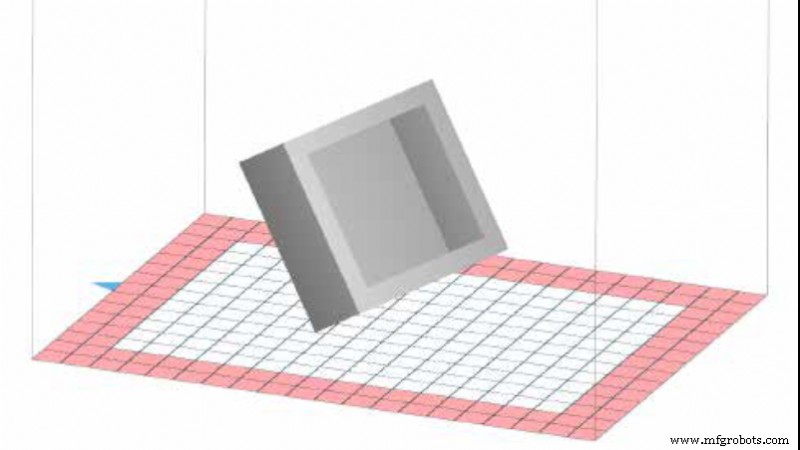
图 5:盒状结构正确摆放。来源:Sinterit
- 光滑面/圆角细节: 朝下成型表面更光滑;需锐利棱边的细节朝上。普遍规律:下表面细节柔和,上表面棱角锐利。
- 孔/槽/通道: 尽可能**平行 Z 轴**摆放以获得最佳质量。
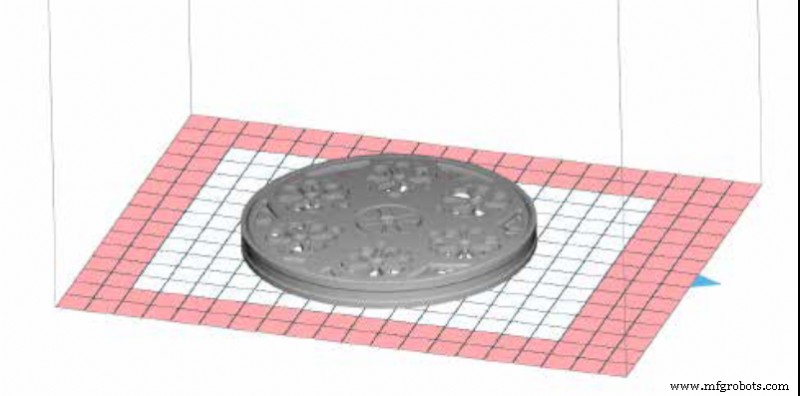
图 6:带孔/槽零件正确摆放。来源:Sinterit
- 活动/装配件: SLS XY 平面精度最高,活动配合面**尽量平行 XY 平面**布置。
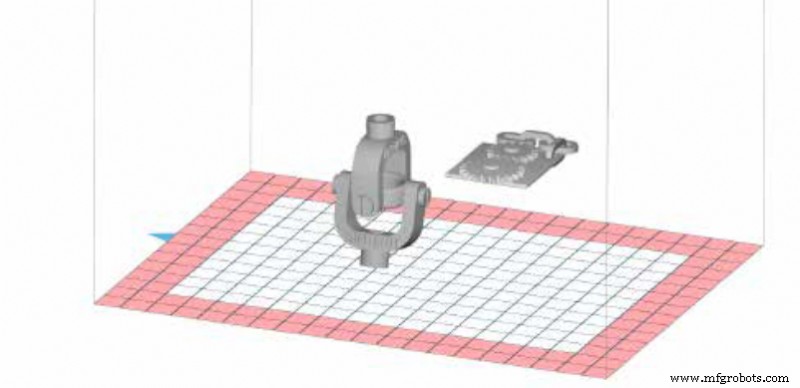
图 7:活动部件正确摆放。来源:Sinterit
以上技巧可降低失败风险,但基于通用场景。**不存在唯一绝对正确摆放**,低风险摆放中仍有质量/效率差异,实际操作需结合经验综合权衡。
本指南为通用说明,不针对特定品牌型号。不同设备校准调整流程可能有重要差异,操作前请参考厂家手册。
3D打印
- 3D打印与CNC加工:现代制造中互补而非替代的真实关系
- 精通选择性激光烧结(SLS):从原理到实战应用全指南
- 引入SLS技术赋能制造工作流的5大核心优势
- 掌握工业3D打印后处理:新兴趋势与解决方案全景
- 2021年3D打印行业统计:40+洞察增长、采纳与市场动态
- KUHMUTE 以 SLS 3D 打印充电适配器革新微出行
- 企业为何选择FDM而非SLS:三大关键优势解析
- 仿真与3D打印融合:通往更快、更具成本效益设计的验证之路
- SLS 3D 打印解析:选择性激光烧结如何制造耐用零件
- 选择性激光烧结(SLS)3D 打印深度解析:专业洞察与实战指南
- MJF 对比 SLS:聚合物与弹性体 3D 打印技术谁更胜一筹?
- 金属 3D 打印:何时选择它是正确的决定