


Hytech:热成型与薄膜塑料创新的领航者
Hytech专注于热成型、压花和薄膜塑料修边解决方案。核心领域是要求精准图文套印的薄膜塑料零件。其专利技术也用于非图文应用,提供优于传统成型工艺的优势。专利技术被汽车、家电、医疗、航空航天和军工行业OEM采用。
开发专利工艺,推进热成型与对模修边模技术
如今,Hytech在美欧设有提供生产服务和工装的制造工厂,总部位于亚利桑那州凤凰城,提供工艺开发和设备。
Hytech曾问Rogers为何圆顶不采用塑料制造。得知无人生产塑料圆顶后,他们首创专用热成型技术在聚酯上压花圆顶,向Rogers销售数百万个,后又向惠普计算器系列销售数千万个。与金属圆顶相比,薄膜开关等零件的生产优势显著:塑料圆顶可一次在单张片材上布局100个,金属圆顶则需逐个拾取定位。
向薄膜开关制造商销售圆顶层时,客户反馈:“圆顶很好,但我难以压花覆盖在圆顶上的面板。”Hytech创始人随即发明水压成型技术压花面板。至此,他们拥有压花薄膜开关面板和面板下触觉层的双重技术。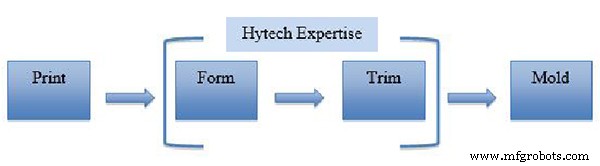
对模修边模工艺:Hytech持续开发推进专利技术,成为薄膜塑料三维对模修边模领域的全球专家。
90年代中期,模内装饰(IMD)、模内贴标(IML)或镶片成型(FIM)技术兴起:将平面丝印塑料(通常为聚碳酸酯)成型为注塑模具的3D形状。装饰膜置入模具,注塑成型,开模后零件即带装饰。
这与Hytech的水压成型和聚酯圆顶技术同期。客户要求为新型镶片成型技术压花塑料。他们发现现有工艺均不适用于1mm以上深度成型。模内装饰优势在于可实现带套印图文的复杂3D零件。创始人与新入职工程师共同开发Accuform——高压气压成型技术,实现高达50mm拉伸深度并保持套印精度。现在能在复杂三维曲面上维持不同图文的位置、位置和尺寸。
这使Hytech切入IMD行业。他们虽能轻松持续制造成型模具,却在对模修边模制造上遭遇瓶颈。当时全球无人制造薄膜塑料三维对模切割工具,Hytech只能自主开发。
早期将硬化钢部件外包给采用镜面EDM的供应商。这让Hytech意识到需自购镜面EDM内制。随镜面EDM,他们也投入线切割EDM和全新软件,自制修边工具。虽工艺日臻完善,仍渴望从硬化钢周边再减少十分之一英寸。现有加工中心无法保持此公差。Hytech CEO Fred Himmelein解释:“多年来我们不断进步却触及天花板。无法达到想要的精度、十分之一英寸。我们想要配合硬化钢部件间隙±0.0003英寸,但镜面EDM和VMC设备无法达成。这促使我们选择DATRON。”
探索热成型先进技术与完美表面光洁度
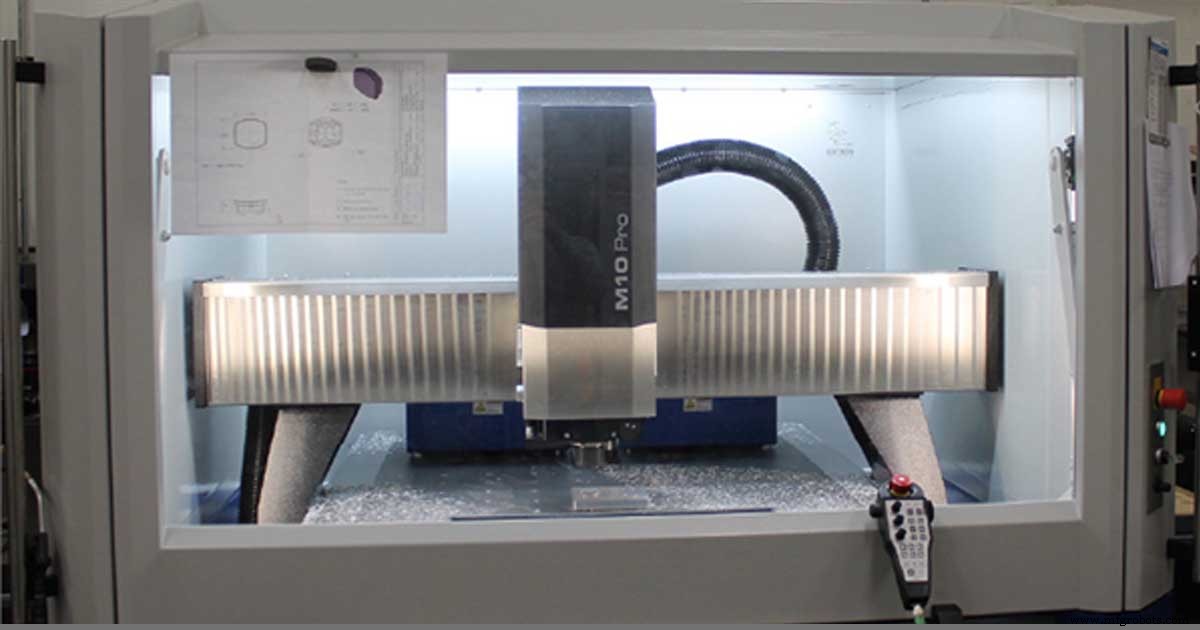
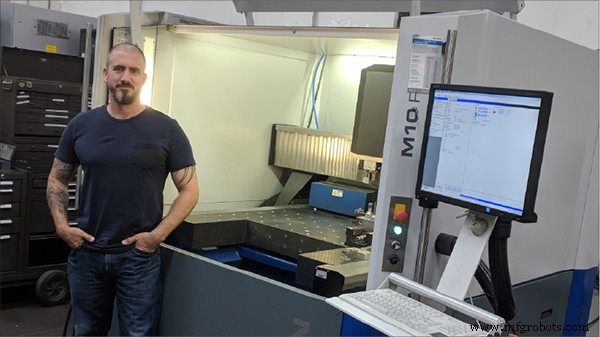
Hytech刀具车间主管Dave Blandino深入调研分析市面加工中心,向管理层呈报多款行业领军方案。最终决定采购DATRON M10 Pro高速加工中心。Himmelein回顾:“出于精度、控制软件(NC编程)、主轴维护成本、支持服务及支持地点等综合考量,Dave建立约10-12项评估矩阵,清晰显示DATRON是最佳选择。”
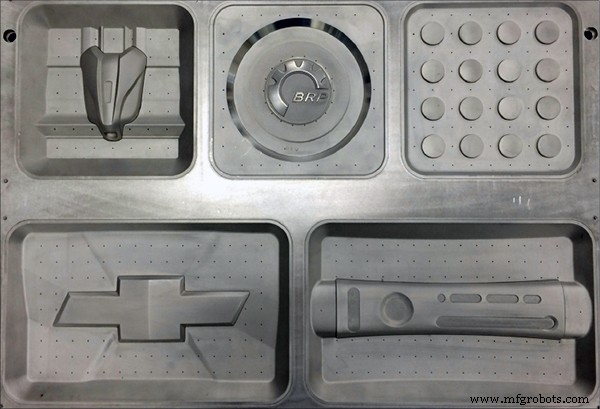
决策不止基于矩阵,还通过实测对比:各厂商加工同一零件竞品测试。除钢材IMD应用铣削能力外,成型侧表面光洁度至关重要。因其高压成型技术极精准,任何刀纹即使喷砂后仍会透显成型片。Himmelein解释:“看着喷砂后光洁如新的成型芯,成型后却能看到肉眼难以置信的刀纹。”当时业务多为成型件上精准3D公司Logo,客户极重视Logo外观。Himmelein补充:“该成型件是注塑模具嵌件,成型贴膜或薄膜置入注塑模具背部成型,开模后零件即带装饰。这些零件外观要求极其苛刻,属制造业中最严格的外观标准。”
Hytech刀具经理Dave Blandino进一步阐述CNC厂商竞品测试体验:“我们深入调研,给多家CNC厂商机会试切。要求他们展示能推销机床的样件,无人能及DATRON。收到其他厂商样件,质量不达预期。但发模型给DATRON两周后,我飞往德国,不仅款待周到,DATRON呈现的样件远超预期,在短时间内完成。它是所有CNC厂商中最优秀的。回国展示DATRON样件给其他厂商,他们质疑‘哦,他们抛光了。’我回应‘没有,这是直出机床表面!’但他们不信。事实是,我们用RAM光学比较仪200+倍放大细致检测每个样件,非肉眼或放大镜所见。热成型中,哪怕最微小刀纹都会透显薄膜。因此DATRON提供的表面光洁度极其关键。”
除质量外,消除手工打磨抛光等二次工序带来相应成本节约。Himmelein归功DATRON实现90%人工工时减少。Blandino解释打磨局限:“虽可用砂纸手工打磨,但多型腔刀具无法两次以相同方式打磨。15-20个型腔必然产生差异,差异传导至成型、修边和注塑。我们本质上是从DATRON取件直接装配进工装组件,零接触是目标。有时客户要求轻微喷砂纹理,但无需打磨抛光。”
生产对模修边模(冲压模)要求高公差
如今,Hytech用线切割EDM制造A面硬化钢部件作为固定基准。再制造B面硬化钢部件作为配合件。通常留0.0005-0.0008英寸余量,用DATRON M10 Pro每次切削十分之一英寸直到配合。Himmelein说:“这正是DATRON大放异彩之处,我们能相对快速地每次切十分之一,开门测试配合(所有部件保持装夹),不合格则关门再切十分之一。”
线切割EDM与DATRON机床的组合真正改变了Hytech成型业务,使其成为薄膜塑料三维对模修边模的全球专家。
Blandino解释:“过去必须外包这些部件给具备设备的工厂,采购DATRON后全部内制。我们对热处理A2钢部件进行精修以保持严格公差。这些是我们设计制造的工装部件。公司愿景之一是修边。我们从事薄膜塑料热成型,另一面是成型后修边,修边形状须以±几千分之一英寸公差精准嵌入模具。但为实现修边,我们加工部件公差须达±几十分之一英寸。这些是构建修边模的部件。”
Blandino还归功DATRON技术增加设计灵活性:“它让我们能更高效设计工装。过去仅靠线切割维持严格公差,但并非所有特征都是通槽,这限制设计自由度。有了DATRON,我们能更自由设计,按意愿实现工艺。”
DATRON M10 Pro对其终端产品质量至关重要。Blandino表示,每当DATRON排程饱和被迫转移工作到其他CNC设备时,都会深刻体会此点。“即使人工打磨,也无法接近DATRON的表面光洁度。其他CNC主轴转速上限15k、12k、10k,进给需减半。因主轴振动和丝杠回程间隙,后续只能重度打磨。这也是我大力推动采购第二台DATRON的原因。其他加工中心作为‘一道工序机’粗加工背部余量和非关键表面,胜任该任务。”
开辟新收入来源,年营收增长25%
CEO Fred Himmelein归功DATRON助力Hytech向汽车、航空航天等广泛行业交付高品质。他对DATRON灵活性及其改善的辅助工艺印象深刻。例如,为客户持续十年的0.25英寸亚克力CO2激光切割项目,客户决定改用聚碳酸酯降低全生命周期损坏风险。0.25英寸聚碳酸酯激光切割会烧焦且有害健康,需替代工艺。他们在DATRON M10 Pro用专用亚克力铣刀测试切割,双赢:DATRON切割聚碳酸酯比激光切亚克力更快,表面光洁度相当,客户成功转用首选材料。
DATRON M10 Pro兼容多种CAM软件,Hytech投资多款并广泛测试以极致性能和光洁度。Blandino说:“我们软件测试量可能超多数车间。我们用DATRON软件轮廓平滑,结合动态设置和编程策略,实现完美光洁度。测试过SolidCam、SOLIDWORKS、FeatureCAM、Fusion 360、PowerMill等,同刀具、同转速进给对比。结合软件功能与DATRON特性,总结出三轴铣削最佳光洁度配方。Fusion对DATRON后处理极佳,配合M10的动态与轮廓平滑提供优异光洁度。目前主力CAM方案为Autodesk。持续测试中,DATRON完美兼容所有软件后处理器。”
虽讳莫如深,Hytech透露正以全新组件制造方式切入现有行业,需极高精度加工。该行业制造商因官网DATRON M10 Pro照片主动找上门。最新轮次测试切割单件耗时超200小时,因需极小刀具小步距3D轮廓加工,甚至数十小时无需换刀。机床现24/7运行,增购第二台M10 Pro迫在眉睫。新业务预计带来公司营收25%增长。
数控机床