


注塑成型进阶:包胶与嵌件成型实现复杂多材料一体化制造
注塑成型凭借极致的规模效应与单件成本优势,长期占据塑料制造霸主地位——从食品包装到航空部件无处不在。但传统注塑受限于模具包络尺寸、流动性约束导致的几何限制,且难以直接制造多材料复合结构。包胶成型与嵌件成型技术打破了这一边界,实现复杂多材料部件的一体化成型。
什么是包胶成型?
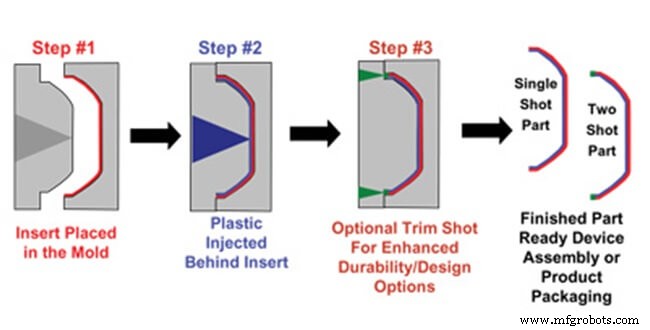
包胶成型是将预制的基件置于第二套模具中,注射第二种熔融塑料包覆或局部结合基件,冷却后形成双材料/多材料一体化零件。基件本身可为注塑件,也可为金属件(此时称嵌件成型)。
为什么选择包胶/嵌件成型?
- 成本与效率:替代多部件人工装配,消除二次操作、装配工位、物流周转、质量风险
- 设计自由度:实现传统装配无法达成的结构(如:中空塑料件内部注胶密封、软硬材料分子级结合)
- 功能集成:密封、减震、绝缘、导电、美观、手感一次成型
四大经典材料组合
| 组合类型 | 基件材料 | 包胶材料 | 典型应用 |
|---|---|---|---|
| 软包硬塑 | 刚性塑料(ABS/PC/PA) | 热塑性弹性体(TPU/TPE/TPV) | 牙刷手柄、工具握把、电子设备防护套 |
| 硬包硬塑 | 刚性塑料 | 不同色/透光度刚性塑料 | 多色玩具、透光装饰件、双色按键 |
| 软包金属(嵌件) | 金属(钢/铝/铜) | 橡胶/TPU/TPE | 密封垫圈、减震支座、防滑手柄、电工绝缘护套 |
| 硬包金属(嵌件) | 金属 | 刚性塑料(PA/PBT/POM) | 电动工具外壳、剃须刀刀架、手术器械手柄 |
包胶 vs 嵌件成型:核心区别
本质差异在于基件来源:
- 包胶成型:基件必为注塑件,需两套模具两次注塑(先做基件模,再做包胶模)
- 嵌件成型:基件可为机加工金属件、冲压件、车削件等非注塑件,仅需一套包胶模
结合界面设计:化学键合 vs 机械锁合
化学键合
依赖材料对分子链扩散/反应相容性(如TPU包ABS、TPE包PC)。优势:界面强度高、设计自由度大、无需额外结构。前提:材料配对经验证兼容。
机械锁合
材料不相容时的必选方案。在基件设计倒扣、反锥度、通槽、盲孔等几何锁扣结构,包胶料流动填充后形成物理咬合。这是增材制造也难以复刻的独特结构优势——实现全包裹式互锁连接。
典型应用场景深度解析
软包硬塑:人机交互界面的标配
牙刷、剃须刀、手持医疗器械、电动工具握把——TPU/TPE软胶区提供防滑、减震、保温、美观多重功能。
硬包硬塑:视觉与功能的双重编码
透明窗口+不透明主体、双色品牌标识、硬软分区结构件,单模成型替代超声波焊接/粘接。
软包金属:密封与防护的终极方案
汽车连接器密封件、液压阀门软密封、传感器保护套——橡胶/TPU与金属一体化,消除装配密封失效风险。
硬包金属:结构承载与人机工程融合
扳手手柄、手术器械、安防锁具——金属骨架承载,工程塑料包覆实现人体工学造型与绝缘隔热。
3ERP包胶/嵌件成型服务能力
- 双色/多色注塑机群(60T-1200T锁模力覆盖)
- 嵌件自动化送料系统(机械手/振动盘/视觉定位)
- 材料兼容性数据库:200+验证材料对组合
- 界面强度验证:剥离测试/剪切测试/热冲击循环测试
- 从DFM评审→模流分析→试模→量产全流程支持
提交项目需求,获取免费DFM分析与报价。
数控机床