


超微型刀具加工参数优化:精密指南
高精密加工是减材制造的一个子集,随医疗、牙科、模具和半导体制造业增长而日益普及。一些作业要求极小直径(低至 .001 英寸)和超精密公差。如此微型刀具要求机床操作工采用不同于常规的加工实践,因为大直径立铣刀常见的问题在微型刀具应用中会被放大。转速和进给对确保刀具存活至关重要。
微型刀具断裂发生位置
微型刀具断裂时,确定断裂在刀具何处很重要。断裂点在如此小刀具上有时难以看清。找到位置有助于诊断问题。例如,若断裂发生在刃长沿线,可能是切屑堵塞。若切屑堵塞是问题,降低进给率和减小每次切深有帮助。若断裂在向刀柄过渡角处,可能因几个原因。第一直觉应检查刀具跳动。跳动应测得小于 .0001 英寸。此时检查刀具装夹确保刀具在刀柄中稳定。另一问题可能是高压冷却液甚至挠度造成的刀具过压。挠度是切削压力导致刀具轻微弯曲——此时刀具在最弱点断裂。为最小化挠度机会,确保刀具是作业允许的最大直径和最短刃长。
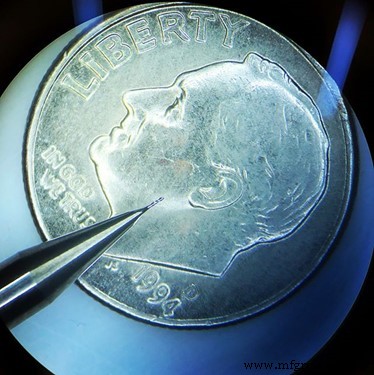
避免未来断裂的技巧
有几个关注点可防止刀具断裂。
正确的刀具
确定正确立铣刀是防止断裂的必要第一步。选择材料专用立铣刀更佳,尤其针对难加工材料。Harvey Tool 材料专用刀具针对不同材料有不同几何体和涂层。例如,我们的铝专用立铣刀变螺旋角约 42°,而高温合金专用立铣刀变螺旋角约 34°。奇数刃数、变螺旋或变螺距的刀具也有助于避免加工中可能导致断裂的颤动。方法随应用变化。例如开槽时刚性对成功至关重要,故推荐尽可能多刃数的刀具。
刀具装夹
刀具越小越脆弱。因此装夹前后的正确操作至关重要。关键是未上机时保持刀具在原装包装内,装夹时保护刀尖。确定微型刀具冷却方式也至关重要,确保冷却液高压不损坏刀具。高压冷却液直冲刀具几乎总导致某种形式断裂。因此微型刀具小直径端不推荐高压冷却液。此时推荐泛流冷却。
微型刀具运行参数
立铣刀运行转速基于刀具直径确定,刀具越小转速越快。为确保最佳刀具寿命,必须按推荐参数运行小直径立铣刀。
Harvey Tool 转速进给表按切削材料、刀具直径和切削应用列出 SFM、单刃进给量和切深建议。按以下公式和推荐参数计算转速进给:
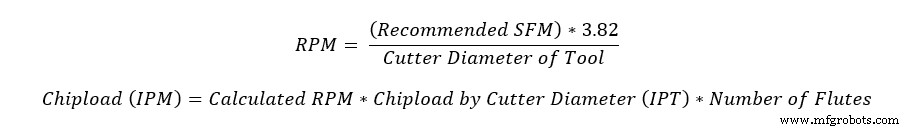
注意*:这些刀具常用机床有限制。关于微型立铣刀转速进给最常被问的问题是如何调整应对高转速。我们建议将 RPM 设为机床能承受的值(或客户舒适的最快值),保持进给率和切深不变。
根据应用选择微型刀具切深参数极其重要。例如,精加工参数常比开槽或粗加工有高得多的转速进给,但每次切深很小。这让刀具在与工件接触较少时能跑如此高参数而不断裂。
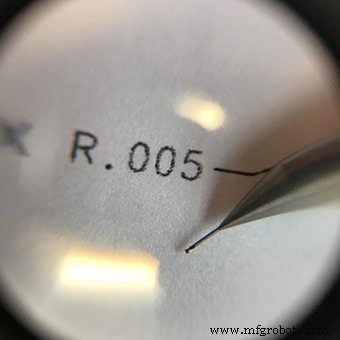
若您从未用过微型刀具可能觉得有点吓人。大刀具出现的问题在小刀具上会被放大。拥有适合应用的正确立铣刀非常重要。转速、进给、切深对正确切削也至关重要。小刀具意味着高转速。始终遵循制造商推荐转速进给,必要时降低转速适应机床能力。最后,若断裂发生,务必找到断裂位置帮助诊断问题。
数控机床