


基础 CNC 铣削程序:无小数点——初学者友好刀路
提交者:Brian
工程图/图片
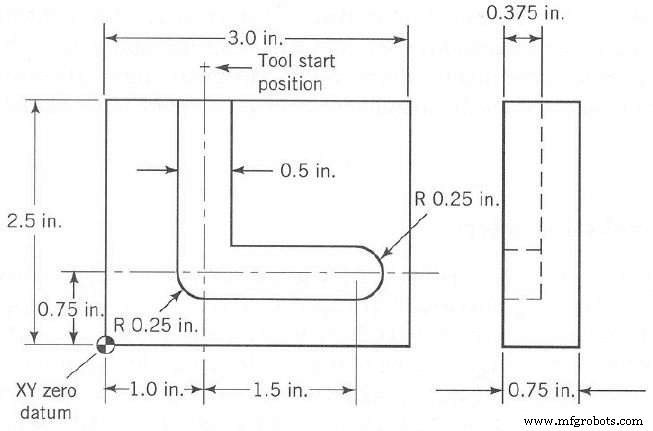
CNC 程序
% (Indicates start of program) N005 G90 G70 (Specifies absolute dimensions, inch units) N010 G97 G94 T01 (Specifies units for speed and feed rate; loads first tool) N015 G00 X1000 Y3000 Z250 F0 (Rapid positioning of tool to start point) N020 G01 Z-375 M03 S500 F10 (Turns on spindle, feeds tool to required depth) N025 Y750 (Machines the vertical portion of the L) N030 X2500 (Machines the horizontal portion of the L) N035 Z250 (Retracts tool to 0.25 in above part surface) N040 G00 X-1000 Y-1000 (Moves to safe location at rapid rate) N045 M30 (Turns off all machine functions)
这是一个面向初学者的 Fanuc 风格 CNC 程序,使用整数编程(无小数点),单位为英寸。程序加工一个简单的 L 型轮廓,展示了 G90 绝对坐标、G70 英制单位、G00 快速移动、G01 线性插补、M03 主轴启动、M30 程序结束等基础指令。坐标值如 X1000 代表 1.000 英寸,适合无小数点输入模式的控制器。
数控机床
- CNC雕刻加工实战必知的21条核心原则(进阶篇)
- CNC编程语言精要:程序结构、指令代码与G/M码详解
- 理解并控制CNC加工中的刀具偏移
- CNC车床操作精要:掌握精密加工核心技艺
- CNC车床刀塔:精密刀具系统助力高端加工
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- 综合CNC铣削样本程序:G代码教程与解析
- CNC铣削圆弧插补实战:G02/G03 G代码程序示例
- CNC 程序块结构全解析:从新手到精通的进阶指南
- CNC 铣床全圆加工 G 代码实战教程:从外侧铣削完整圆
- CNC 编程入门:Fanuc 控制器从零开始的实战指南
- 精通 Fanuc G73 模式重复循环:简易 CNC 样例程序