亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

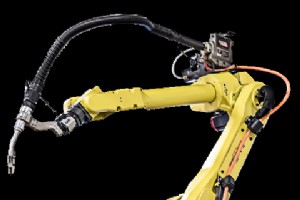
磨料水刀切割自诞生即应用于2D(平板)与3D(5轴)场景。近15年,5轴技术反向渗透平板切割领域,企业承诺其能提升平板件速度与公差。本文结合实战经验与用户反馈,拆解5轴水刀的4大机型形态、适用边界、避坑指南,助您判断是否适配。 什么是5轴水刀? 客户与销售常将多类水刀归为“5轴”。拆解为4大基础机型: 机器人臂控制型 龙门/大幅面型 平板切割机加装5轴切割头 平板切割机加装锥度补偿倾斜切割头 前两类为应用驱动定制设计;后两类为主流平板机改装增强性能的常见选项。 机器人臂控制型 将现成机器人机械臂装配水刀切割头。虽理论上属CNC控制,但柔性优势显著:难达区域、复杂3D轮廓切割游刃有余。代价:
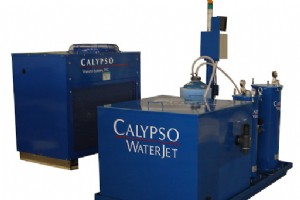
什么是水循环/闭环系统? 面向磨料水刀切割机的水循环系统即闭环系统,将切割过程用水零排放循环利用。系统独立模块化,可随时安装/拆卸。包含沉淀堰槽、过滤器、去离子器、杀菌装置,净化水质后回流高压泵复用。另含1+循环泵,需冷水机降温——切割摩擦产生巨量热。注意:闭环系统不清理沉积集砂箱的磨料,需单独配置磨料清理系统防止集砂箱满溢/挖砂困境。 新机常推荐闭环选装,但决策前须知:典型新增成本2.5-3万美元(含冷水机)。虽销售常随新机推荐,但更低成本方案往往能将水质/压力提升至可接受水平,且维护运营成本更低。闭环系统虽安装拆卸简易(仅几根软管),但一旦安装必须持续运行以保障水泵供水量。 何时必须/优
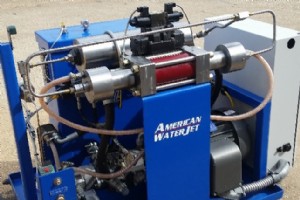
这场争论可能与泵技术同龄: ‘增压式泵与直驱式泵,孰优孰劣?’ 增压式泵占据主流,但不可忽视直驱设计的简洁优势。虽有厂商(如Flow)双线并行,多数厂商仅采购第三方增压泵(KMT、Accustream、American Waterjet)。反观最成功品牌Omax,坚持纯直驱式。为何?何种设计更优?为何需不同设计? 本文Southern Fab专家深度拆解主流水刀切割系统动力核心:设计原理、性能表现、维护代价的全维度对比。 增压式泵 原理:液压增压,典型增压比20:1。电机(或油/柴油机)驱动液压泵产生~3000 PSI油压。油压进入长装甲缸体“增压器”中心腔,推动活塞(称“饼”)往复,经传感器
决定采购水刀切割机后,提前完成场地准备是确保新/二手设备顺利到货安装的前提。4个关键步骤助您规避交付延误。 步骤1:空间规划 看似简单,实则需统筹:主机、控制柜、大容量砂料斗、高压泵、冷水机、除砂系统、水循环系统等所有组件占地。建议用胶带标记各组件落位,含电/气/水/排水接口点,便于预埋管线。同时预留维修操作空间。特别注意:确认所有组件能通过车间门——12设备进10门若未预案(如侧向滑入)将极其棘手。 选定位置后,按实际上下料方式模拟大板装卸: 叉车? 行车? 悬臂吊+真空吸盘? 人工上板? 所有场景均需安全操作空间,确保规划区域满足。 步骤2:电力配置 水刀主机多为三相电,但必须统筹所有
水刀创业纪元 多年我助无数车间通过水刀起步或扩产。1990年代初,水刀凭借无材料限制的型腔切割能力、极高性价比,成为创业车间“首选利器”。北美工业园区涌现大量水刀/型腔切割创业店,通过消除外协等待快速成长为全工序制造车间。 成功驱动增长 10-15年后,这些车间增购折弯(压力机)、焊接、装配甚至喷涂线,成交付完整金属零件方案商。客户群依赖其精准交付不断扩大。业务升级至“次级台阶”,订单激增让曾经的“首选水刀”满载成为瓶颈。原本助其起家的水刀,反成阻碍下一级跃升的拖累——吞吐量不足、单件成本无法更低以应对更激烈竞争。 水刀能力未变,但无法满足:更多零件、更快节拍、更低成本。冲床/等离子被排除,激
二手机床网售成败,核心在于清晰、高质量的照片与视频。买家先“买”照片,再看参数。无图或劣质图=设备磨损严重或卖家不重视=低报价。必须拍摄最佳照片/视频,展现运行态细节。 以下汇总二手机床行业专家实战心法。他们每周审阅数百机床照片估值、报价、推广。这些建议是快速提升销售势能的集大成者。 1) 彻底清洁机床 清除所有铁屑、废料、刀具、便签、图表、工单、标识、贴纸等。还原出厂面貌。您可能是Metallica铁粉自豪贴海报,买家只想看机床——撕掉。 2) 清理周边环境 移走手推车、工作台、工具箱、纸箱、托盘等遮挡机床特征视角的杂物。别让扫帚/拖把靠机床——暗示停用故障机。 3) 移除非售品 随机器出售
Southern Fabricating Machinery Sales 经手机床车间全品类设备,含物料搬运设备:桥式/龙门/悬臂起重机及叉车。报价时除设备参数外,更需洞察不同机型如何匹配车间个性化需求。什么叉车更适配?哪些特性真刚需?本文拆解叉车与物料搬运术语,助您精准选型。 确定车型风格 叉车设计针对特定场景,如同轿车/货车/卡车分工明确。首要任务:明确适配您需求的车型风格。主流分类: 全地形/越野叉车: 建筑工地、牧场等户外非铺装路面主战场,属叉车界“四驱越野车”。 实心胎叉车: 最通用机型,适配室内外铺装路面。 窄通道/拣选车/前移式/跨腿车: 专为仓储窄巷道高位货架设计,兼顾举升高
压力机操作很快会让人意识到:金属折弯绝非精准绝对。影响因子众多——从工装到材料回弹。新型机床系统在补偿技术上长足进步,但科学本身远未完美。作为操作员或车间主,必须掌握规避基础折弯问题的实操认知。Southern Fabricating Machinery Sales, Inc专家团队助您达成目标。 机床定位精度 无论机械压力机还是新型电动压力机,折弯精度问题极少源于机床本身定位精度/重复性。快速验证:磁座表架磁表置于工作台,重复测量滑块下死点。正常压力机空载重复定位±0.0005-0.001,负载下常更优。另须确保滑块导轨螺栓扭矩达标。 工装精度分级 工装精度与价格成正比。最廉价“冷刨刀”典型
压力机主流分下压式与上顶式两大结构。选型常凭过往经验,但各设计存在独特优劣,决策时须纳入考量。 下压式压力机: 上滑块向下运动至固定工作台(装下模)。典型双/多液压缸驱动、顶置液压系统。市场占有率最高,新旧机源最丰富,绝大多数制造商熟悉度最高。 上顶式压力机: 下梁/工作台上升携带下模与工件向固定上滑块(装上冲头)运动。液压系统低置便于维护,但要求操作员全程精准托持工件定位。 下压式优势 工件进料定位阶段位置固定 最通用设计,全吨位段覆盖 下压式劣势 断电滑块坠落风险,隐患 夜间常需垫块卸压保护液压系统 结构上需防挠度装置(凸台补偿) 此处可观看下压式压力机作业短视频 上顶
氧燃料切割是板料形状切割最基础工艺之一。与激光、冲床、水刀、等离子并列,它是最通用、性价比最高、历史最悠久(百年以上)的热切割方式,至今广泛应用——高效切割厚达12+的金属为后续加工成型。 什么是氧燃料切割? 氧燃料=可燃气体+助燃气(氧气)。常用燃气:丙烷。亦可用天然气、乙炔、氢气、丙烯、液化石油气(LPG)及混合气。高温燃烧经氧气强化切割能力。 氧燃料切割用割枪预热金属至熔点,随即吹入高压氧流,金属燃烧成金属氧化物渣。氧化物随切割气流排出。残留熔渣可擦/敲/凿除。 工艺简洁,既可手动操作,亦可集成CNC运动系统实现精密型腔切割。 多割枪氧燃料切割系统 氧燃料 vs 其他形状切割工艺 冲
多年来,激光切割系统制造商/分销商/OEM接受的教条是:功率(kW)=切割能力&速度。数据证明提升功率提升速度与吞吐量。但这仅适用于当时的CO₂技术。遗憾的是,OEM与代理商迟迟未教育买家:固态/光纤激光带来的切割速度与能力差异。 争论未随新技术消退,代理商反而利用“更高功率=更高销售额”推高功率推销。现实是:OEM、代理商、制造商均需大量补课。光纤激光远超CO₂激光效率,镜片透镜损耗极低,更多切割能量直达割枪。聚焦光斑仅为CO₂系统1/10,低功率系统拥有更强能量密度与切割力。 技术本质差异 光纤激光发射波长~1.07µm,CO₂激光10.6µm。1.07µm光反射少、吸收易、短波长可聚焦至
多年来,压力机一直是板料成型标准设备。早期为机械飞轮驱动,历经演进。1950年代液压驱动滑块问世,大幅提升成型力并成主流。液压较机械带来新优势,也失去机械设计的部分特性。 液压驱动带来的优势 控制: 可控弯折速度 安全: 滑块自动回程、液压安全“爆破阀”防超吨位与机械设计常见的“锁机” 成本: 组件力重比高,制造更便宜 代价:牺牲了机械设计的滑块速度与全金属全接触驱动系统的刚性。 后续液压技术进步引入电子反馈/伺服控制液压。结合CNC技术,实现滑块位置精准控制,开启自由弯折90°工装单次装夹实现多角度成型,大幅提效减调机时间。 混合驱动技术 2000年代初期,混合驱动技术现身。类比混合动力
全美金属切割制造车间常忽视最基础工具——带锯。虽是车间首台增购设备,却可能成为最强或最糟心的资产。起步选对锯床,关乎未来成败。在Do-All Saws协助下,我们整理此选型指南,助您新旧带锯系统采购决策无悔。 4大核心决策问题 是否需要倒角切割?还是仅直切? 是否需要捆绑切割? 需要全自动/半自动/手动哪种操作模式? 使用强度:极重负荷(6+小时/班)还是间歇作业(周仅数小时)? 倒角切割 非90°直切即为倒角。实现方式多样:摆动锯床底座、翻转虎钳、整机绕工件旋转。角度调整可为手动,亦可在自动/大型锯床上编程实现。 捆绑切割 典型见于自动锯床。钢材供应商预捆供应的棒料、角钢、管材等,配备此
您可能面临铁基或非铁基金属零件制造需求。核心区别:铁基金属含铁,非铁基金属不含铁。深度解析如下。 铁基金属历史悠久。考古发掘可追溯至公元前1200年铁器时代——铁器普及制造工具武器的时期。 常见铁基金属 合金钢 碳钢 锻铁 核心优势:抗拉强度(抗断裂能力)与耐久性(耐磨/耐压/抗损)。核心劣势:腐蚀/生锈。暴露环境需镀层/润滑脂/油保护。例外:不锈钢与锻铁。多数铁基金属具磁性,适配电机电气应用。 非铁基金属 非铁基金属虽属金属但不含铁。人类最早使用的金属:金、银、铜,早于铁器时代,称青铜时代/铜器时代。 常见非铁基金属 铝 铜 铅 锌 锡 核心优势:延展性(不易断裂成型)与耐腐蚀(无铁
锯切应用差异催生了多样化锯床设计。从简易立式带锯衍生出卧式带锯;随材料尺寸重量增长,物料搬运系统集成,单一锯型演变为锯床家族。无论锯切板材还是工字钢,均有专属锯床类型与设计。 立式带锯 最常见带锯类型。锯条自上而下运行,将工件拉向工作台。适合易手动操作的小型工件。常称“立式轮廓锯”,遍布全球机床车间与工模房,普及度仅次于卧式带锯。近年来逐渐集成自动倒角、物料穿梭,用于型材锯切场景。 通用摆动式卧式带锯 全球车间最通用机型。切割多种材料,可选配倒角、物料穿梭、捆绑夹持等生产力选项。摆动式设计成本较低,典型利用重力或液压进给。因剪刀式运动,满60°倒角时能力受限。适合偶有金属切割需求的小型车间与维
冷锯是当今车间最易被误解的设备。常被轻视为“切割锯”,实则历经多年演进,已成为精密、高效的零件生产核心设备,服务于全球机床与制造车间。虽更接近加工工艺而非传统锯切,但冷锯在需精密、洁净、直线度高的切割场景中,往往是最佳选择。 什么是冷锯? 冷锯利用圆形齿形刀片切削金属及其他材料。切削摩擦热传导至切屑,使刀片与工件保持低温,故称“冷锯”。采用整体高速钢(HSS)、工具钢(M2、M35等)或硬质合金刀头、可重磨圆形刀片。配备电机与工业级减速箱,降低刀片转速实现平稳精密切削,实现极高单齿切屑量的恒定进给。 冷锯可加工大多数铁基/非铁基合金,支持手动或CNC可编程控制。通常用冷却液冷却刀片与工件,视应
如前文所述,机床运输流程繁杂。但遵循几条简单规则,即可为您省下数千美元并守护新资产。致电货运公司或代理前,必须备齐以下9项核心信息,以确保对方提供最精准报价与最佳协助。 #1 核实提货地址 看似简单,但务必核实发货地址!设备常从卖方所在地以外的地点(甚至外州)发出。另需知晓:重型设备装卸需专业吊装公司介入,小型设备现场叉车通常足矣。 #2 核实交货地址 同等重要。美同名街道极多(如N. Patterson Ave vs Patterson Ave),地址错误将造成巨大时效与成本损失。可提供Google地图导航截图辅助司机导航。 #3 装车端吊装对接准备 重型设备需吊装时,吊装公司时间极宝贵(常
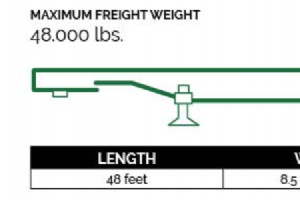
视设备类型而定,运输机床有多种拖车选择。从厢式拖车到平板车,货运代理或车队拥有丰富工具箱,确保机床搬迁平稳、安全、高性价比。下文梳理最常见8类拖车及其载重/尺寸参数。熟悉这些术语与描述,将助您与货运方高效沟通。(注:图片由Nationwide Transportation, Inc.提供) 平板车 适配以下最大合法重量与尺寸货物。另有变体:帘式侧帆布车(硬顶软侧)、Conestoga(可转换顶棚拖车): 单级降台车(即阶梯车) 适配以下最大合法重量与尺寸货物: 双级降台车 适配以下最大合法重量与尺寸货物: 双级降台可拆卸鹅颈车(即低平板/可拆卸鹅颈/RGN) 适配以下最大合法重量与尺寸货
全美众多制造车间起步仅靠焊机与带锯,却怀揣做大金属加工业务的雄心。初创车间增购剪板机与压力机,提升板料切割成型能力。然而典型金属加工职业车间进化的下一步是型腔切割——无论转塔冲床、水刀、等离子切割台还是激光切割系统,都是必备利器,但高昂成本曾将这些高效工艺挡在许多车间门外。 随业务增长,水刀成为较可负担的选择:优质二手系统<10万美元,配置良好的新机<20万美元。水刀切割材料无限制、公差极高,通用性极强。但代价是运行成本高(约$30/小时)、速度相对较慢、且颇脏乱。其他选项要么能力受限(等离子/冲床),要么价格遥不可及。激光切割凭借速度优势、完美互补水刀短板、低运行成本,成为自然进阶选择。但新
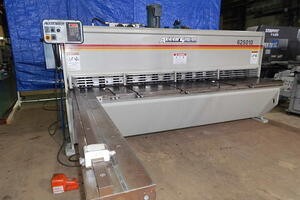
剪切是历史最悠久的金属加工工艺,通常是制造零件的首道工序与首台设备。所有剪板机以切割钢材能力额定,选型应按钢材所需能力匹配。切割不锈钢需选额定厚度约1.5-2倍的机型;切割铝材则选额定厚度约1/2的机型即可。虽有小型手动/脚踏剪板机(多用于暖通空调与屋面行业),本文聚焦北美制造车间常见的14 gauge(.075×10)及以上动力剪板机。 工艺原理 剪切钢板/板材类似剪刀剪纸。上下刀刃以最小间距即“刀缝”合拢,使材料断裂成所需坯料尺寸。下刀固定于“工作台”,上刀作直线上下“闸式”运动或摆动“旋切”运动。材料越厚/越硬,刀缝需越大或前倾角(rake angle)越大,以减少至额定能力所需剪切吨位
工业设备