亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

瑞士型车床(Swiss Turning Machine,又称Swiss Style Lathe或“Swiss Type”机床)是可实现小零件(≤1.25″直径)高产率加工的车削机床。其独特设计让刀具在极靠近夹头/导套处作业,极擅长细长件加工。配合挤压搓丝等专用附件,可轻松量产高精度微小零件。但“瑞士型加工”源自何处? 瑞士起源 猜瑞士发明完全正确。19世纪机械变革期,瑞士钟表匠为便携化(怀表→腕表)不断缩小零件,现有机床无法支撑微小直径车削不挠曲废件。他们需要全程支撑微小零件的方案。 瑞士比尔恩,钟表匠Jakob Schweizer创举:让工件沿车床纵向轴线滑移,而非传统刀架沿工件进给。工件
True-Hole Technology®是等离子切割圈近年热词,但它是什么?有何作用?原理如何?最关键:您是否需要?本文深度解析True-Hole技术特性与收益。 是什么? True-Hole®是等离子大厂Hypertherm的商标技术。同类如Esab的Precision Hole Technology®。核心:实现更清晰、锥度更小、引弧/熄弧痕迹极小的小孔加工,让高清等离子切割逼近激光切割精度。 能做什么? 大幅提升小孔切割质量。以往等离子电源喷流定义度不足,小孔粗糙、大锥度。限制通常为1:1(孔径≤板厚)时无法干净穿塞规,小孔只能留待后序钻孔,增工序增搬运。 如何工作? 步骤1) 软件+
工字钢开槽是结构制造关键工序。每根工字钢的凹槽/切口唯一,设计旨在让工字钢紧密配装,即使锐角相接。开槽(或切口)确保工字钢/立柱无干涉装配,可能需切除翼缘、腹板或两者联合区域。 人工开槽 昔日靠人工放样+手持割炬。误差频发,现场高空返工让起重机/操作手/制造工集体干等,成本极高。痛点: 放样耗时极长 依赖最资深钢结构工,成本高 放样错误高发 跟线切割失误高发 人工割渣清理耗时(需凿磨去除氧燃料/等离子熔渣) 开槽是“必要之恶”:必须做,却难在车间精准完成且不伤结构强度。于是型钢开槽机应运而生。 CNC型钢开槽机 答案是CNC轮廓开槽机。工程数据直驱,一装夹完成轮廓加工。解决痛点: 消除放
金属剪切是几乎每个车间的核心工序,但剪切缺陷同样普遍。毛刺边、变形边、扭曲、弯曲、弯弯等顽疾,均可通过正确选机、正确设置、正确维护根治。本文逐一拆解成因与对策。 毛刺边 最常见缺陷。主因:刃隙设定错误或刀片钝化。刃隙(上下刀片间距)对剪切成败至关重要,须按材料类型与厚度差异化设定。刃隙过大 → 撕裂边甚至卷边;过小 → 剪不断触发过载停机。必查设备商手册,按机型/材质/厚度设定标准刃隙。 变形边 成因:严重错误的刃隙、钝/损刀片、压料装置失效或压力不足。对策依次:核对刃隙→确认刀片锋利完好→检查压料全程锁死料板防翘滑→查滑块导轨/支点轴承间隙(间隙大致冲头回弹撞击料板,唯有机械修复)。 扭曲
部分激光加工车间视CO₂/光纤激光切割机维护如同守护银行账户。他们懂:规范维护=高开机率+高性能=高利润。这类车间常与OEM或第三方签服务合同,严守厂商半年/年度保养节点。 另一类车间“太忙没空停机保养”,心态是“坏了再修,现在忙着赚钱”。结果:小问题积累成顽疾,操作员排查无门,表现为切割质量下降、速度变慢。即便早期保养可避免,只要还能切“凑合件”,机器就不停。 两者之间存在“黄金平衡点”:不长停机也能做预防性维护。以下简易步骤适用于CO₂与光纤激光切割系统,守住巅峰性能: 1) 每日清扫 最简单却最被忽视。清空废料斗/抽屉的落料、零件、熔渣——过满会卡死换台/移动。清理刀条保证下料平稳不翻边
过去折弯很简单:选目标角度V模,冲头压料到底再多压10%板厚(即“压印”),借巨大吨位消除回弹、板厚公差影响。虽单件单弯精准,但吨位巨大、换模慢、依赖试件调试,严重制约产能。快进到今日…… CNC控制器引入并不断精进,厂商在控制器植入更多“逻辑”,大幅简化排版设置。现代折弯机天然更精、更快、更可靠。控制器内置丰富工艺库与弯曲序列,仅需输入目标成型形状,即可自动完成大部分配置设计。 但机床上限仍取决于材料与模具。以下四步可保障任意折弯机成型成功: 材料类型 控制器中必须准确定义材料类型。它据此计算抗拉/屈服强度、回弹等核心参数。例如加工A36(常见再生钢组合)却选“低碳钢”,结果必差,且需人工过
本视频教程通过实地演示,分步骤展示如何利用3D打印技术提升制造车间效率。内容涵盖:从CAD设计到切片参数设置,再到打印件直接用于夹具、检具、功能原型甚至终端零件的全流程。演示机型为工业级熔丝堆积(FFF)设备,材料选用高性能热塑性复合丝,展示加热腔体、自动脱模、开放软件生态等关键特性如何缩短交付周期、降低外协依赖。视频同步讲解常见故障(翘边、分层、喷头堵塞)的快速诊断与对策,助您从“会用”进阶到“用好”。 立即观看完整视频 →
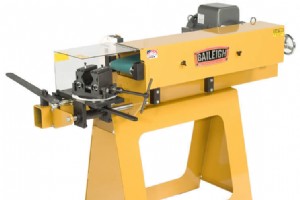
金属加工业通用“开槽”描述在工件上切削凹槽以实现与其他部件配装。钢结构制造涵盖工字钢开槽与管材开槽,广泛应用于结构钢制造、赛车防滚架、楼梯扶手等。无论管材用于越野车保险杠,还是工字钢用于钢结构建筑,均需开槽以实现正常或特殊角度的装配。视精度、批量、投入不同,有多种实现路径。 管材开槽 多数制造商首次接触的是管材开槽。按精度/批量/投入可选: 手工法 — 可调角虎钳配砂带机/铣刀/冲压系统,或氧燃料/等离子切割。均需人工装夹,单工位单槽。 CNC管材开槽机 — 计算机控制实现自动化,大幅提升产率、精度、重复性。设计直接源自CAD/三维实体模型,确保切割角度完美配装(前提是机床操作规范)。 管材激
操作与维护光纤激光切割机时,必须牢记基础安全准则与禁忌。光纤激光切割系统是全球制造车间广泛应用的先进切割技术,要求以进阶思维对待维护与保养。科学维护+安全意识,可让设备长久高效运行。 懂设备 — 研读机床、冷水机、电源、除尘器及所有关联部件的维护手册。 明电源 — 许多部件独立供电,主机断电不代表冷水机断电。知晓所有断路器位置与安全锁定方法。 确停机 — 维护前确认机床所有运动已结束,程序中可能存在不可见的换台暂停。 严禁绕过门锁! — 调试/生产中极易想绕过门锁开门操作。一旦绕过,操作员及周边人员将暴露于1级光纤激光(致盲风险)与高速运动抛射件/夹挤风险中。光纤激光极速快、急动速度极高,误
在金属制造界,折弯机操作是制造成败的关键因素之一。虽有诸多变量影响成败,但规范操作折弯机是基石。操作员不仅要懂产品,更要懂成型工艺。众多因素汇聚成精准优质零件,我们提炼出操作员上机前必须铭记的四大核心要素。 知机器 成型前必须彻底熟悉设备:掌握控制系统、维护历史、安全操作规程、开机预热、编程设置、偏差调整及故障排查。最危险的操作员是“仅懂让滑块上下动”的半吊子。 知模具 模具问题是导致零件超差的头号元凶(仅次于操作失误),且极易预防。优秀操作员知晓:模具会崩刃、变形、磨损,需随时补偿调整并及时更换;懂得从廉价软模到硬质精磨模(寿命长5-10倍)的差异,按工况选用恰当模具。 知材料 材料认知与知

结构制造中,角钢生产线是生产“连接片”、“角连接”、“长支撑角”、“加劲板”等结构件的常用设备。金属建筑过程需要大量“连接片”,角钢生产线地位关键。它可对角钢或扁钢实施冲孔、钻孔、剪切、倒角、开槽、打标,旨在高效完成小型结构件的孔槽加工、定尺剪切、零件标识等工序。 角钢生产线在结构制造机械体系中举足轻重。它能高效完成成百上千的连接片、支架、加劲板,避免人工切割耗时或等离子/激光切割成本高、效率低。集多工序(冲/钻/剪)于一体,且能比人工更好地保持件件一致性。 角钢生产线与型钢开槽机、工字钢钻孔线、等离子切割台协同,构成结构制造车间的核心制造链。Southern Fabricat
筹建自己的制造车间?或是流动焊工/在职员工想白手起家?从何入手?预算有限时,真正需要什么?折弯机?剪板机?锯床?首台设备该买什么才能开门即战? 在Southern Fabricating Machinery Sales, Inc. 助力数十家车间从零起步的实践中,铁工机是成功率最高的首选。它集成当代制造车间所需的多重功能,通用性极强,缺它不可。型材/扁钢/圆棒切割、冲孔、切角……一机搞定,高效快捷。Piranha铁工机更是典范,观看合伙人Tim Krase 演示Piranha铁工机功能与优势,您定会认同:它是每个车间的必备首台设备。 了解Pira
增材制造(即3D打印)曾是金属制造商用低质量ABS塑料打印无用原型的“花哨玩具”。随设备与材料技术跃进,其易用性与价格双达标,已成制造商不容错过的技术。 定制折弯(折弯机)模具 凡做钣金成型,迟早需定制成型模。外购昂贵且周期长(数周),延误项目。3D打印模具快、廉、早,让您抢占周级先机。 定制检具量具 成型精度要求提升,需确保工艺稳定。3D打印量具简易快捷,实现每弯每件在线检测,大幅削减下游返工与损耗。 定制夹具 3D打印既能造功能件做夹具基体,也能直接打印装配/焊接夹具,低成本、易迭代、交付快。 定制功能件 铰链、门五金、搁板支架、定制走线槽……3D打印解决“找不到完美标准件/被迫改设计”
身为机床车间,若仍无3D打印机,究竟在等什么?3D打印不仅价格亲民,更已成为缩短周期、提升利润、从桌面攻克复杂几何的准刚需。虽有高价金属打印机,但入门级系统已极其能打,材料多样、用途灵活。 立即引入3D打印机的八大硬核理由: 快速原型 需验证制造工艺、加工方法、装配方案?3D打印可在数小时内从设计甚至逆向数据出零件。 缩短设计到零件周期 关键孔位缺失?设计出近乎不可加工的面?3D打印概念件让设计师、机加工、工程师协同把虚拟零件变成可加工实体。 夹具与治具 需要特殊夹具定位工件?虎钳需特制软爪镗铸件?3D打印件即刻搞定。 实物样件 推销概念、验证设计、争取订单——3D打印样件即刻到手。 应急维修
折弯机过去常按“钢板弯曲厚度”分级,客户常询“¼″折弯机”,虽沿用至今但本质错误。折弯机规格以吨位×工作台长度标识(如175吨×10′)。吨位决定机床工作能力,而非被加工材料厚度。 全靠杠杆原理! 想象一根10英尺长的¾″钢筋,一端夹在台虎钳中。若在距虎钳6″处施力弯曲90°,极难甚至不可能仅凭人力完成。但若抓住另一自由端向后拉,弯曲轻而易举。折弯机正是利用吨位在V型模口上施加杠杆力:模口越宽,所需吨位越小;模口越窄,所需吨位越大。 算账 ¼″ A36钢配2″ V模,需19.7吨/英尺,10英尺约197吨。过去据此误判200吨×10′为“¼″机型”。实则: 3″ V模弯同规格材料仅需139吨
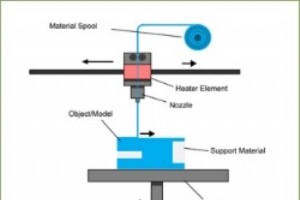
3D打印研发历经多年,工艺路线曾极其分散。近25年来,随着高级CNC控制器、易用软件及可直接成型成品的多元材料成熟,工艺体系已趋完善。下文以通俗语言拆解七大主流3D打印工艺,助工程师与家庭爱好者按应用精准选型。 材料挤出成型 最普及的3D打印形式,从家庭爱好者到工程实验室皆有身影。工艺定义:增材制造中,材料经喷嘴/喷孔选择性挤出。原料通常以线卷形式送入加热喷头,熔体按CNC预设“切片”逐层铺设。 适用材料:热塑性塑料 工艺别称:FFM或FFF(熔丝制造/熔丝堆积) 典型应用:概念模型、功能原型、制造工装、终端用件 优势:成本低、可制复杂几何、成件强度可用 劣势:表面粗糙、需支撑结构 粉末
制造商常陷入“因无订单不敢买设备、因无设备接不到单、更因无设备无法盈利接单”的死循环。我们都面临过此困境,极少有人能凭确定订单、合理交期覆盖设备交付安装周期而果断投资。那么,何时升级才是明智之举? 过去,优质光纤激光切割系统售价50-60万美元起;如今我们能提供25万美元以下的美制优质光纤激光,月供约4千美元。门槛大幅降低,令更多车间触手可及。除价格外,还需权衡哪些因素?本文聚焦从水刀转型光纤激光的关键考量。 材料类型 主切钢材时,光纤激光运行成本更低、速度更快,优势明显;主切铝材时,水刀通常仍是首选。但材料厚度同样关键。 材料厚度 低碳钢 ≤ ⅝″、不锈钢 ≤ ⅜″、铝合金 ≤ ¼″ →
在等离子与氧燃料切割工艺中,可选的“台面类型”多种多样。“台面”是工件切割前的支撑平台,其选择不亚于电源选型,因为不同台面类型的适用场景差异巨大,直接影响作业便利度。本文系统梳理等离子/氧燃料切割台的主流类型: 简易材料支撑 金属锯马、立柱、工字钢,或任何不可燃且能承受工件重量的物体均可充当支撑。 成本: $ 优点: 低成本、灵活多变 缺点: 难以保持水平,精密切割无从谈起 无法实现烟尘抽排 仅限室外使用 干式切割台 “干式切割台”专为热切割设计,架设高度便于清理底部熔渣。该台面无烟尘控制手段,适合室外作业。 成本: $$ 优点: 成本低 提供水平切割基准面 缺点: 无烟尘抽排功能
在制造机械领域,激光切割机凭借生产效率和投资回报率(ROI)位居各类工艺之首。无论您的加工车间是承接外单的职业加工店,还是为内部生产服务的自用车间,激光切割系统往往是最划算的投资之一——它能以极高的精度、极快的速度生产零件,是制造商可用的最低成本轮廓切割工艺之一。那么,如何决定哪款激光切割系统适合您的需求? 选型核心考量因素 本文聚焦于新增或升级激光切割系统时必须重点评估的四大维度。 价格 价格始终是关键因素。“我能承担多少预算?”这个问题应在正式寻机前就有明确答案。配置完善、品质可靠的系统起售价低于25万美元,按典型的融资租赁方案折算,月供不足5千美元。当然,6kW、8kW、10kW乃至更高
若您在问“压力机是什么?”或“压力机如何工作?”,此文为最佳入门。我们将定义压力机、拆解基础操作流程,并提供深度进阶阅读链接。 压力机是将预切金属坯料精准成型为面板、箱体、支架等零部件的设备。利用固定工作台承载下模,可动滑块装夹上冲头。操作员将坯料置于冲头下方,驱动滑块下压入材料再入下模,迫使金属弯折成角。通过精准控制冲头下压深度,实现弯折角度精准控制。压力机可为手动,现更多配备CNC数控系统,轻松实现复杂折弯作业。 延伸阅读:压力机入门完全指南 被向上弯折的材料称“法兰/翻边”,其尺寸精度由机床后部的后挡料测控。后挡料受CNC控制,按操作员录入程序自动定位自身及挡料指(手指)。挡料就位后
工业设备