亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
作为二手机床商,我常被问及采购新压力机时对置换设备的看法。许多买家误以为只需“简单”控制与后挡料系统,对CNC数控系统认知偏颇。主流压力机厂商现提供四档控制系统: 简易PLC控制器: 仅控制滑块,无后挡料功能 进阶PLC控制器: 控制滑块(Y轴)与单轴后挡料(X轴),仅复现输入位置,通常不支持外部离线编程 图形化/交互式CNC控制器: 多轴后挡料系统,支持图形化编程、离线编程与联网——最热门选项,本文重点解析 面对多选项,许多买家将自己局限于基础控制,因畏惧高阶控制器学习难度及不理解投增收益而犹豫升级。以下结合与买家的多次沟通,详述为何图形化CNC控制器不仅是明智投资,更是新压力机标配的必

许多客户关心二手设备批发收购或零售定价的估值因子。虽称“经验之谈”,实则二手机床估值纯属数学计算。探讨二手机床价值时须知:因多种原因,同类设备价值差异巨大。 案例A:定制辊压成型线 对日产零件的企业,已调试维护的定制辊压线价值数十万美元——其围绕该产品构建营销销售体系并获成功,故设备对其运营极具价值。但另一企业虽有意购入辊压机,却需巨资重新配刀适配自身需求,对其价值大打折扣。 案例B:同规格不同品牌立加 同为40×20晚期型号立式加工中心,不同品牌保值率差异显著。品牌知名度、售后支持、选配便利性均影响二手价值。 核心估值因子 重置价值: 在现有产能下替换同等工艺的成本。 同类新机价格: 估值
热切割用于可燃烧或热位移金属的形状切割,如钢材、不锈钢、铜、黄铜。Southern Fabricating Machinery Sales, Inc.提供多款等离子、氧燃料及高清等离子/切割系统。这些热力或“燃烧”切割机是除物理锤击/锯切/砍切外最古老的金属形状切割方式之一。采用氧燃料(典型为O₂混合丙烷)或新型等离子技术,可熔切厚达甚至超过6英寸的材料。作为热加工法,工件材料需耐高温。机床运动系统由计算机控制器或CNC驱动,早期设备曾用光学跟踪眼甚至物理模板跟踪。机器可配置单一或多套氧燃料/等离子系统,甚至结合两者以实现最大形状切割灵活性。 热切割分为氧燃料和等离子两大类,等离子下设“高清/
EDM小孔加工中的EDM代表“电火花加工”。这是一种独特且快速的工艺,无论导电材料硬度如何,均能以较高速度生产半精密孔。通过快速通断脉冲发生器产生火花,机器控制旋转主轴夹持的电极与被加工材料间的间隙距离。同所有EDM工艺一样,小孔加工(有时称“穿孔机”)利用电力气化材料,通过高频火花将硬质导电材料微粒化为粉尘,并利用冲洗液或“介质”冲走切削区的腐蚀颗粒。将冲洗液输送至钻孔底部,要求钻削电极具备通孔能力,即“管状电极”。常用介质为去离子水(控制腐蚀过程)或Vytol等化学组合液。 EDM钻削管通常采用低成本且高导电材质,如黄铜、铜或铜合金。这些钻削管或“电极”在EDM过程中易磨损,需频繁更换。加
市面上存在多种金属成型设备,旨在以各种方式弯曲或塑形金属。我们SFMS团队常被问到:“金属折弯机与板料压力机有何区别?哪款更适合我的机械车间?” 乍看之下,这两类金属成型技术外观相似,甚至在车间扮演相似角色(即将金属弯曲成精确形状)。然而,两者存在关键差异,可能导致其中一款更适合您的车间需求。 什么是CNC压力机? 板料压力机广泛应用于全国各地的制造车间。经过多年演进,其性能难以一概而论。例如,压力机施加工件力的方式有四种:机械式、气动式、液压式和伺服电动式。每种方式各有优劣。液压和机械驱动系统最为常见,本文将以此为主要对比基准。 CNC板料压力机相较于金属折弯机的典型优势在于更高吨位——尤其
机床发运可以像打个电话那么简单,但在拨打电话前您需要知道一些重要信息,才能以合适价格叫到合适的车,同时充分保护您的新投资。 深入设备发运细节前,先了解卡车运输行业一些极常见术语,它们关联工业机械搬运,更重要的是理解它们对您和公司的意义。这些术语和缩写不仅表示卡车付款方式,还界定您在何时承担货物责任,及如何验证保险到位。 以下九个缩写是我们交易及卡车行业最常用的,至少应熟悉: 您必须知道的 9 个术语 1: AIR-RIDE (气囊悬挂) 当今 90% 平板拖车为“Air-Ride”。对移动敏感电子和数控设备至关重要,Air-Ride 拖车为运输中拖车提供软缓冲,大幅降低运输振动。我们坚持所有货
许多制造应用中,精度至关重要。零件公差 —— 允许的尺寸“误差余量” —— 对某些应用极微小。例如航空航天,特定部件公差可能 ≤ ±0.001 英寸为安全。其他行业,0.01 英寸偏差就可能导致成品组装配合失败。 机床精度在成品零件公差中起决定性作用。不幸的是,机床精度随使用退化 —— 或因设置不当导致严重变形零件。因机床精度高度依赖制造商如何设置运行,极少(如有)加工机械制造商担保成品零件精度。通常仅担保定位精度 —— 两者不同。 未达零件公差后果严重 —— 订单被拒、客户流失,客户转向能满足公差的替代商。 问题来了:“如何提升铣床精度,让成品零件满足严苛公差?” 以下几点助您提升加工设备精
买二手制造设备虽比新设备省钱,但仍是大额支出 —— 需融资才能在正确时间买到正确设备。二手设备融资让制造商无需一次性备齐全款,即可在需要时把所需设备上车间。 另一选项是租赁二手设备,但自有缺点。例如,虽无大额首付压力,但您将为持有期间持续付款 —— 即使已付超设备实际成本。 用机床融资前,考虑以下建议: 1) 考虑您需要这台机床多久 考虑二手设备融资,先问自己:“我将需要/使用这台机床多久?” 若工具仅用于单次生产运行、不足一两年,显然不值得做二手设备融资。这种情况,租赁设备或外包给已有合适工具的制造商更佳。 若工具将长期留在车间,二手设备融资值得成本。融资协议给总成本设硬上限(假设按时付款)
二手设备融资的主要挑战之一是寻找最小化设备对组织成本影响的方法。缓解二手设备融资预算冲击的关键策略:利用特定税码减轻企业年末税负 —— 如出售旧设备腾位置买“新”二手制造设备时用同类置换(LKE),或利用第 179 条款税收抵扣。 今年,IRS 第 179 条款税收抵扣有变更,影响美国制造商受益方式。变更是什么?制造商如何受益? 关于第 179 条款税收抵扣 据 H&R Block,第 179 条款允许纳税人抵扣“纳税年度投入使用的特定财产成本……前提是纳税人在活跃贸易或业务中使用该财产”。 第 179 条款前,企业对合格设备税负抵扣仅限折旧小部分价值。这拖慢抵扣进程,耗费数年。虽比无抵扣强,
您在为新金属成型机选型?也许已有折弯机或想再加一台 —— 但再买台折弯机真的是最优解吗? VS 谈折弯,许多制造商直接买折弯机。液压折弯机因动力强、通用性好,是任何车间的优选。折弯机通常易设置快速折几个弯,但折边机(Folder)因能力升级近年越来越受制造商青睐,某些任务上更适合。 什么是折边机? 先假设您懂折弯机原理及其钣金成型方式。若需帮助可阅读此文详解折弯机。理解折弯机原理,更易理解折边机优势。 折边机叫法多样。有时简称为“brake”指“braking”金属过程(注意拼写是B-R-A-K-E非B-R-E-A-K)。有时用“leaf brake”
出售闲置机械或工业设备,有多种方式: 以旧换新:交给新机供应商处理。结果:他们为快速出手给二手机商低价抛售。 库存收购:找本地或合格二手商直接收购。批发给二手机商得零售价 10-70%(收购价差异大,基于周转速度而非价值)。回笼快但折价深。 拍卖:通常用于整厂或事业部多台设备。买家竞价,终价随需求波动大。可行但不适合仅卖 1-2 台设备。 寄售销售:设备在未全额付款前交付“买方”,卖方保留所有权直到全款付清。通过 Southern Fabricating Machinery Sales 等优质信誉商寄售,在大多数情况下是获得最高投资回报的最佳方式。 Southern Fabricating
叉车是许多机加工车间和仓储设施的必备工具。车间用叉车搬运人力无法举起的重型零件、将成品托盘装车发运。仓库几乎全天候用叉车搬运重物、甚至将托盘放上高位货架。 许多仓库经理是叉车选购老手,但机加工车间老板可能不懂如何对比叉车特性或基本术语。为助您采购前对比叉车特性,以下讲解叉车部件与功能: 对比叉车驱动系统 叉车术语中,“驱动系统”指提供叉车动力的系统。目前两大主流叉车驱动: 电动叉车。 由大型重型电池(通常铅酸)供电,既提供动力又作配重防重载倾覆。因电池重量恒定(不像油箱随消耗变轻),电动叉车常能承载比内燃叉车更重负载。其他优势:近零排放(室内避免呼吸道问题)、火灾风险远低于内燃机型。 内燃叉
全国机加工车间每天都需要精准、一致切割金属。激光切割机历史悠久,在多种材料上提供清洁精准切割。 激光切割的一个专门形式是激光管材切割 —— 顾名思义,针对圆柱体物体切割优化。为什么制造车间要用激光管材切割机?提供激光管材切割服务有何益处? 以下是拥有激光管材切割机的潜在优势: 1) 减少管材切割二次工序 物理刀片切管常留下金属屑和切口缺陷。这些问题需额外清理和整形工序,为后续用途准备管材。 然而,使用带飞溅保护装置的激光管材切割机,切口几乎完美,切割熔渣可收集并阻隔在管材外。这消除了上述两道工序。 传统激光切割机虽也能干净切割,但设计无法容纳管材 —— 意味着须切割平板再经辊机或折弯机(视您要
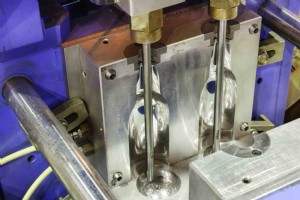
本文将吹塑成型塑件工艺置于显微镜下,识别最佳机型助您决策。旨在帮助最终用户根据产品类型/形状,在选购吹塑机时做最佳决策。 吹塑成型原理 先整体回顾吹塑工艺。吹塑是成型中空塑件的特定工艺。像吹气球一样,塑料材料加热后通入压缩空气,迫使其贴合模具形状。中空玻璃制品如瓶子也用此法,但暂聚焦塑料。 工艺通常始于注塑:熔融塑料在模具成型,称为“预成型件/管坯”。预成型后,转移至吹塑机,装入另一模具或“注射箱”,再次加热软化,吹入压缩空气 —— 推动软弹性塑料向外贴合“模具”。模具基本是目标零件最终形状。 执行此工艺的两大主流机型:挤出吹塑机和注吹塑机。运作原理相似但生产优劣势不同。 挤出吹塑机 挤出吹
水射流切割作为专业技术,从 1850 年左右起广泛应用于采矿到食品加工等行业。1960-70 年代,高压泵技术、设计和制造方法取得巨大进步。1990 年,高压水射流混入磨料材料,开启形状切割新革命:磨料水射流加工。加入磨料(石榴石砂)将水射流变为精准磨削工具,可切割接触的任何材料。未来十年,工艺打磨为不仅钣金、字面上任何材料的精密切割技术。水刀可加工钢、铝、塑料、木材、地毯、泡沫、瓷砖、石材,字面上您能触摸到的任何东西。 水射流切割的局限性 虽优势众多,仍有几条规则和材料条件须注意。首先,水射流必须穿透材料,一般无法精准实现受控深度的蚀刻和磨料加工。间断切割(如壁间空隙、管材)通常不适合水射流
电火花加工(EDM)是利用电能在局部区域气化金属的工艺。市面有多种 EDM 设备,深入了解各类特性是选对设备的关键。今天介绍 EDM 打孔/小孔加工机。 EDM 打孔机如何工作? EDM 打孔与其他 EDM 工艺原理相似,区别在于 EDM 打孔机针对延性材料高速打半精密孔 —— 无论材料硬度如何。 同其他 EDM 工艺,EDM 打孔需冲洗液(介质)冲走切削侵蚀颗粒。为此,须将冲洗液送至孔底。这要求打孔电极带通孔 —— 有时称“管电极” —— 使流体持续轻松通过电极。 为什么用 EDM 打孔工艺? 使用 EDM 打孔机的最大优势:不像依靠物理力推刀穿透工件的普通钻床,被钻材料硬度不影响加工难易度
水刀切割机为机加工车间带来诸多益处,包括能以非凡精度切割几乎所有可触及材料。但市面水刀切割机类型繁多,寻找适合您车间的那台并不容易。 如何找到最适合您车间的水刀切割机?以下几招助您选型: 1) 考虑将切割什么材料 切割硬质材料需在水流中添加磨料。若您常切低碳钢、铝板或某些石材,需选磨料罐容量大、装卸维护便捷的机型。 若主要切软材料(木材、薄塑料),纯水即可。此时磨料罐容量效率非关键。也可用比切钢更低压力的机器。 2) 水刀切割机需应对多复杂的切割? 平均而言,您需要用水刀完成的切割任务有多“复杂”?若车间专攻高复杂度定制零件成型切割,大概率需要“五轴”水刀。 额外控制轴助您在需要时按特定角度完
激光切割是相对较新的钣金轮廓切割形式。无传统“刀具”,切割可极微小精准。低功率设置下亦可零件雕刻/蚀刻。1970 年代为工业应用开发,LASER(受激辐射光放大)至 1990 年代末成为精密制造车间标配。 激光切割机工作原理 以激光为热源,配合保护气(通常氮气),激光机字面意义上烧熔穿透厚达 1-1/4 英寸的钢材。激光切割可用于平板材料简单轮廓切割,或三维配置切割预成型件。 因激光是热源,可能不适合热敏应用或激光切割产生有害烟雾的产品。因激光是光源,高反材料如铜、铜合金通常不宜用此法加工(CO2 激光尤其)。铝因反射率高且极佳吸收切割用热能,切割能力受限。通常激光切割铝能力约为切割低碳钢能力
等离子切割机是切割各种材料的强大工具。基本原理:电火花通过压缩气体点燃气体达到物质第四态 —— 等离子态。为直观理解,太阳 —— 我们星球绕行的核聚变巨大火球 —— 是燃烧在“约 2700 万华氏度(1500 万摄氏度)”的巨大等离子体块(Space.com 数据)。CNC 等离子切割机虽没那么热,但温度足以轻松熔化钢材。 切割机产生的等离子体在切割器电源与被切材料间传递电弧,在等离子接触工件处产生强烈热量。不同等离子切割机使用不同气体产生等离子 —— 有的用车间压缩空气,有的用氮气或其他耗材气体。 空气等离子切割机能在多种材料上提供极精准、平滑切割,避免物理力切割常伴随的弯曲变形。但等离子切
什么是镗铣床/镗床? 镗铣床是利用单刃刀具(单刃切削刃)扩大各类材料孔径的设备。两大类型功能相似但运作不同: 卧式镗铣床。 工件置于机床工作台,镗杆绕水平轴旋转。有人将其比作卧式铣床操作。 立式镗铣床。 这类镗床(常称 VTL),工件绕垂直轴旋转,镗刀作直线运动 —— 即不旋转。某方面类似立式车床。 镗铣床用途 镗铣床主要用于其他工艺成本过高、低效或不精准的扩孔场景。几大关键用途: 内表面粗/精加工。 CNC 镗铣床关键用途之一是粗化或光滑切削孔内表面。刀具可按特定方式纹理化孔内表面。有时用于翻新而非新制。 加工热敏或非延性材料。 作为物理剪切工艺,镗铣床可扩大不适合热基或电基打孔方法(
工业设备