


金属原型为何落后:三大挑战与破解之道

数十年来,减材制造——三轴铣、车床、CNC机床——是金属原型支柱。这些工具虽可靠,但天然缓慢且劳动密集。当今快节奏产品开发环境下,4-12周原型交期可能扼杀企业竞争力。时间即金钱,企业需要更快、更可靠的方案。
作为常驻制造现场的应用工程师,我亲眼见证企业如何与这一瓶颈搏斗。大多数公司视金属原型为可选、低优先级活动,即使近90%报告严重积压。结果?原型在车间滞留数周或数月,驱使客户转向替代供应商。
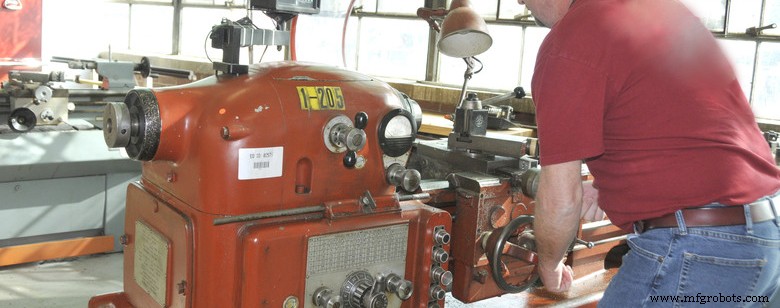
1. 技工人才池萎缩
美国近70%高中毕业生升读高等教育,留给职业学校和机加工项目的群体缩水。这一转变加上职业教育污名化,让许多车间难招留资深机加工师。企业无法以顶尖人才配备机加工车间,生产力受损、订单延期、管理者被迫"救火"而非战略改进。
2. 加工固有的时间密集性
从毛坯——木材、铝、钢——制造复杂零件需多加工步骤:切削、钻孔、磨削、常需装配。机器间每次交接增时间、成本、返工风险。近净成形铸造等传统法虽减步骤,但引入自身工装挑战和延长交期。需一周内拿原型的工程师,传统减材流程根本跟不上。

3. 金属原型常被视为"非增值"
许多工厂核心聚焦可销售零件生产。这种优先级可理解,但让原型成低优先级任务。为快速原型采购的设备被挪作大批量生产,原型积压膨胀。等待数周拿样品的客户可能寻求更快替代,侵蚀公司声誉与市场份额。
"近90%制造企业面临工作积压"
应对这些挑战需战略转型——投资技工、采用更快制造技术、重新定义原型为加速产品上市的增值活动。
3D打印