


设计 3D 打印特斯拉涡轮——第 2 部分:轴承座开发
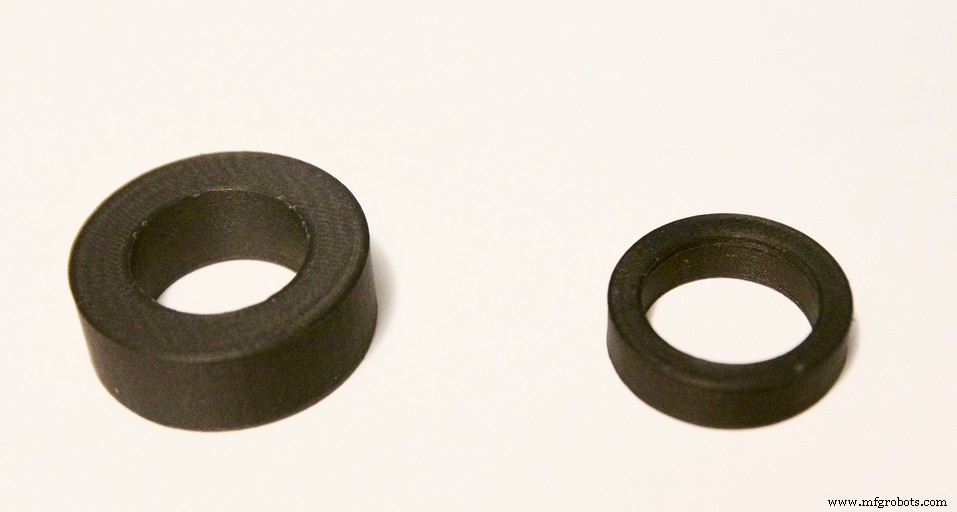
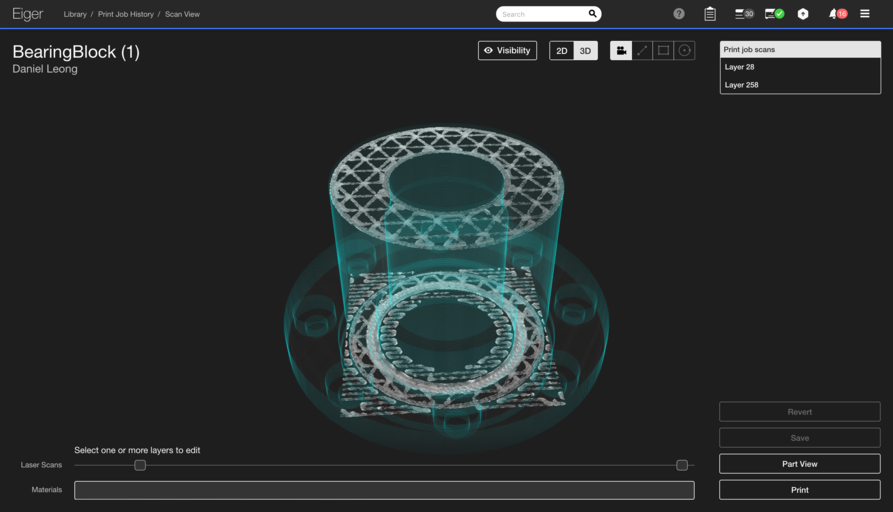
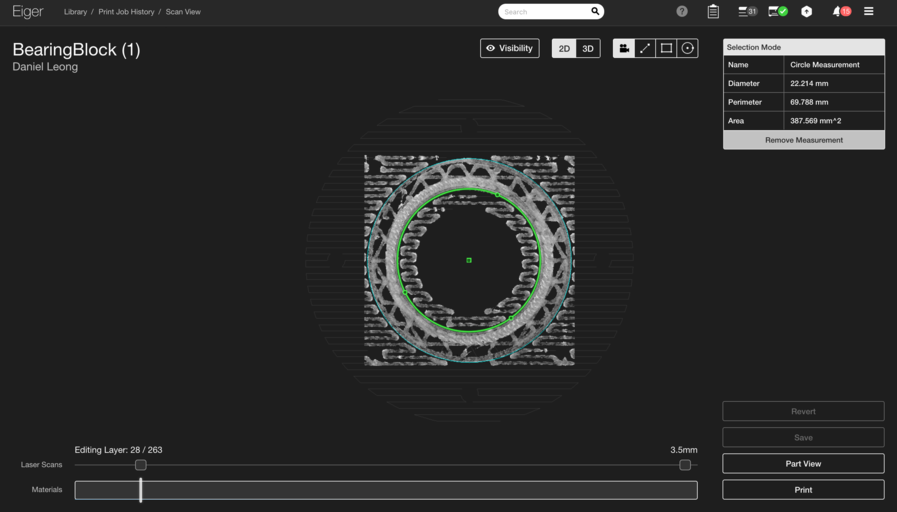
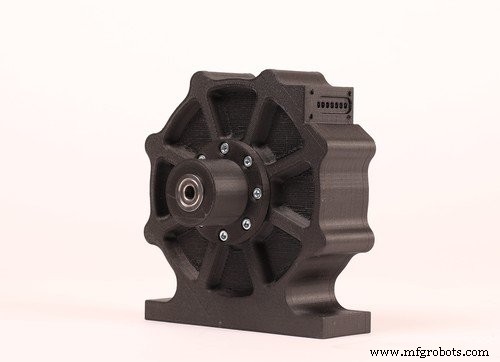
本两部分系列的第二篇,讲解如何用 Markforged 零件改造机加工特斯拉涡轮。第一部分介绍了特斯拉涡轮、识别适合 3D 打印的组件,并用定制 Markforged 零件替换了涡轮外壳。本文聚焦剩余打印元件:轴承座。 涡轮外壳包裹轴组件但不直接接触。中间部件——轴承座——螺栓固定于涡轮外壳,用两个完全同心的轴承固定轴组件。通过在轴承座上悬臂转子组件,原设计方便机加工人员轻松验证轴承孔同心度。这在 24,000 rpm 下至关重要;微小偏心即可导致灾难性故障。原铝制外壳轴承配合公差为 +0/-0.0004 in,确保紧密过盈配合且不阻碍旋转。Markforged 设备虽可打印此件,但因公差更严、功能更关键,挑战大于涡轮外壳。 打印轴承座要求精度与同心度。幸运的是,Onyx 表面硬度降低使公差略微放宽——可实现 +0/-0.001 in,优于铝制要求。还需高精度打印挡圈槽和悬垂法兰,这些特征需大量支撑材料,使用 Peel-Off 支撑可清洁移除。此外,零件必须容纳大量纤维,特别是轴承周围,以维持尺寸稳定性。设计在每个轴承周围允许六层纤维,提供充足增强。 为验证方案,我们在 Mark Two Enterprise 和 Mark X 上各打印一版轴承座,并进行激光尺寸验证。 Mark Two 依靠独立测量的单元测试保证严格公差。通过为每个轴承配合打印测量测试环,迭代两次,调整 CAD 尺寸,将优化尺寸纳入完整零件。仅在验证完整外壳后才装入硬件。成功时,轴承实现紧密过盈配合,与涡轮外壳无缝集成。 Mark X 同样依赖人工验证,但激光尺寸扫描简化流程。扫描包含关键轴承配合的层,无需卡尺即可实时验证公差。我们在首次尝试即达标,免去了重印。这种免干预流程比单元测试更高效。 尽管复杂,轴承座证明了紧公差 3D 打印在高性能组件上的可行性。我们在 Mark Two 和 Mark X 上仅以微小设计变更确认了功能件,两者均实现转子完美旋转。 想探索更多 Markforged 应用?关注我们的 Facebook、Twitter、Instagram 和 LinkedIn 获取更新!引言
特斯拉涡轮轴承座
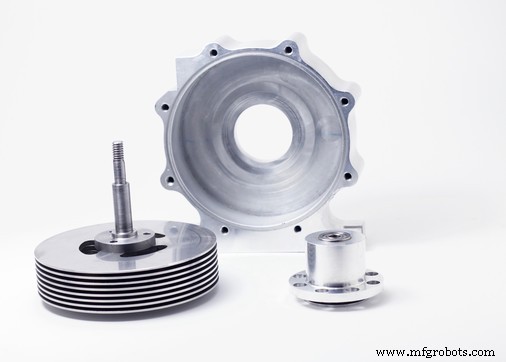
增材制造设计调整
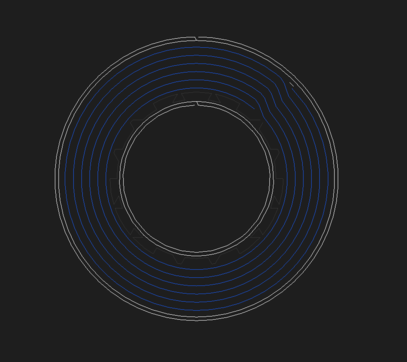
打印外壳
Mark Two 外壳
Mark X 外壳
结论
3D打印
- FDM 3D 打印设计优化:10 条专家级准则
- 金属3D打印应用:进阶用例——第二部分
- 设计 3D 打印特斯拉涡轮 — 第 1 部分:用 Markforged 重构壳体
- 过程内检测:提升 3D 打印件质量的关键
- 用工业级 Onyx 打造全 3D 打印减震器:从弹簧测试到集成组件
- 革新生产:Markforged 3D 打印料盘分配器创新
- 优化 IRIS+ 无人机:Onyx 3D 打印实现轻量耐用机臂
- 3D 打印无人机助力南极科考:快速、低成本数据采集
- 周度 3D 打印亮点:凯夫拉增强钳子
- 保障3D打印件尺寸精度:多工艺对比与设计策略
- 增强3D打印件强度的实证技术:几何、参数与后处理全方案
- 3D 打印发动机零件高级检测策略(三)