


光学测量如何驱动制造效率提升
近期,光学测量结合自动化的威力获认可。自动化测量操作为何如此重要?
“将测量带到工序现场,而非仅留在质量实验室,将提升整体质量,让制造自动化本身更高效,”Carl Zeiss Industrial Metrology LLC(密歇根州布莱顿)Robert Wasilesky 说。“测量优化制造(MOM)绝对是我们看到的趋势。”他谨慎指出,测量不使制造成能——制造已运行良好——而是优化其运行得更好。
据他介绍,光学测量以各种形式往往是增强自动化的最佳方法,因其速度优于其他方法。其他优势包括:不标记、不变形地测量精密表面(如汽车钣金、复合材料零件、精密手术植入体)。另一例证是用测量设备精准引导机器人,将其定位精度从几毫米提升至 100 μm 或更优。
Wasilesky 称,拓展 MOM 意味着拓展客户教育。当今制造工程师可能未觉察车间还能更优化多少。
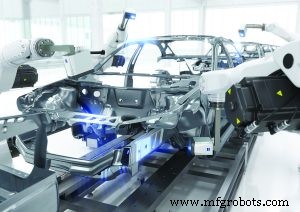
“我认为通过测量优化制造,汽车制造效率有望实现质的飞跃,”他说。该理念正触达制造商,Wasilesky 指出测量自动化市场年增近 20%,其余质量相关市场仅增约 6%。很大程度上因客户对光学测量接受度超接触探针,业内多方共识。技术更成熟、光学方法选择更多、越来越快的计算平台上运行的处理软件大幅改进。“原理相同,只是能力强得多了,”他说。
蔡司 AIMax 云光学 3D 传感器是更快光学、更好算法、强大算力融合的典范。属结构光系统,仅依赖一投影仪一传感器,传感头更紧凑;更关键是系统被编程为快速测量特征(典型 <0.5 秒)——如孔、槽、铆钉、T 针——从点云中直接得出测量结果而非输出点云。这使其成为汽车钣金和 BIW(白车身)部件在线检测理想选择。Wasilesky 称系统含传感器和机器人运动,可提供 300 μm 或更优测量精度达六西格玛。
蔡司还提供近线测量方案,以及车间更快的光学 CMM 替代品用于靠近生产点的离线测量。AIBox 即此类完整系统,旨在不进质量室即达 CMM 级精度。AIBox 使用数字条纹投影系统配标准测量摄影装置,按 VDI 2634 标准球面误差 <40 μm,适用最大 2000mm、1000kg 标准大工件。
自动化与零件
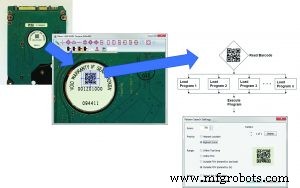
嵌入自动化系统的实用光学测量设备之一是精密运动台上的视频系统,如 Nikon iNEXIV 系列。因测量系统含相机,易适配视觉任务,开启新可能,如读取当今零件常见的条码或二维码,据 Nikon Metrology(密歇根州布莱顿)产品经理 Nate Frost 说。“也能读取文本数据,无论是零件上的零件号还是随零件的打印纸。”这将自动化推进到新层级,因读取条码识别零件意味着设备可调用正确测量程序并自动将结果记录在该零件报告中。
这在智能工厂和工业物联网持续发展中尤为有用。“这些非传统自动化任务,”Frost 说,“自动上料到测量系统是任何测量供应商都能做到的。[条码读取]而是关乎决策,”他说。它移除人为因素同时提升质量。
高效创建零件程序同样重要。顺应行业趋势,从 CAD 模型离线读取创建程序现已在 Nikon CMM-Manager 3.6 提供,这是 Nikon 视觉系统支持软件最新版。“旧版软件仅用摇杆示教编程,”Frost 说,“这对视频测量程序算较新。”为什么?因不同于离线编程接触探针或激光线传感器,视频程序必须考量光照、边缘效应、反射面高光等视频独有效应。“可运行仿真实时验证检测结果。事实上 CAD 模型越完整,检测过程越高效,”Frost 说。“配合视觉、自动对焦激光、旋转分度头、触觉输入,甚至能测量传统视觉系统不可见的特征几何。”
为何他认为自动化受推崇?“共同分母是企业在精简员工和运营,”Frost 说,“期望员工更灵活,既能操作数控铣床又能运行测量系统。各行业皆见此趋势,尤其中小批量车间员工需身兼多职。自动化测量让这更容易。”
大批量汽车
“光学测量技术的精度和速度使其极适合自动化,”Jenoptik(密歇根州罗切斯特山)销售、营销与服务副总裁 Andreas Blind 赞同。Jenoptik 提供广泛测量传感器,主要但不限于在制程控制。涵盖气动量仪、接触量仪及先进高速光学传感器。“各有其位。光学技术在脏污油腻环境表现较差,但光学更灵活,尤其适用于工件不可触碰、或需要速度的场合,”他说。
Jenoptik Opticline 系列设备是影像法——包装进高速自动化柜体测量轴类零件的典范。影像系统适合测量旋转零件,甚至非轴对称件如凸轮轴、曲轴。公司称全球装机超 2500 套 Opticline,多规格能力测大小工件。如配统计过程控制(SPC)接口的 Opticline 站,用工厂选定 SPC 系统快速监控。精度以 MPe 表示,测直径达 (1.5 +L/200) μm,测量速度高达 80 mm/s。
Blind 指出,光学在制程控制另一重要功能是表面缺陷检测。“我们的 Optisense 技术结合独特传感器、照明、自动化和软件,帮助检测表面和零件上最微小缺陷,”他说。发动机缸孔表面缺陷检测在当今燃油经济性和排放关注下尤为重要。等离子喷涂缸孔替代铝缸体中较厚重钢套的出现,让表面缺陷检测格外关键。“我们的 IPS 缸孔传感器提供 4-150mm 不同缸径规格,视传感器类型而定,”Blind 说,“可检测 30 μm 缺陷,通常自动化,也有半自动版本。”他指出自动化对汽车业尤为重要。“我们 80% 设备目前供汽车业,”他说。
新传感器,更多自动化
测量供应商另一残酷现实:质量检查常被视为成本,纯属生产损失时间。Alicona(奥地利格拉茨)总裁兼 CEO Stefan Scherer 称。他认为测量能增值。“若能展示利用测量主动改进制造、提升柔性,将产生巨大差异。”他深信测量结果对日益增长的智能制造/工业 4.0 运动至关重要。“我们要给机器一只智慧之眼,”他说。
Alicona 创立于相对较新测量原理——聚焦变化法。此技术利用有限景深提供高分辨率表面数据,类似但比共聚焦成像或光学切片更先进,因也提供颜色数据。同时测量表面形状和粗糙度,特别适用生产现场。 “我们技术适用高精度测量微小特征或相对小特征,如微制造/精密制造,公差在 20 μm 以内时,”Scherer 说。最佳工作需 Ra 表面粗糙度 ≥9 纳米。数据速度达 170 万点/秒。
首在刀具刃口制备测量获成功后,公司拓展产品,实现传感器自动化。
自动化是 Scherer “智慧之眼”愿景关键,公司转向协作机器人(协作机器人)。为何选协作机器人?“我们看到向更高精度、同时更小批量转变。过去可能生产百万件,今可能生产 5 万件一种零件再切换生产 7.5 万件另一种,”他说。他认为协作机器人赋能此类柔性制造环境中的工人,使其有用增值。“我们将协作机器人安装在移动平台上,更易移至加工中心,”他说。用户核对几个关键参数设置机器生产下一批零件号,即可转入下一任务。
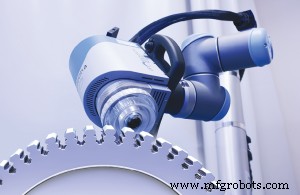
Alicona 最新推出两款针对特定应用的协作机器人产品:一款用于长圆刀具,一款用于涡轮盘。刀具方案在轮式便携平台上扩展刃口测量专长至九轴测量。
Alicona 盘方案中,带测量传感器的机械臂由操作员操纵至所需表面位置。传感器上装两个集成摇杆手柄。通过 App,智能手机显示实时画面供手动或自动精准定位测量。
标准方案,柔性自动化
另一共同趋势是围绕现有测量设备开发标准自动化方案。测量公司现提供集成机器人、防护罩、夹具的标准方案。通常针对一类问题,可定制满足制造商吞吐量和公差要求。
2014 年,Hexagon Manufacturing Intelligence(罗德岛北金斯敦)推出 360 智能在线测量系统(360 SIMS),采用其 WLS(白光扫描仪)结构光设备。据 Hexagon,围绕 WLS 的在线系统适合汽车白车身生产,因 WLS 对附近振动相对不敏感——毫秒级采集数据。360 SIMS 仅采集选定特征(如缝隙平齐度、孔)更快,据 Hexagon 产品经理 Amir Grinboim 说。
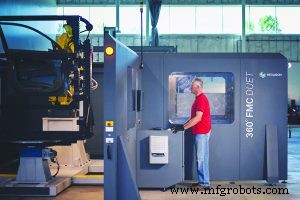
Hexagon 现增线上产品 360 柔性测量单元(360 FMC),2016 年 9 月首发。“现货方案在安装、集成、纳入安全协议时强大且具成本效益,”Grinboim 说,“一次性完成工程设计降低总成本。”360 FMC 安全协议符合 ANSI RIA 15.06-2012 标准。工件尺寸最长 2.2m、重 1500kg。
基础 360 FMC 配置为装单台 FANUC M-710iC/50 机器人搭载 Hexagon WLS400A 传感器的防护罩,由 CoreView 软件驱动。根据配置选定,在一、二或三个独立转台上测量夹持工件。“模块化柔性方案让客户不仅用于测量,还能应对吞吐量,”Grinboim 解释,“我们要其适应整个制造生命周期的变化条件。”据 Grinboim,增减转台无需大幅重新设计或再集成。“增—或减—转台即插即用。”
360 FMC 无需工件基准目标,依靠机器人运动配合补偿程序。“基于特征类型测量精度 100-150 μm,适合典型汽车钣金应用,”Grinboim 说。
自动化控制系统