


超硬砂轮驱动切削刀具制造商卓越成果
当今工业切削刀具制造商面临持续增长的更快循环时间、更好资产利用、更严公差、更优质量需求。运营成功制造设施不止获取最新最先进设备和最先进磨削技术。磨削应用可优化至某点,产品循环时间将相同。然而,自动化设置过程——如修整和整形循环——可提高整体设备效率(OEE)。
更短工艺时间、可靠性和更长产品寿命是切削刀具行业关键要求,在线整形盘和主轴系统高效使用对达到高精度和灵活循环时间至关重要。多年自动化同义于大规模量产厂(如汽车工厂)。这让小机床车间仅靠经验操作员、手动调整和100%生产后质量验证。
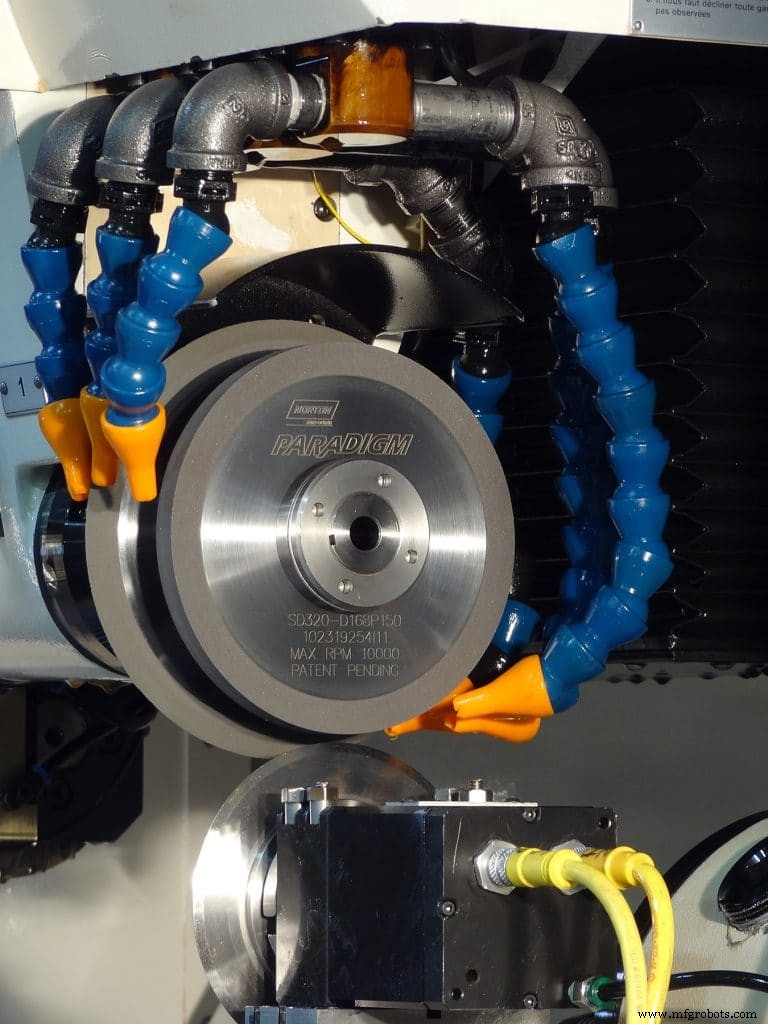
然而,自动化现人人可得,并被持续适应理解技术、开放使用它的小车间拥抱。若制造商能熟练以最少至无操作员交互安全保持流程运行,能获巨大效益,如增强磨削砂轮和在线整形器效果与寿命。
为最大化生产率和超硬砂轮性能寿命,最优整形至关重要。但实现此最佳方式是什么?在产品工艺创新持续寻找中,确定可通过利用现有整形技术、最小投资实现显著改进和成本降低。
在线优势
通常有两类整形程序。一类可离线执行(用机外光学磨床)或一类可在线执行(机内用额外主轴)。
离线整形有大量机床停机时间和更高操作员交互度。替代方案,在线整形在机内完成,无需中断生产运行。在线整形主要效益含但不限于:增加机床产能、降低人工成本,同时提高零件质量和工艺一致性。
整形盘
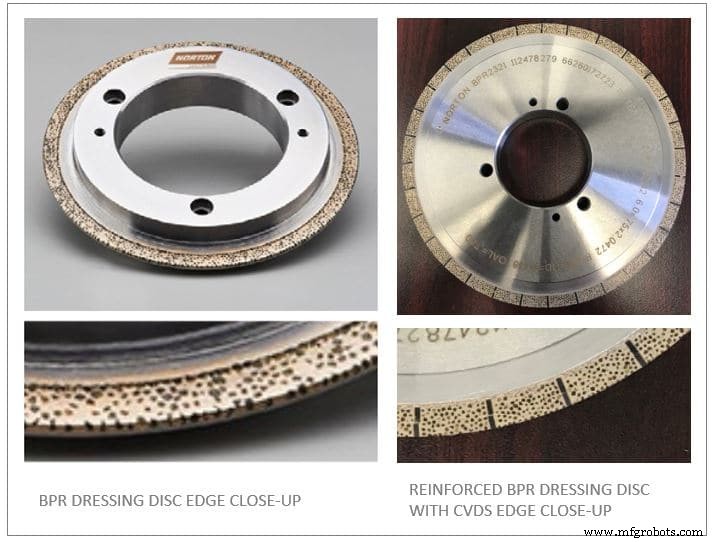
在线整形推荐用整形盘,其薄金刚石截面横扫砂轮端面。不同整形盘含合成、天然或CVD原木金刚石。
Norton | Saint-Gobain粘结轮廓滚轮(BPR™)整形盘为最佳选择,含单层高品质合成金刚石经钎焊金属基体固定。单层消耗性金刚石消除研磨需求,改善寿命。BPR技术能整形凹凸轮廓,提供整形器寿命期内恒定、有效、可靠整形金刚石层宽度。
理解整形过程及其对磨削应用影响是为工艺优化做适当参数调整关键。运行参数效应必须针对应用优化。
切削介质
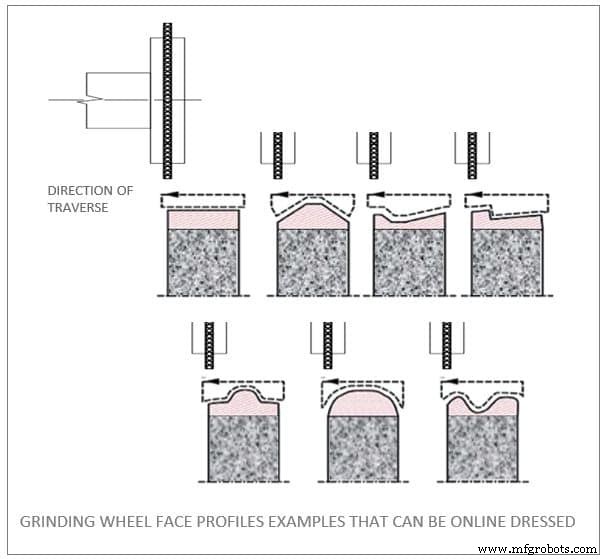
除整形盘,拥有合适切削介质(金刚石)满足整形要求至关重要。如前所述,整形盘由合成、天然或CVD原木组成。通常,CVD金刚石主要用整形传统砂轮。
CVD是用化学气相沉积(CVD)技术制造合成金刚石。此技术生产长形金刚石,横截面积极均匀。这些合成金刚石提供卓越刃部强化,导致更长金刚石滚轮寿命和更一致整形过程。
已证明通过用CVD“原木”增强BPR技术能力于在线整形,可达成:
- 更一致可靠过程。
- 更长整形器和砂轮寿命。上述演示中,用CVD原木强化BPR整形盘,整形器寿命提升56%,其中91%总整形器进给来自开槽金刚石砂轮且不牺牲整形质量。
- 连续金刚石层提供恒定接触面和整形条件,提供工件一致性和整形砂轮整形后表面粗糙度。
- 更激进磨削行为和更高材料去除率提高生产率。
- 更快在线整形循环时间。
- 更好产品质量。强化BPR用更少磨削力,最小化偏转,提高工件精度、消除刀具断裂。
- 低稳定磨削功率。
刀具制造新纪元
使用本文描述技术,超硬砂轮能为切削刀具制造商产出前所未有更大成果。结合自动化,它们助创建切削刀具制造新、更高效纪元。
自动化控制系统
- ATI Industrial Automation:工业机器人自动换刀系统领军者
- ATI 推出适用于 Fanuc 协作机器人的 CRX-Ready 末端执行器套件
- ATI 推出 QC-29:面向 25-35 kg 六轴机器人的标准快换工具
- Plex推出云原生质量管理系统,助力制造合规升级
- Tool-Flo在休斯顿建新厂,通过自动化与多元化驱动增长
- 加速Industry 4.0:制造商的三大营销策略
- 精密医疗加工攻略:钛、钴铬、不锈钢零件的8大关键技术
- 攻克镍基高温合金切削的5大核心技术
- 医疗加工:精密与成功的切削刀具专家指南
- 选择最佳钣金切割工具:CNC剪板机、等离子、水刀与光纤激光方案对比
- CNC车削切削参数精通指南:实现精密加工的关键
- Mazak Megaturn Nexus 900:重切削大件立式车削中心新标杆