


冲压模具实战16大核心要点:从废料分析到防废料跳回的完整指南
前言
冲压是赋予板材所需形状的金属成形工艺,包含冲孔、弯曲、落料、剪切、穿孔等操作。本文基于资深工程师Shane的实战经验,系统梳理冲压模具设计、使用、维护的16个核心要点。
1. 从废料判断模具间隙
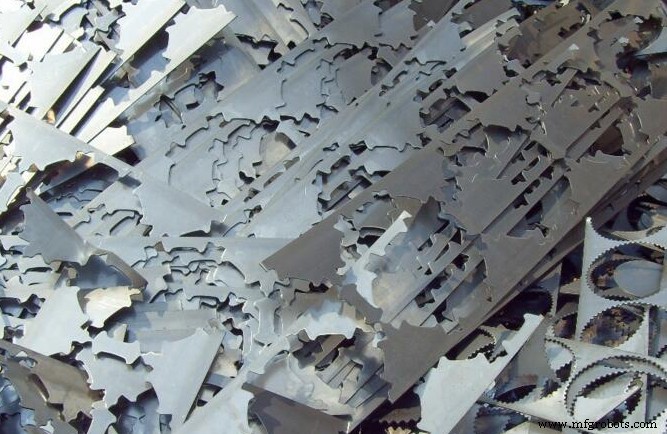
废料是冲孔的镜像。通过观察废料断面可判断上下模间隙是否合理:
- 间隙过大:断面粗糙起伏,亮带窄,断面与亮带夹角大。
- 间隙过小:断面角度小,亮带宽,形成微小卷边和大角度撕裂,切面近垂直。
- 理想废料:合理倒角角度、均匀亮带,冲压力最小,孔壁光滑、毛刺少。
为延长模具寿命而增大间隙,实质是以牺牲孔质量为代价。
2. 模具间隙选择原则
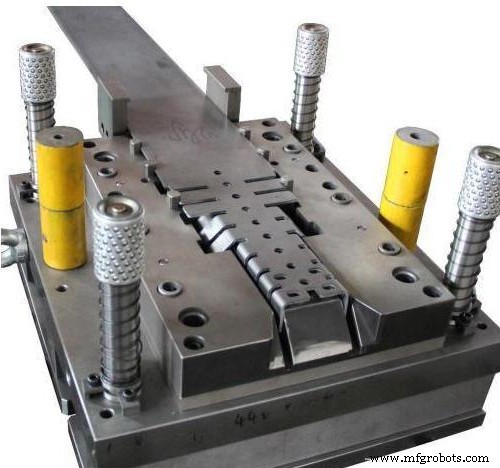
间隙取决于材料类型和厚度。不合理间隙导致:
- 过大:毛刺大、质量差
- 过小:虽质量好但模具磨损剧烈、寿命短、易崩刃
- 过大/过小均易产生粘料、板料弯曲、真空吸附废料回跳
- 合理间隙:延长模寿、卸料好、减少毛刺翻边、板料平整、定位精准
常用材料间隙参考表(百分比×板厚=模具间隙):
| 材料 | 最小 | 最佳 | 最大 |
|---|---|---|---|
| 红铜 | 8% | 12% | 16% |
| 黄铜 | 6% | 11% | 16% |
| 低碳钢 | 10% | 15% | 20% |
| 软铝 | 5% | 10% | 15% |
| 不锈钢 | 15% | 20% | 25% |
3. 延长模具寿命的关键因素
- 材料类型与厚度
- 合理的下模间隙
- 模具结构形式
- 良好润滑
- 表面处理(如TiN、TiCN镀层)
- 上下转塔同心度
- 合理使用调整垫片
- 正确使用斜刃模
- 机床模具座磨损状况
4. 特殊尺寸孔冲压注意事项
- 最小孔径φ0.8–φ1.6需专用冲头
- 厚板冲孔需相对加大下模尺寸
- 冲头刃口宽长比不小于1:10
- 冲头最小刃口尺寸建议≥2倍板厚
实例:低碳钢6mm厚冲φ8.2–12.7孔虽对应A工位模,但应用B工位模;冲φ22.9–31.7孔虽对应B工位,但应用C工位模。
5. 模具磨刃规范
5.1 磨刃重要性
定期磨刃是冲裁质量稳定的保证,同时延长模具和机床寿命,关键在于把握正确磨刃时机。
5.2 判断需磨刃的三大特征
- 检查刃口圆角:R≥0.1mm(最大不超0.25mm)需磨刃
- 检查冲裁质量:是否有大毛刺
- 听冲压噪音:异常噪音表明钝化需磨刃
注:刃口变圆或后背粗糙也应考虑磨刃。
5.3 磨刃方法与规则
- 专用磨床或平面磨床均可
- 冲头与下模磨刃频率约4:1,磨后调整模高
- 错误磨刃加速刃口损伤,大幅降低单次磨刃冲次
- 正确磨刃:质量稳定、刃口损伤慢、寿命长
磨刃操作规范:
- 刃口圆角R0.1–0.25mm视锋利度决定
- 砂轮表面保持清洁
- 推荐疏松、粗粒、软质砂轮(如WA46KV)
- 单次磨削量≤0.013mm,过大导致退火软化
- 充分冷却液
- 冲头、下模稳固夹持,使用专用夹具
- 模具总磨削量有限,达标后必须报废,强行使用损模伤机
- 磨后油石去毛刺、清洗、退磁、防锈油
6. 冲头使用前准备与安装
6.1 存放
清洁内外表面、防划伤碰伤、涂油防锈。
6.2 使用前检查
彻底清洗、检查划痕凹痕(油石修整)、内外涂油。
6.3 安装冲头到上模套
清洁冲头、涂油长柄、无外力插入大工位模套底部、禁用尼龙锤、定位正确后再拧紧螺栓。
6.4 上模组件装入转塔
上模套外径与转塔孔间隙越小越利于寿命。操作要点:清洁键槽孔涂油、对正键槽、自重滑入、偏斜时用软质工具轻敲修正、严禁敲击上模套外径或顶部。
7. 模具维护与卡料处理
7.1 冲头/下模重磨
锋利刃口得良好切面;钝化需额外压力、切面粗糙、阻力大导致咬料。
7.2 模具间隙
间隙不当导致脱模需大力,换合理间隙下模。
7.3 材料状态
脏污粘附模具导致咬料。
7.4 材料变形
冲孔后翘曲夹持冲头,材料必须平整后加工。
7.5 弹簧疲劳
定期检查弹簧性能。
8. 润滑策略
无锈蚀氧化皮材料(冷轧板、耐腐蚀钢)注油于导套、注油口、刀体接触面、下模等,用轻质机油。有锈蚀氧化皮材料反而需擦油、定期拆解蒸汽/煤油清洗后重新组装,保证润滑性能。
9. 常见问题与对策
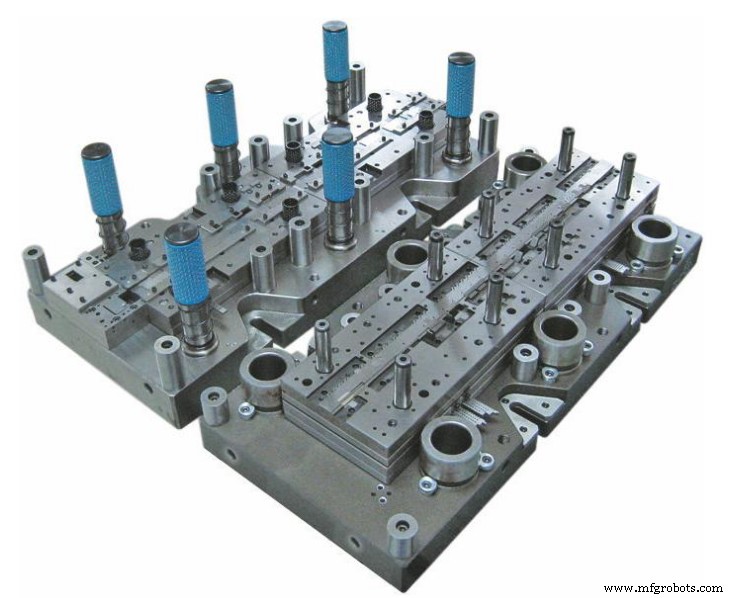
| 问题 | 原因 | 对策 |
|---|---|---|
| 板料拉出钳口 | 模具卸料不全 | 1.用斜刃冲头 2.板料涂润滑剂 3.采用重载模 |
| 模具严重磨损 | 间隙过小 | 增大间隙 |
| 上下模座不同心 | 1.工位调整对中 2.转塔水平调整 | |
| 导向部件/转塔嵌件磨损未换 | 及时更换 | |
| 冲头过热 | 1.板料加润滑 2.保证冲头下模润滑 3.同规格多套模轮换 | |
| 错误磨刃导致退火 | 1.软质砂轮 2.频繁修整砂轮 3.小切深 4.充分冷却 | |
| 阶梯冲裁 | 1.增大阶梯距离 2.采用桥式阶梯 | |
| 冲头带料/粘料 | 间隙过小 | 增大间隙 |
| 刃口钝化 | 及时磨刃 | |
| 润滑不良 | 改善润滑 | |
| 废料跳回 | 下模问题 | 防弹材料下模、小孔减10%间隙、大孔>50mm增大间隙、模具刃口侧面加划痕、加深下模、装卸料聚氨酯顶针、采用斜刃 |
| 卸料困难 | 间隙过小 | 增大间隙 |
| 冲头磨损 | 及时磨刃 | |
| 弹簧疲劳 | 更换弹簧 | |
| 冲头粘料 | 清除粘料 | |
| 冲压噪音大 | 卸料难 | 增大下模间隙、良好润滑 |
| 增加卸料力 | ||
| 软面卸料板 | ||
| 工作台/转塔支撿问题 | 球面支撑模 | |
| 减小工作尺寸 | ||
| 增加工作厚度 | ||
| 板料厚度 | 用斜刃冲头 |
10. 特殊成型模具使用注意
- 不同机型滑块行程不同,注意成型模合模高度调整
- 确保成型充分,单次调整≤0.15mm,过大损机伤模
- 拉伸成型选轻载弹簧组件防撕裂、卸料难
- 成型模周围装球面支撑模防板料倾斜
- 成型位置远离夹钳
- 成型工序安在程序末尾
- 保证板料良好润滑
- 订购时注意特殊成型模产出率,间距近必沟通厂家
- 成型需长卸料时间,必须低速并最好有延时
11. 矩形刀具使用要点
- 阶距尽可能大,>整刀长度80%
- 编程实现跳步
- 推荐斜刃模
12. 大直径圆孔分步冲裁不超机床公称力
直径>114.3mm圆孔易超机床公称力,尤其高剪切强度材料。解决方案:小模具沿圆周多次冲切,冲裁力可减半以上,现有模具多可复用。
13. 大圆孔冲裁简易法
凸透镜模可定制半径。超公称力按方案A:冲切圆周;未超公称力按方案B:径向模+凸透镜模四次冲裁成型,无需旋转模具。
14. 尽量避免下向成型
下向成型占用垂直空间大,导致额外整平/弯曲工序,且可能掉入下模被拉出转塔。若必须下向成型,应作为板材处理最后一道工序。
15. 防止板料变形
密集冲孔导致板料翘曲源于冲压应力累积。冲孔使孔周材料下拉,板面上表面拉应力、下表面压应力随孔数指数级增加至变形。对策:隔孔冲裁(先冲奇数孔再冲偶数孔),虽产生相同应力但打破同向累积,前批孔分担后批孔变形。
16. 不锈钢翻边变形对策
翻边前涂高性能成型润滑剂,利于材料与模具分离、下模面顺滑移动,使应力在弯曲拉伸中均匀分布,防止翻边孔边缘变形和翻边孔底磨损。
17. 克服卸料困难建议
- 细橡胶颗粒冲头
- 增大下模间隙
- 检查弹簧疲劳
- 重载模具
- 合理用斜刃模
- 板料润滑
- 大工位装聚氨酯卸料头
18. 废料跳回主因
- 刃口锐度:圆角大易跳回
- 模具入模模数:入模模数小易跳回
- 模具间隙合理性:不合理易跳回
- 板料表面油污
需常规定期维护保证冷却液和供给系统达标。
本文为MachineMfg团队Shane授权客座文章
Shane从事机械工程行业5年+,擅长分享金属加工技术干货、实战方案与思考,助您快速解决现场问题。
工业技术