


磨削加工八大常见问题及解决方案
1. 什么是磨削?
磨削是利用磨具切削作用去除工件表面多余层,使工件表面质量达到预定要求的加工方法。常见磨削形式包括:外圆磨削、内圆磨削、无心磨削、螺纹磨削、工件平面磨削、成形面磨削。
2. 什么是磨具?砂轮组成是什么?性能由什么因素决定?
用于磨削、研磨、抛光的所有工具统称磨具,多由磨粒和结合剂制成。
砂轮由磨粒、结合剂和气孔(有时无)组成,性能主要由磨粒、粒度、结合剂、硬度和组织等因素决定。
3. 磨粒有哪些类型?
磨粒直接负责切削工作,应具备高硬度、耐热性和一定韧性,破碎时能形成锋利棱角。目前生产常用三类磨粒:氧化物系列、碳化物系列、高硬度磨粒系列。常用磨粒有白刚玉、锆刚玉、立方氮化硼、合成金刚石、立方氮化硼等。
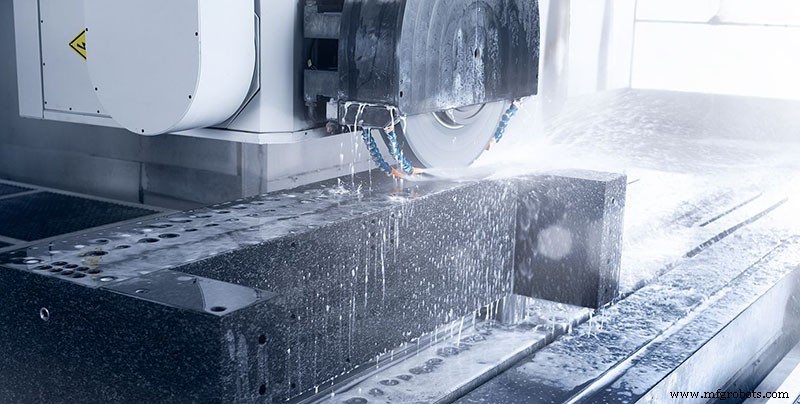
4. 外圆磨削和平面磨削中磨削运动有哪些形式?
外圆和面磨削中,磨削运动包括四种形式:主运动、径向进给运动、轴向进给运动和工件旋转或直线运动。
5. 简述单个磨粒磨削过程。
单磨粒磨削过程大致分三阶段:滑动、划痕、切削。
(1)滑动阶段:磨削过程中切削厚度从零逐渐增加。滑动阶段因磨粒切削刃与工件初始接触时切削厚度极小,当磨粒顶钝圆半径rn>acg时,磨粒仅在工件表面滑动,仅产生弹性变形,无切屑。
(2)划痕阶段:随磨粒切入深度增加,磨粒与工件表面压力逐渐增大,表面层从弹性变形过渡到塑性变形。此时挤压摩擦剧烈,产生大量热。金属加热至临界点时,正常热应力超过材料临界屈服强度,切削刃开始切入材料表面。滑动将材料表面推至磨粒前方和两侧,使磨粒在工件表面刻出沟槽,两侧鼓起。此阶段特征:材料表面发生塑性流动和鼓起,因磨粒切削厚度未达形成切屑临界值,故不能形成切屑。
(3)切削阶段:当切入深度增加到临界值,被切层在磨粒挤压下沿剪切面明显滑移,形成切屑沿前刀面流出,称为切削阶段。
6. 什么是高速磨削?与普通磨削相比有何特点?
高速磨削是通过提高砂轮线速度来提高磨削效率和质量的工艺方法。与普通磨削的区别在于磨削速度和进给速度高,高速磨削定义随时间推进。1960年代前砂轮速度50m/s称高速磨削。1990年代最高磨削速度达500m/s。实际应用中,磨削速度100m/s以上称为高速磨削。
与普通磨削相比,高速磨削特点:
(1)其他参数不变仅提高砂轮速度,会导致切削厚度减小,相应减小作用于每个磨粒的切削力。
(2)若工件速度随砂轮速度成比例增加,切削厚度可保持不变。此时作用于每个磨粒的切削力和合磨削力不变。最大优势是材料去除率随磨削力成比例增加。
7. 什么是精密磨削?
精密磨削指在精密磨床上选用细粒度砂轮,经精细修整砂轮使磨粒具有微刃和轮廓特性。磨削后留下的磨削痕迹极细、残余高度极小。除无火花磨削阶段影响外,获得加工精度1至0.1mm、表面粗糙度Ra 0.2至0.025mm的表面磨削方法。
普通砂轮精密磨削选轮原则:
(1)精密磨削用砂轮磨粒以易于产生并保持微刃及其轮廓为原则。
(2)砂轮粒度:仅从几何因素看,砂轮粒度越细,磨削表面粗糙度值越小。但磨粒过细不仅易使砂轮被磨屑堵塞,若导热性不好会导致加工表面烧伤等现象,反而增加表面粗糙度值。
(3)砂轮结合剂:包括树脂、金属、陶瓷等,树脂结合剂应用广泛。粗粒度砂轮可用陶瓷结合剂。金属和陶瓷结合剂是精密磨削领域重要研究方向。
8. 什么是超精密磨削?
超精密磨削指加工精度小于0.1mm、表面粗糙度小于Ra0.025mm的砂轮磨削方法。适用于陶瓷、玻璃等硬脆材料加工。
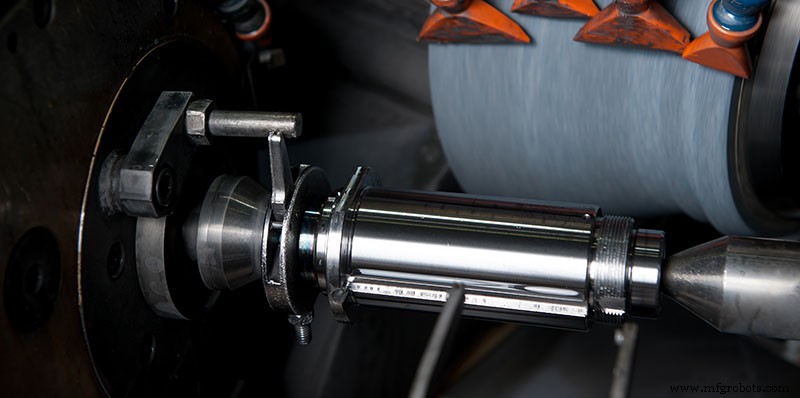
超精密磨削机理:
(1)磨粒可视为具有弹性支撑和大负前角切削刃的弹性体。弹性支撑为结合剂。磨粒虽硬度高、自身变形小,实为弹性体。
(2)磨粒切削刃切削深度从零逐渐增加,达最大值后逐渐减至零。
(3)磨粒与工件整个接触过程依次经历弹性区、塑性区、切削区、塑性区、弹性区。
(4)超精密磨削中,微切削、塑性流动、弹性破坏、滑动按切削条件变化依次出现。刃口锋利且有一定磨削深度时微切削作用强;刃口不够锋利或磨削深度太浅时出现塑性流动、弹性破坏和滑动。
超精密磨削特点:
(1)超精密磨削是系统工程。
(2)超硬磨料砂轮是超精密磨削主要工具。
(3)超精密磨削是一种超微切削过程。
超精密磨削应用:
(1)钢及其合金等金属材料磨削,尤其是淬火硬化钢。
(2)可用于非金属硬脆材料磨削?如陶瓷、玻璃、石英、半导体材料、石材等。
(3)目前主要有外圆磨床、平面磨床、内圆磨床、坐标磨床等超精密磨床,用于外圆、平面、孔及孔系超精密磨削。
(4)超精密磨削与超精密游离磨料加工相辅相成。
制造工艺