


CNC走心车削零件表面光洁度控制:从机加工到精密磨削
Pioneer Service生产的车削金属零件可满足多样化的表面光洁度要求。部分光洁度可“下机即得”,其它则需后续精加工。零件几何形状和材料选择会影响CNC走心机或车削中心加工时的表面光洁度。
表面光洁度要求通常由零件最终应用决定。关键因素包括:使用环境恶劣程度、配合件材料、功能要求、使用寿命。此外,若零件组装后可见(如旋钮、端盖),可能为美观指定表面光洁度。
表面光洁度测量考虑影响“表面纹理”的三个方面:
- 纹理方向:加工刀痕在零件上的方向
- 波纹度:刀痕间的间距
- 粗糙度:刀痕的深度
表面光洁度常以数值(微米或微英寸)表示为Ra(算术平均粗糙度),即零件表面多点测量的平均值。数值越小,高度变化越小,表面越精细;数值越大,表面越粗糙。
- CNC走心机和车削中心通常可达64-125Ra(下机状态)。视几何形状和材料,有时可达32Ra。
- 更小数值需增加磨削工序。
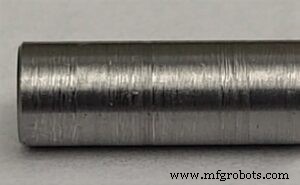
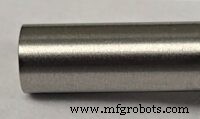
左图为CNC走心零件下机表面高分辨率图像(约50Ra);右图为磨削后达到15Ra的高分辨率图像。
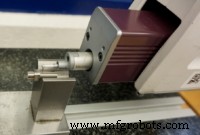
Pioneer Service通常使用轮廓仪测量金属零件表面光洁度。该仪器利用金刚石针尖划过表面区域,读取纹理并给出测量点平均值的数字读数。
左图为CNC走心精密零件在轮廓仪上测量;右图显示读数:表面光洁度43。下方曲线图显示探针扫过表面的读数。
Pioneer Service拥有内圆/外圆无心磨削设备,可实现外径表面光洁度达6Ra。同时通过外部合作伙伴网络提供其他磨削选项。
不同表面处理对光洁度影响不同。通常热处理、阳极氧化、钝化、发黑会使表面变粗;后续磨削可改善。电解抛光、喷砂、电镀等处理可改善表面。需综合考虑材料、几何形状和光洁度要求以确定工艺能力。
了解Pioneer Service精密车削能力、AS9100/ISO9001:2015质量体系,或讨论您零部件的表面光洁度需求,请联系我们的工程团队。
工业技术