


精通注塑公差控制:四大策略实现高精度与成本优化
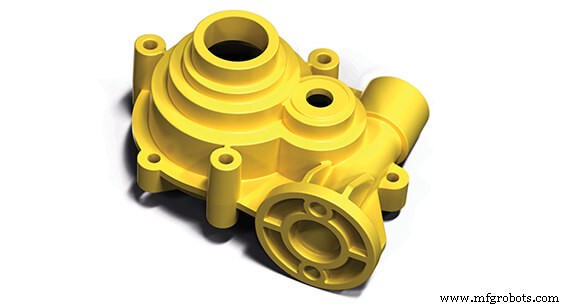
注塑成型是多零件塑料产品最常用制造工艺,最终需装配。装配要求零件精准对位连接,公差控制至关重要。公差失控将导致装配失败。
公差错误因模具成本高而棘手。必须掌握注塑公差控制方法。本文介绍如何通过设计制造(DfM)、材料选型、模具设计、工艺控制四大维度优化公差。
为何公差对注塑件至关重要?
任何快速原型工艺都存在精度偏差,注塑虽精度较高但仍有微小变异。此变异使得必须规定允许偏差范围,保证装配后功能正常。
多零件注塑产品装配高度依赖公差。例:两塑件螺栓连接需钻孔,孔位孔径偏差将导致装配失效。因此需对两件施加位置公差以保功能。
本质上,控制优化注塑公差是“最坏情况假设”思维:确定允许偏差范围,使产品在极限工况下仍能最大程度发挥功能。
如何优化注塑公差
优化路径:DfM优化产品设计、选用合适注塑材料、调整模具设计、实施工艺控制。逐一展开助您达成切合实际的公差目标。
设计阶段
注塑常遇翘曲、过度收缩、错位等影响公差问题。对策是遵循设计制造(DfM)原则规避风险。尽早引入经验丰富的快速原型服务商(如RapidDirect)获取优质DfM支持。以下四大设计因素关键:
· 整体尺寸
制件尺寸越大,公差管控越关键。尺寸增大易导致变形、翘曲、收缩。因此必须充分考虑尺寸因素。
· 壁厚均匀性
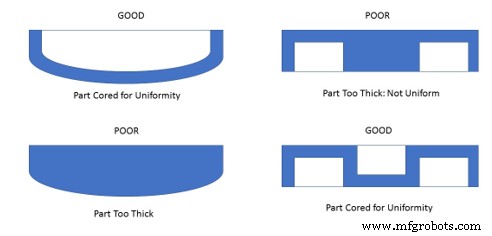
收缩是冷却阶段塑件收缩,受壁厚、温度等影响。均匀壁厚带来稳定收缩率,减少翘曲、缩痕、开裂、扭曲等外观缺陷。实现均匀壁厚要点:
- 避免尖锐内角、长悬臂、设计不当加强筋等几何特征
- 必要时用加强筋强化壁厚
- 内角设圆角缓解翘曲
- 结合壁厚选用合适材料
避免过厚壁厚——降低冷却速度、增加收缩率、诱发翘曲。
· 脱模斜度
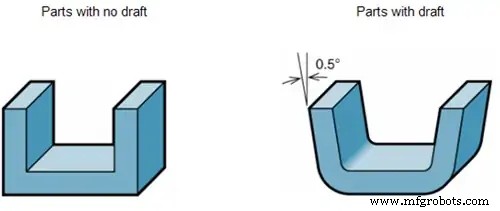
脱模斜度是注塑设计关键,利于零件脱模,减少摩擦损伤、磨损,保证表面光洁。忽略脱模斜度会导致收缩、卡模(尼龙等材料0°仍可成型)。斜度单位度/英寸/毫米,无统一标准,但有经验法则:
- 大多数零件1°~2°适宜
- 每增加1英寸深度加1°
- 轻纹面3°,重纹面>5°
- 所有垂直面至少0.5°
· 柱位/加强柱
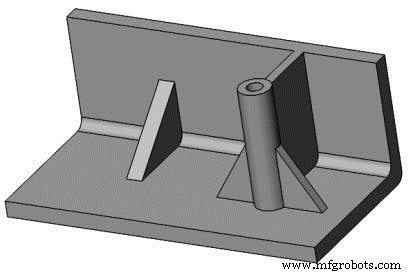
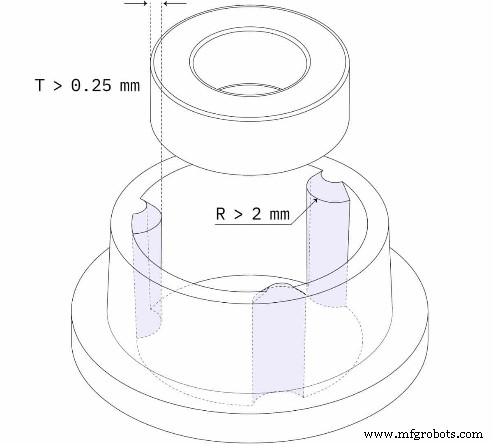
柱位用于装配紧固,设计要点:
- 柱位壁厚不可过厚,否则产生气孔、缩痕、延长周期、紧固时开裂
- 柱位应贴靠侧壁(即加强筋连接),改善载荷分布、提升刚性、优化熔体流动
选材:为严苛公差选择合适材料
材料选择对公差影响巨大,核心在于均匀收缩(冷却相变致密度变化导致收缩)。收缩受壁厚、温度、零件结构、材料类型影响。选材参考因子:
- 塑料成分:非晶塑料(如ABS)结构疏松,收缩率低于半结晶塑料(如PE)
- 分子量:高分子量树脂粘度大、压降大,收缩率高
- 添加剂:低热膨胀填料可降低收缩率
不同树脂收缩率各异,选材与模具设计必须考量此因素,减少翘曲、缩痕、开裂、扭曲等影响公差的外观缺陷。
模具工装设计考量
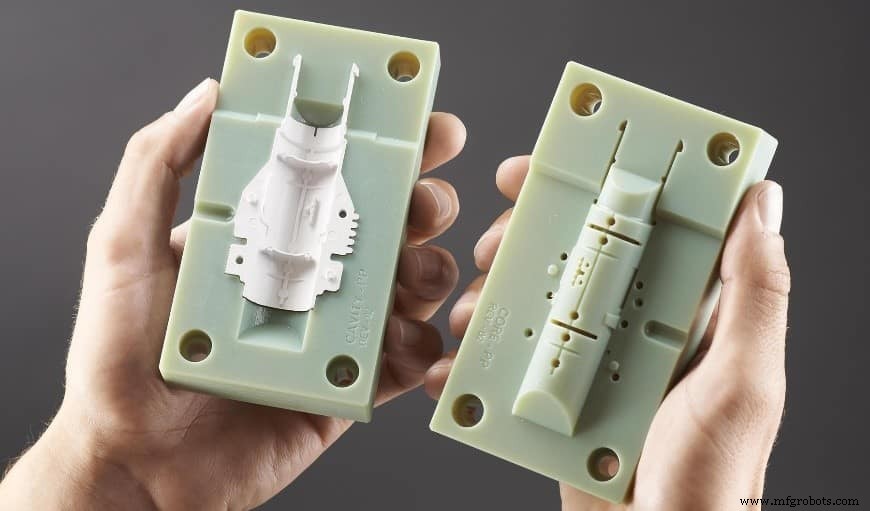
选定材料后,模具设计师通常放大模具尺寸补偿收缩。不同材料因壁厚不均收缩率不同。模具设计关键点:
· 模具冷却
冷却是决定成品质量的关键步骤,要求熔体均匀冷却后再顶出。非均匀冷却导致收缩、缩痕、喷射、翘曲等,影响外观、公差、功能。实现均匀冷却需在关键有效位置布置冷却水道,并监控:注塑压力、熔体粘度、充填时间。
· 模具公差
注塑模常用CNC加工,可实现高精度公差,保证热冷循环中精度稳定。虽因CNC加工不常见,但若模具制造不控公差,会导致翘曲、收缩、缩痕等严重缺陷。
· 顶针位置
顶针将成品顶出模具,形状多样(扁平最佳),施力脱模。位置不当会在成品留下不想要的压痕。非刚性材料或非均匀冷却下,顶针可能顶裂未固化制件,导致外观缺陷与物理变形。
· 浇口位置
浇口是熔体进入型腔通道。选定位置原则:
- 设在最深截面:最小化缩痕气孔、改善熔体流动
- 设在厚壁区实现充分补缩
- 避开顶针、芯子等障碍物
- 不因浇口位置影响流道变形与外观
浇口位置错误导致:填充不均引发翘曲收缩、外观质量差。
执行可重复的工艺控制
工艺控制是制造商校准影响零件质量变量的手段。温度、压力、保压时间等核心变量贯穿全过程,校准可减少偏差。常用手段:
- 在模具嵌入温度压力传感器,实时反馈环境参数,实现可重复工艺控制
- 树脂热膨胀系数高,温变导致尺寸变化,故需在恒温条件下作业
可实现的注塑公差范围
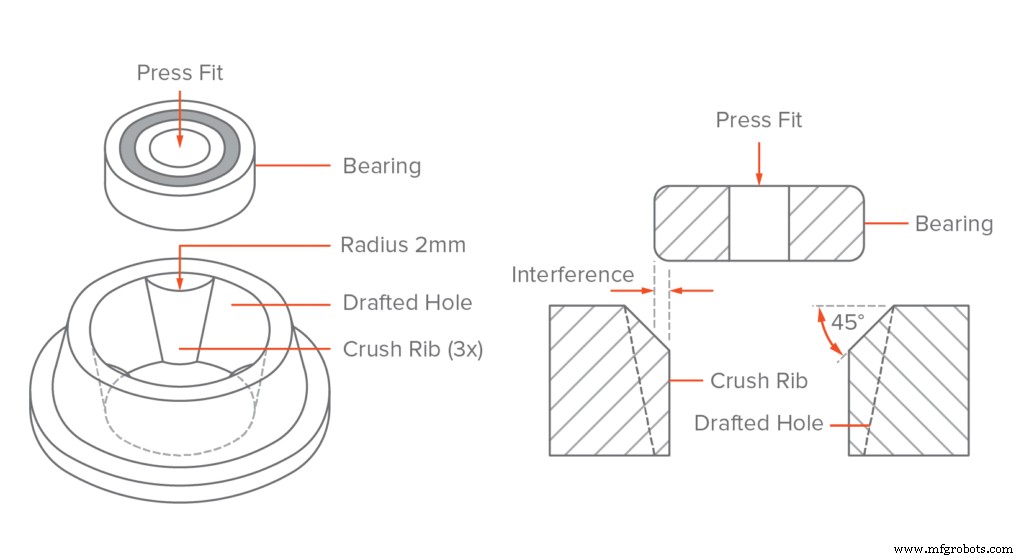
为达成真实可行公差,可引入以下主流塑料注塑公差基准:
· 尺寸公差 ±mm
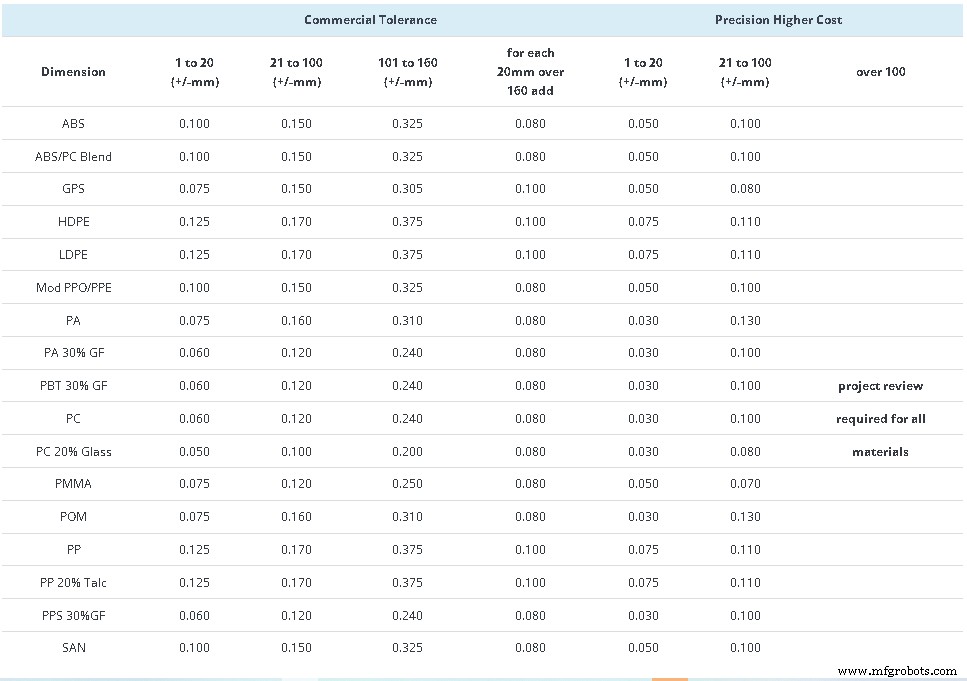
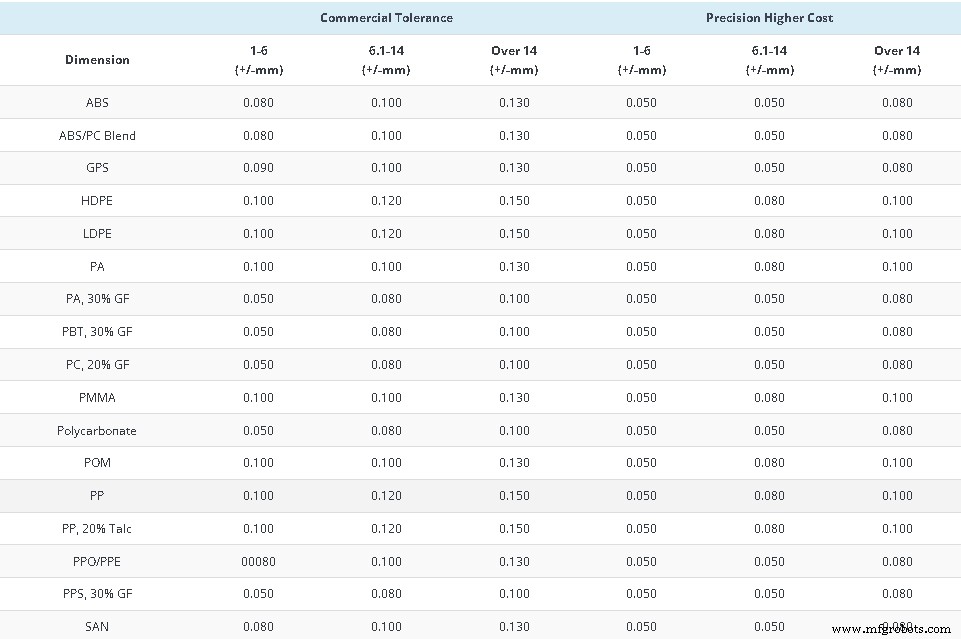
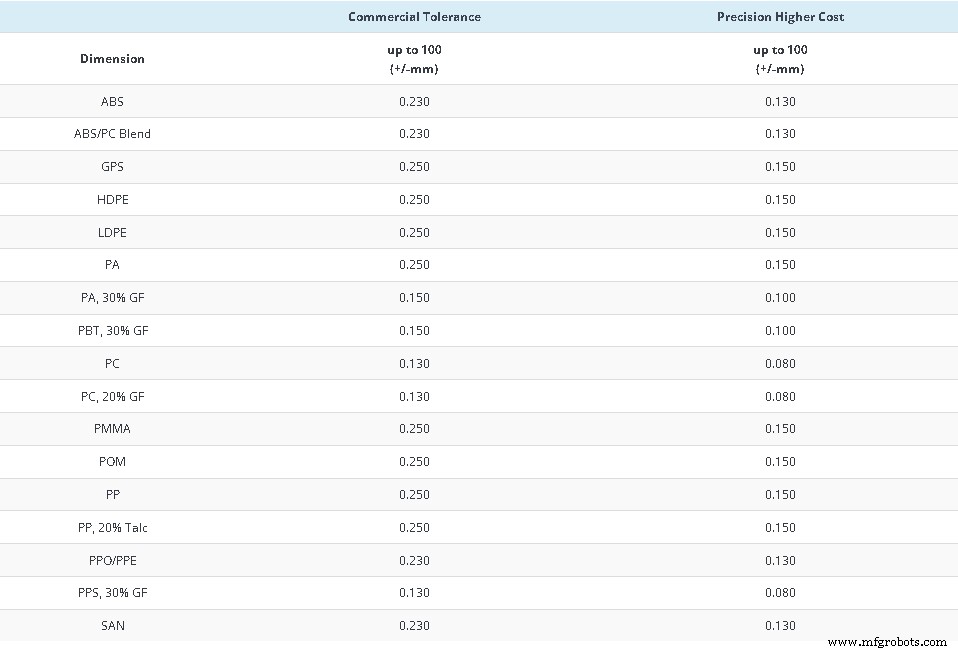
维持精度极具挑战,设计师用±表示测量范围。各材料随尺寸增大公差范围不同。上表列出主流注塑塑料尺寸公差。
· 直线度/平面度公差
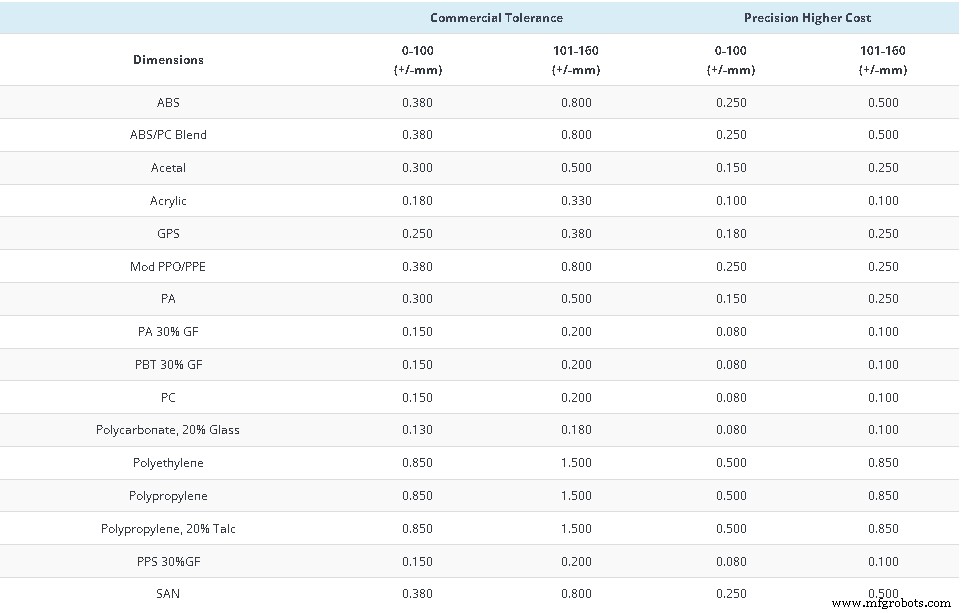
翘曲源于流向与垂直流向收缩率差异,或壁厚不均导致收缩率不同。优化模具设计、浇口位置、工艺控制可减少翘曲,但塑料难100%消除,需设定务实公差。
· 孔径公差 ±mm
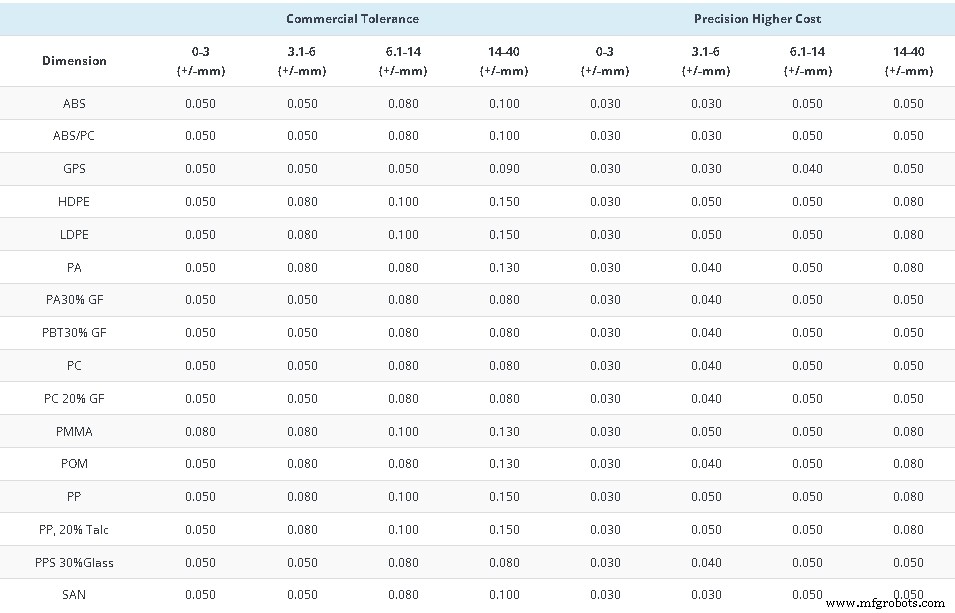
孔径越大越需重视公差。上图明确给出不同孔径公差范围。
· 盲孔深度公差 ±mm
盲孔由芯子成型,单端固定,强熔体流动力易致变形。上图给出公差基准。
· 同心度/椭圆度公差 ±mm
涉及壁厚(外径-内径)控制。上图展示公差与成本权衡关系。
结论
注塑必存在变异,公差范围确保装配后功能有效。通过控制优化公差,可确定允许偏差范围,最大化产品功能。核心手段依赖DfM、选材、工艺控制,本文梳理最实用策略助您项目落地。
立即开启RapidDirect合作
多零件注塑产品高性能稳定输出,核心在于针对性降低变异。通过零件优化可实现可靠高质量产出。
选择RapidDirect为您最佳决策。我们是专业快速原型公司,深耕注塑服务,拥有设备与经验助您达标。团队由资深工程师组成,承诺高质量、高速度交付。
常见问题
注塑件典型公差是多少?注塑模用CNC加工,精度高。典型公差±0.005英寸。经验丰富团队配合高精设备可达更严公差,视设备与团队而定。
指定更严公差有何影响?严公差推高制造成本,增加多零件装配难度,导致人工成本上升、材料浪费增加。
注塑精度如何?注塑精度高,适配多材料制造。虽有设计限制,模具精度典型±0.005英寸,是众多原型服务商采用的可靠工艺。
工业技术