


优化倒扣设计:攻克注塑成型难题的关键策略
倒扣注塑用于制造复杂形状/特征的零件,此类特征若无损伤无法从模具脱出。倒扣会增加设计复杂度与成本,能避免尽量避免。
本文详述注塑中倒扣产生场景及多种成型倒扣的方法。
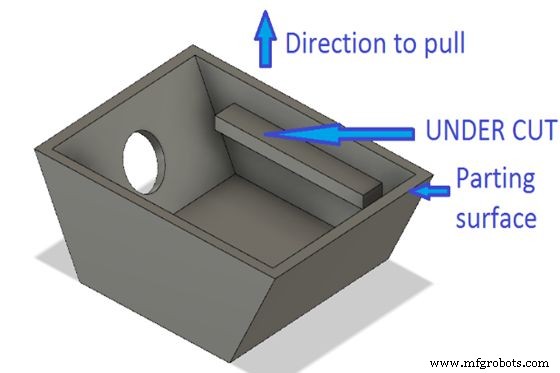
哪些情况必须采用倒扣注塑?
常见必要场景:
1. 定制嵌件
倒扣可制造嵌入大件的定制嵌件,常用于医疗器械或需精密配合的产品,也可替代螺丝/铆钉连接两部件。
2. 侧孔
传统工艺难成型的侧孔可用倒扣注塑实现,用于安装组件、连接设备或美观/散热设计。
3. 垂直螺纹
螺栓/螺丝常见垂直螺纹,也可用于多部件螺纹配合组装的单元。
4. 卡爪接头
公端需倒扣形成唇口,扣住母端卡爪配合部。
5. 扣合特征
设计榫卯等扣合结构时,须倒扣榫头一侧以便嵌入另一侧凹槽。
注塑倒扣面临的挑战
主要源于设计、材料选择与外观要求。
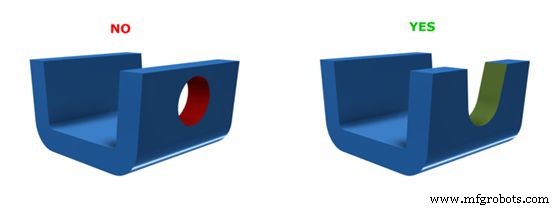
1. 脱模斜度不足
结构越复杂,倒扣设计问题越多。必须控制脱模角、型腔角等复杂角度。为减少脱模困难,手载(手装嵌块)涂层材质须得当。
2. 材料脱模困难
部分材料难包含倒扣特征。如玻纤增强塑料更难脱模。经验法则:材料越硬,脱模越难。使用此类材料须最大化脱模斜度。解决方案取决于材料柔韧性/弹性。
3. 外观考量
美观要求带来额外限制。如不允许明显分型线或有其他外观顾虑,可选倒扣方案受限,难度增加。
倒扣在成型件中成功应用的多种方式
需微调模具与高超技艺。以下设计可减少模具缺陷与磨损:
1. 使用手装嵌块
尖角唇口、位置尴尬的孔等难以用标准方案(如脱模斜度脱模)时采用。注塑前操作员将金属件置入模具,金属件占据空间阻止熔体流入形成型腔。开模后需人工取出手装嵌块。缺点:增加成本与周期(逐腔装卸)。
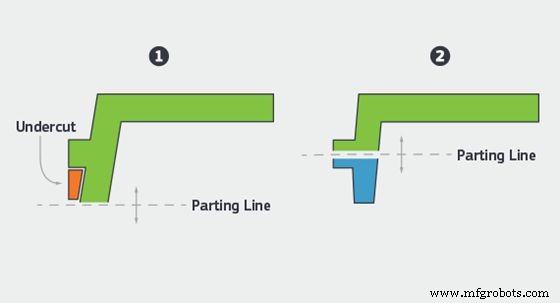
2. 调整分型线位置
将分型线移动至与倒扣重叠,特征被分型线一分为二,开模即可脱出无需倒扣机构。分型线可锯齿状适配不同特征消除倒扣。受限于几何形状与塑料流动性。
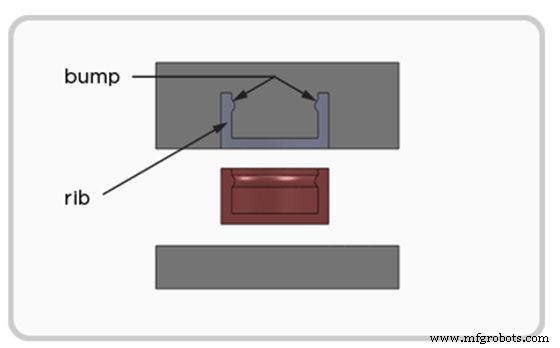
3. 嵌件脱模斜度(Bumpoffs)
适用于柔性/弹性材料。仅在标准流程加单个嵌件。工序完成后先取出嵌件,留下真空“晃动空间”,再取出制件。“晃动空间”允许操作员微微弯曲零件脱模,即使存在倒扣。使用条件:件材料弹性足不破裂;引导角 30-40°。
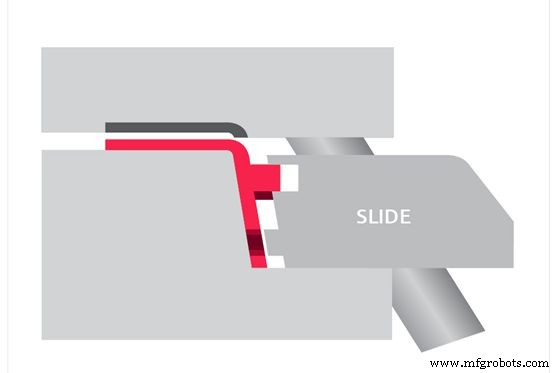
4. 侧向抽芯(侧向动作)
倒扣不可避免时,侧抽芯保功能。注塑前侧抽芯插入占据空间,成型后滑出。与脱模斜度法不同:侧抽芯在取出制件后抽出。适用不易粘模的刚性材料。缺点:每个嵌件专门设计,流程更复杂。
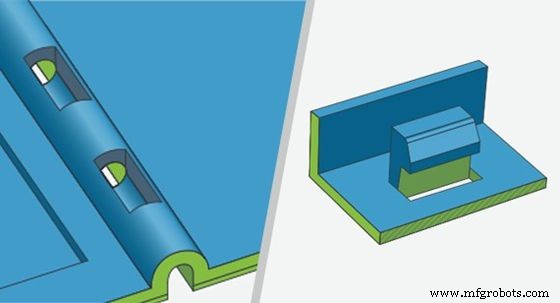
5. 利用封闭锁模面(Shutoffs)
侧向钩等难以他法成型时用滑动封闭锁模面。通过主件壁上孔插入滑动切断件形成倒扣与钩,另半模成型钩剩余部分。要求极高配合精度(防塑料溢出),所有滑动面须 3° 脱模斜度防磨损(全金属接触仅在合模瞬间形成机械密封)。
倒扣注塑的应用领域
消费电子
按钮、法兰等难成型特征;手机/笔电电子元件腔体制造。
医疗器械
注射器/导管沟槽等复杂几何,保障功能实现。
WayKen 助您高效解决倒扣难题
倒扣注塑复杂且需丰富经验。WayKen 无论倒扣注塑还是机加工倒扣,均能稳定交付最佳结果。提供高品质快速模具与原型注塑服务,加速产品开发。联系获取即时报价与 DFM 分析,优化设计、降低复杂度。
结论
设计倒扣理由众多。识别零件可模性是注塑设计首要任务。无论直壁还是倒扣,几何体须精准规范,保证塑料正常流动、成型缺陷最小化。
常见问题
什么是注塑倒扣? 阻碍单件模具脱模的凹陷/凸起。倒扣阻止零件直接从注塑机顶出。分内/外倒扣,外倒扣在件外侧,内倒扣在件内侧。
什么是倒扣工艺? 脱模时需机构调整接触倒扣的模具部分以取出零件,因零件无装置无法直接脱模。
注塑中什么是“分型线”? 分型线指示模具分模方向或分模面,通常在件中心线,随件形状变化。
工业技术