


压铸缺陷全解析:类型成因、对策与预防实战指南
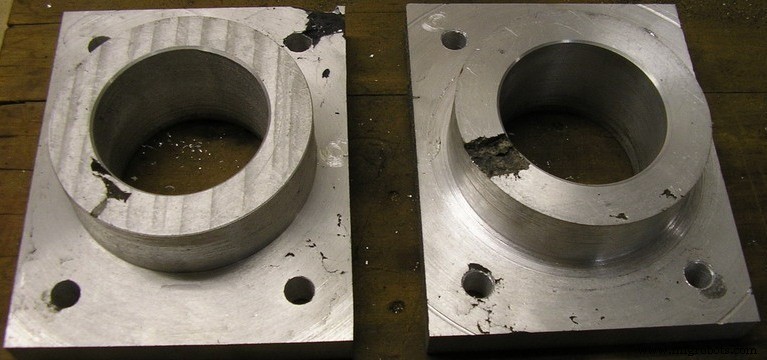
压铸工艺通过高压将熔融金属注入模具,原理类似塑料注射成型。但工艺复杂,原料管控松散、工艺规划不足等因素易导致缺陷,已成行业重大痛点。
缺陷若不妥善解决将严重影响成品质量。须知:并非所有缺陷都能完全规避,有时需通过修改模具设计来缓解。
本文系统梳理压铸缺陷类型、成因、解决方案及预防技巧,助您攻克质量难关。
压铸缺陷:分类、成因与对策
缺陷多源于充填不当或凝固不良,分内部缺陷与表面缺陷两大类:
内部缺陷
隐蔽性强,削弱结构强度,主含气孔与缩孔:
1. 气孔
冷却后铸件内部形成气泡,截面呈圆/椭圆,表面光滑呈亮白/淡黄色。
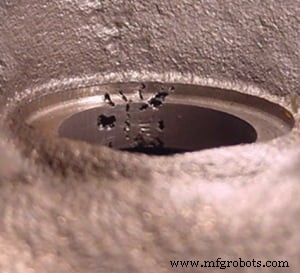
固态金属溶气量远低于液态。凝固时溶解氢析出形成气孔。严重时引发连锁缺陷、提高废品率。
成因:
- 熔融合金析氢——高温熔炼增加氢溶解度,凝固冷却析出氢气
- 充填过程卷入气体——高压高速充填导致金属液紊流卷气
- 脱模剂分解气体——脱模剂受热分解释气,过量使用加剧挥发
对策:
- 真空/保护气氛熔炼隔绝空气
- 使用洁净干燥铸锭
- 优化注射速度等工艺参数
- 足够浇道长度利于金属液稳定流动排气
- 选优质脱模剂、控制用量
2. 缩孔
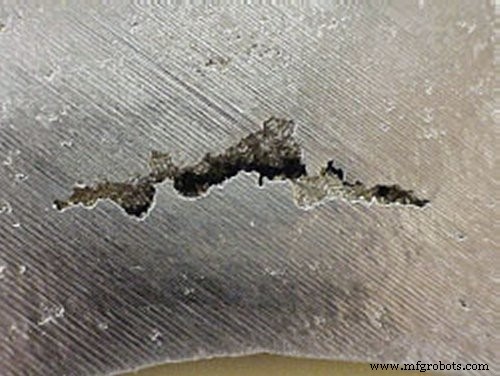
凝固收缩不均导致变形或孔洞。呈棱角状,常伴裂纹/树枝状断裂。分明缩孔、隐缩孔、变形三类,影响金属应力分布。
成因:
- 冷却系统设计不合理
- 开模过早
- 浇注温度过高
对策:
- 优化铸件结构
- 重设浇注系统增设冒口保证补缩
- 内置冷铁、冷却管、加强筋强化散热
- 降低浇注温度减少体积收缩
3. 夹杂
铸件内部或表面不规则孔洞,含砂、渣、脱氧产物等异物。影响力学性能,可用 X 射线/超声检测识别。
成因:
- 金属液纯化不彻底或异物污染
- 炉料纯度低
- 金属与环境/模具表面反应
- 脱模剂石墨含量过高
对策:
- 保证炉料纯净
- 彻底除渣净化金属液
- 清洁型腔与包钢勺
- 含石墨脱模剂需均匀搅拌
表面缺陷
肉眼可见,破坏外观与美观度:
1. 裂纹
内外应力导致材料断裂,表面呈不规则/线性纹路。首发于凝固冷却:型腔几何约束阻碍自然收缩产生残余应力;次发于脱模/切割外力。
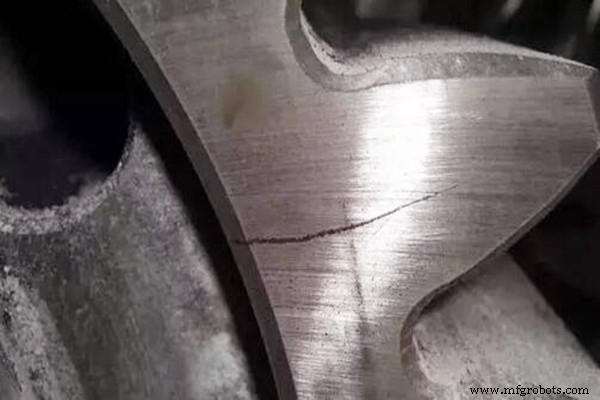
合金成分不当、结构不合理、壁厚不均、顶出不平衡均诱发裂纹。优化成分、结构、壁厚、顶出机构可预防。
2. 冷隔
表面不规则细线条,边缘光滑,外力下延伸。两股金属流前锋在型腔内融合不良形成薄弱界面。
熔体温度低、注射速度低、浇注系统不合理、合金流动性差均为成因。目检可发现。提高模温/熔温、调整浇口尺寸位置、加快压射速度可改善。
3. 网状裂纹
表面发丝/网状凹凸,随生产批次延伸加剧。型腔粗糙、充填温度高、材料不当、热处理不当所致。
优化模具材质热处理、均匀预热消除内应力、平衡冷却控制热平衡、定期抛光型腔浇道保持粗糙度。
4. 拉伤与粘模
拉伤平行开模方向呈条状划痕;粘模为型腔与合金异常粘连,局部材料增减。
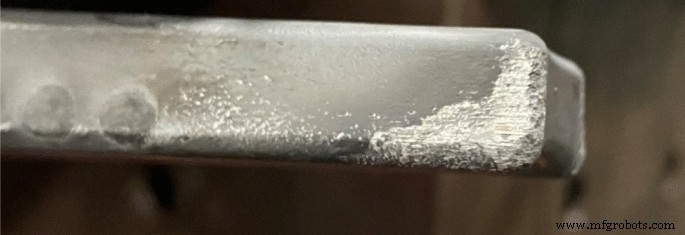
熔体过热、型腔损伤、脱模斜度不足、注射机构不合理、脱模剂差均为成因。优质脱模剂、优化顶出、修复型腔、调整浇口方向可解决。
5. 飞边
铸件边缘薄而不规则的金属薄片。注射速度快、充填温度高、分型面脏污、合模力不足所致。合理工艺参数、定期模具维护可预防。
6. 气泡
压室气体压缩溶于金属液,紊流导致局部高压形成气泡。低温隐匿降低强度,高温表面鼓包。
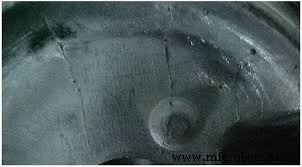
优化工艺参数、改进浇注系统排气性能可规避。
7. 变形
成品形状偏离图纸。切边不当、结构设计差、开模过早、顶出机构不良、脱模拖拽所致。选用合理切边机构、调整开模时间保证刚性、优化结构、消除不利脱模因素可预防。
8. 流痕
表面与基体颜色不同的条纹/无向线条。金属液入腔形成薄而不全层后被后续金属覆盖留下痕迹。
模温低、充填压力低、脱模剂过量、浇口截面小均为成因。提高模温、调整注射速度/截面积等参数可改善。
9. 欠铸
局部缺料。合金流动性差、充填温度低、注射压力低、充填条件差、润滑剂过量所致。选用流动性好合金、提高模温熔温注射参数、优化浇注系统与流道设计可解决。
10. 分层
充填过程两层金属重叠分离。喷砂/滚桶等预处理后显现。铸件与镶件碰撞掀起锌层,夹藏污物,表面处理(镀锌/喷漆)时暴露恶化外观。
11. 缩痕
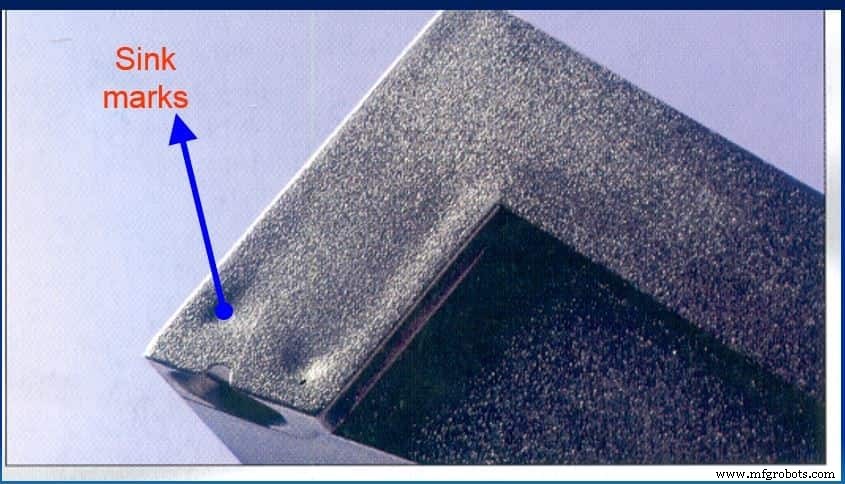
厚壁区表面凹陷。注射压力低、壁厚不均、局部过热、保压时间短所致。优化设计均匀壁厚、改善排气、增大注射压力、延长保压时间可预防。
预防压铸缺陷的核心原则
优秀 模具设计指南 是基础,以下"第一性原理"建议助您规避缺陷:
建立有效评级体系
量化缺陷严重度(气孔、缩孔、夹杂为三大核心指标),动态监控趋势,在缺陷恶化前介入纠偏。无度量无改进。
合理壁厚设计
壁厚直接影响缺陷类型。过薄致冻结变形。镁/铝最小 1.5–2.5mm,锌 1.0mm。
精准充填时间控制
充填时间:金属液到达内浇口起,至型腔充满止。常规铸件最大充填时间参考表:
| 合金 | 薄壁 <2mm | 中厚壁 >2mm |
|---|---|---|
| 铝 (~2kg) | 0.09s | 0.1s |
| 锌 (~1.4kg) | 0.03s | 0.05s |
| 镁 (~1kg) | 0.02s | 0.03s |
PQ² 计算可预测最佳充填时间,通过调整以下参数优化:
- 内浇口面积
- 压射头直径
- 机器液压压力
- 压射速度设定
正确金属流动模式
浇口设计核心是金属流动。步骤:
- PQ² 确定浇口/压射头尺寸,锁定充填时间、浇口速度、型腔压力
- 将铸件分区
- 分配浇口使各区同步充填
- 金属液横向扫流
- 避免缺陷混合
适宜模具温度
低温加速凝固增加固相比,金属流变硬不易融合导致冷流缺陷;高温延长凝固利于补缩但增加粘模风险。需精准控温。
携手 RapidDirect 攻克压铸缺陷
洞悉缺陷成因是质量基石,但实战经验更关键。RapidDirect 提供顶级 定制压铸服务,优质材料、资深工程师、前沿工艺护航。
我们以极致质量为目标,全程监控剔除低效工序,仅采用高可靠技术。立即上传设计获取即时报价。
常见问题 FAQ
如何减少铸造缺陷?建立评级体系、合理壁厚、适宜模温、正确金属流动模式均为有效方案。
压铸适用于什么场景?汽车零部件量产首选,亦用于装饰五金及小型精密件制造。
如何消除铸件气孔?优化模具设计、铝液注氮、足够浇道长度保证稳定流动排气。
工业技术