


精简新磨削生产线:克服障碍实现峰值性能
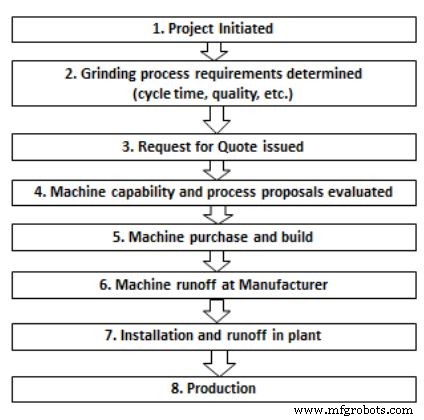
通常包含磨削工艺的新高产量生产线(如汽车发动机或航空发动机叶片叶轮)从机床采购到实际生产会经历图1所示各阶段。若包含“高风险”工序,将在磨床能力评估和采购(步骤4和5)中安排“开发时间”进行测试改进。这是有效策略,大幅减少项目启动相关问题,但耗时昂贵;工件样品常不可用或为原型、尚待设计变更。对于与现有设计“不同但不彻底不同”的零件设计,“优化时间”极少在实际机床认证前安排。
机床合格安装“非激进”工序时,重点在零件质量和循环时间。砂轮规格可能为确保最高质量而选,以应对新零件设计不确定性及其对保持零件公差的影响——往往比生产要求更严格的CpK规格。此外,因成本或可用性,认证常仅提供50或100个零件,难建立长期稳定工艺。通常无大量时间或零件优化刀具或磨料单件成本。安装后,许多情况下“修不好不坏别动”态度占主导,工艺被锁定。优化极少尝试。
因此,将优化的“额外步骤”视为工艺最终“审计”非常重要。多数情况下这步仅是工艺“调校”,无需整体重新认证,但偶尔会发现足够大的机会,值得对循环和/或砂轮规格做重大改动。会进行成本效益分析决定是否应做更实质性工艺变更。
缺乏“优化时间”导致次优工艺的几个原因:
- 循环在机床上运行可接受但不“友好砂轮”。即砂轮寿命可能非最优
- 砂轮技术演进。基于现有技术的估算可能不适配新技术
- 零件配置、机床设计和质量要求的细微差异使工艺优化在生产线外极难。因为生产线提供大量零件和真实变异与计量的环境。这两个特质为“优化”工艺的“稳健性”提供测试。
案例:
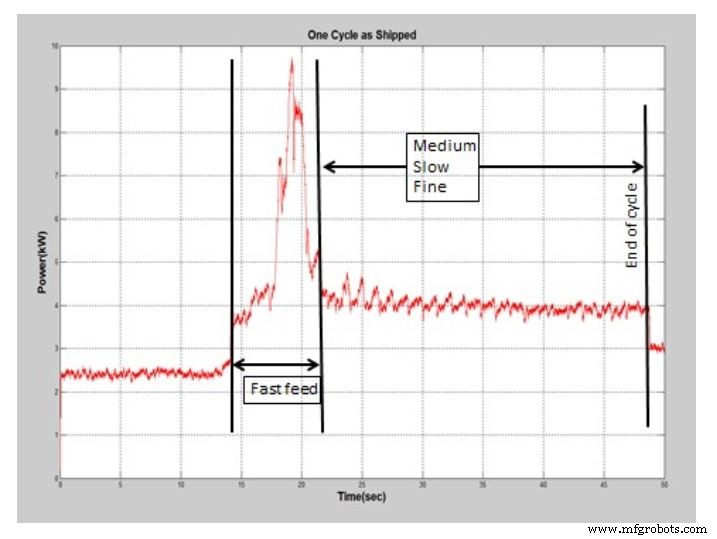
图2所示磨削循环从OEM发货、安装厂内、现处于生产中。此循环运行良好、产出合格零件,但不“友好砂轮”。
此循环“非友好砂轮”因循环开始处大尖峰(功率/力)。砂轮磨损与磨削力平方成正比,高力导致砂轮快速磨损。本例中降低快进给、增加中进给可延长砂轮寿命,同时保持循环时间和零件质量。
优化中的循环
近期罕见案例中制造商同意做“现场”磨削工艺优化。初始将磨削循环改为更“友好砂轮”如前所述。本例中友好循环也比初始循环短约5秒。
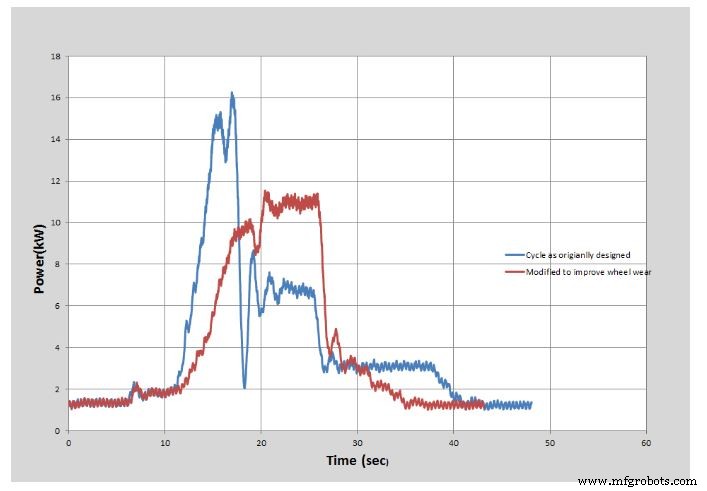
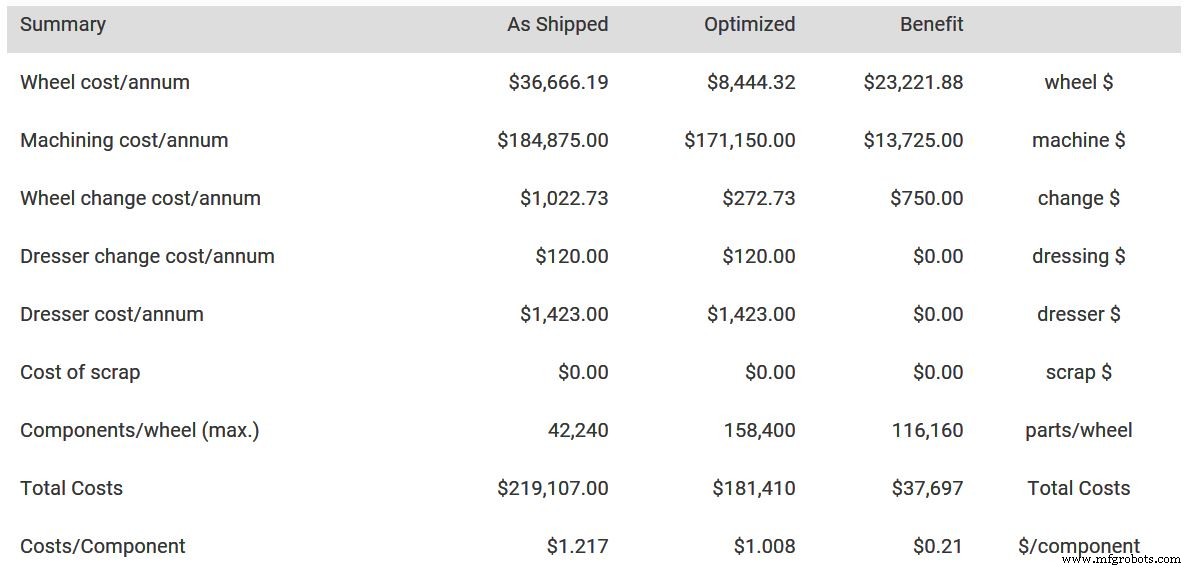
修改循环运行数周验证持续零件质量后,每修整零件数从8增至20,修深从0.03mm降至0.02mm。该工艺现运行约6周无显著质量变化。年度成本节约汇总如下。
优化策略
如第二例所示,解决方案是在生产早期阶段(图1步骤7和8之间)安排时间和零件,与机床制造商和刀具/磨料应用工程团队合作优化工艺。至少此阶段应使用功率监测设备协助循环评估开发。有了这个额外步骤,工艺可在长批次运行中监控稳定性,暴露问题和/或呈现改进机会。
此步潜在回报巨大,因此时改进/成本节约将贯穿整个项目生命周期。
此前刊登于Norton Abrasives
在MSCdirect.com选购Norton磨削砂轮。
工业技术