


磨削加工振动纹波抑制:接触长度滤波技术原理与实战应用
磨削工件表面出现波纹(振动纹/chatter),暗示机床或工艺存在振动问题。波纹可能在检验环节被发现,或在后续研磨/抛光环节表现为去除波纹耗时增加。Norton 砂轮专家指出:车间通常尝试简单工艺调整修正振动,这往往是有效的切入点。
振动源诊断的简易判别法
平面磨削中,振动频率(次/分)= 工件进给速度(英寸/分)÷ 相邻振动纹距离(英寸)。若计算频率与砂轮主轴转速一致,指向砂轮、法兰盘或主轴故障——换砂轮、拧紧法兰、调整转速即可尝试解决。
接触长度滤波技术:不停机消除振动纹的高级策略
当振动源涉及机床其他部件或系统固有频率,简单调整失效时,根治需停机维修。为维持短期生产,Saint-Gobain 企业应用工程师 John Hagan 与 Mark Martin 论证了接触长度滤波法:降低进给速度、同比例增加切深,在不牺牲材料去除率(生产率)前提下消除严重振动影响。
核心机理:轮工接触长度与振动波长的尺度博弈
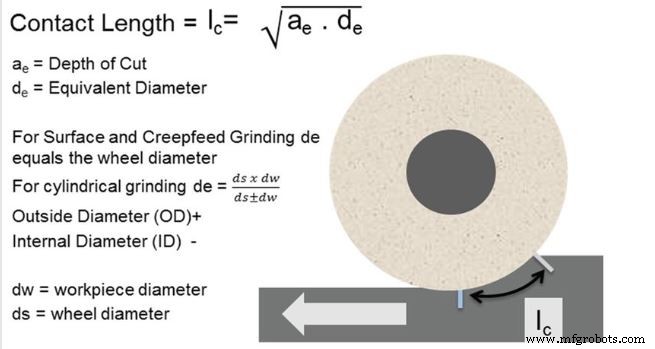
目标:使轮工接触长度(lc)远大于振动波长(λchatter)。当 2 × lc ≥ λchatter 时,砂轮在振动周期内跨越多个波峰波谷,实现"机械平均化"修平表面。
- 切深控制接触长度:增大切深扩大 lc,但须避免烧伤、工件变形等不良效应
- 进给速度控制振动波长:降低进给缩短 λchatter
同比例调整切深与进给(如切深×2、进给÷2),材料去除率不变,满足滤波条件即可获得光洁表面。
适用边界与兜底方案
并非万能:工艺窗口可能无法同时满足波长足够小、接触长度足够大。此时唯一出路仍是停机诊断根因并彻底修复。侧栏附某极端振动工况下接触长度滤波成功案例供参考。
本文由《Modern Machine Shop》主编 Peter Zelinski 撰写,首发于 2018 年 12 月刊,经授权转载。
工业技术