


抛光工艺全解析:类型、优势、应用及与研磨的区别
随制造业发展,抛光工艺日益精细,包括机械抛光、化学抛光、电解抛光、超声波抛光、流体抛光、磁力研磨抛光、电火花超声复合抛光等。表面质量是影响零部件寿命和性能最关键因素。早期技术多显示微米或亚微米级精度、纳米级表面粗糙度,光学、机械、电子零件生产中几乎无表面缺陷。
常见有机械抛光、化学抛光、电化学抛光。不同行业对不同材料金属零件表面抛光要求不同。
什么是抛光工艺?
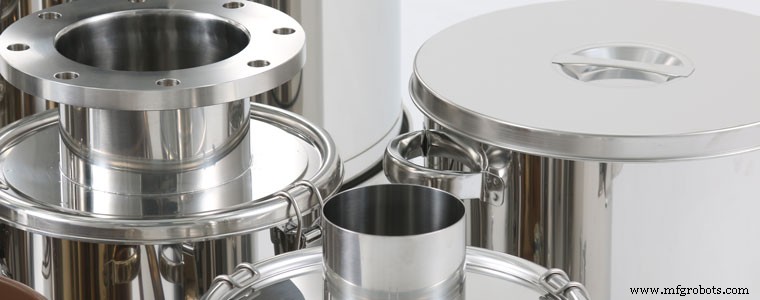
抛光指利用机械、化学或电化学作用降低工件表面粗糙度,获得光亮光滑表面。使用抛光工具和磨粒或其他抛光介质修饰金属零件表面。抛光后CNC零件或工件表面光滑、反射效果好。抛光后工件厚度减小、易划伤,故表面须用细法兰绒、麂皮、天鹅绒及专用清洁剂清洁。
抛光工艺类型
机械抛光
依靠材料表面切削和塑性变形,去除抛光凸起获得光滑表面的方法。一般用油石条、羊毛毡、砂纸,以手工操作为主。旋转体等特殊零件可用转台等辅助工具,表面质量要求高可用超精密抛光。超精密抛光用特制研磨工具在含磨料抛光液中高速旋转压在工件表面。采用该技术可达表面粗糙度 0.008 μm,为各抛光方法中最佳。
机械抛光优势
- 高亮度
- 改善表面光洁度
- 减少产品粘连
- 更好表面洁净度
- 更高美观度
机械抛光劣势
- 劳动强度大
- 抛光过程可能有害
- 无法处理复杂零件
- 光泽不一致且难持久
- 可能易腐蚀
- 表面机械强度减弱
化学抛光
材料表面微凸部分在化学介质中优于凹部分优先溶解,从而获得光滑表面。化学抛光过程中,溶液和原电池对金属表面影响导致钝化层形成。直接结果是微观粗糙度平滑抛光和上层平行溶解。该法可抛光复杂形状工件,可同时抛光多个金属零件,效率高。化学抛光获得表面粗糙度一般 Ra 10 μm。
化学抛光优势
- 可抛光复杂形状工件
- 高效率
- 可同时抛光多件
- 设备投资低
- 耐腐蚀性好
化学抛光劣势
- 光亮度不均匀
- 加热困难
- 气体易溢出
- 可能释放有害气体
- 抛光液难以调整再生
电解抛光
又称电化学抛光、阳极抛光。基本原理同化学抛光,即利用溶解液溶解表面微凸起获得光滑表面。但比化学抛光可消除阴极反应影响,抛光效果更好。电解抛光从金属工件去除材料,通过平滑微峰微谷降低表面粗糙度、提高表面光洁度。
电解抛光优势
- 光泽持久
- 内外颜色一致
- 可处理多种材料
- 低成本短周期
- 低污染
- 高耐腐蚀性,不变形金属表面
电解抛光劣势
- 设备投资高
- 预抛光工艺复杂
- 电解液通用性差
- 复杂零件需工具和辅助电极
- 大批量生产需冷却设施
抛光工艺主要目的
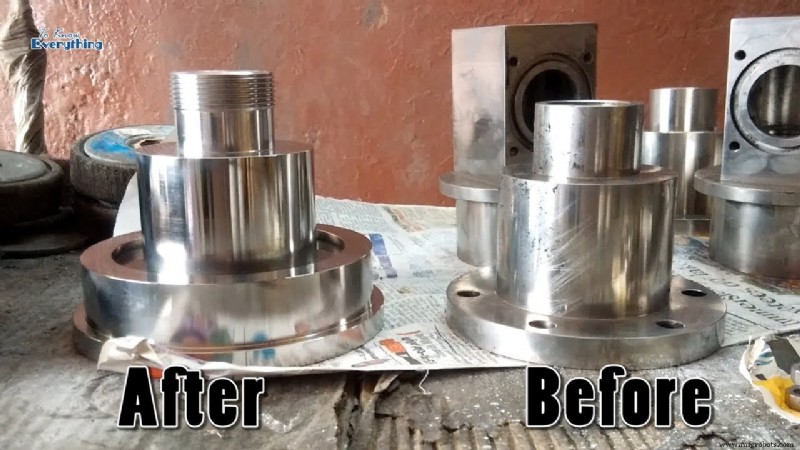
抛光有助于在定制制造零件上创造光亮光滑表面。增强零件外观同时防止腐蚀(去除氧化层)、改善清洁性、减少零件粘连。抛光表面光洁度使洁净材料表面具有显著反射性能。所有这些旨在确保零件满足客户期望。
机械抛光与机械研磨的区别
机械抛光和机械研磨:虽均能改善表面光洁度,但金属零件表面处理中抛光和研磨不同。研磨是利用带磨料的特殊砂轮(或带)旋转切削金属零件表面。可去除零件表面毛刺、锈迹、划痕、焊疤、焊珠、氧化皮等宏观缺陷,提高零件平整度。抛光是用安装在抛光机上的抛光轮涂抛光膏加工零件表面。目的是进一步降低零件表面粗糙度、获得光亮外观。抛光一般在平面上进行,对基体无显著磨削。
制造工艺